宽规格花纹板板形控制技术及应用
2021-04-27张志坚戴德胜张向厅张瑞贺
河南冶金 2021年1期
关键词:优化
张志坚 戴德胜 王 超 张向厅 张瑞贺
(日照钢铁控股集团有限公司)
0 前言
花纹板因其美观大方、防滑效果好、去水和去油污方便、纹高耐磨,广泛应用于汽车、机械设备、建筑等行业。因轧钢设备装备水平及品种结构问题,市场上花纹板的主流宽度为1 000~1 500 mm,在一些车辆、钢结构、风电设施上,为了减少拼接时产生的焊缝,需要1 800~2 000 mm宽度的花纹板。某2150产线在生产1 800~2 000 mm花纹板时,板形检测显示中间浪形严重,通过分析优化凸度、轧制编排、精轧负荷分配、弯辊力、辊型等,解决了宽规格花纹板的板形问题,取得了较好的应用效果。
1 某2150带钢生产线的生产工艺路线
热轧2150线的主要设备包括3座步进梁式加热炉,四辊可逆粗轧机(R1、R2)和R2后的热卷箱,精轧机组(由7台长行程AGC液压压下、带窜辊和正弯辊板形控制系统的四辊不可逆轧机组成),3台地下卷取机[1],生产工艺路线如图1所示。
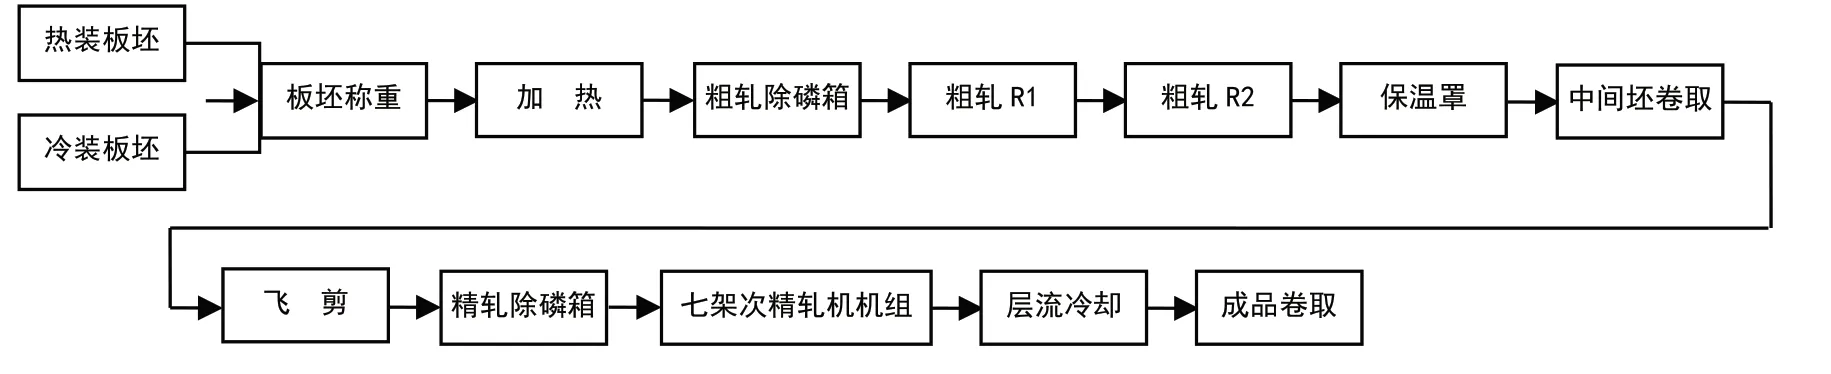
图1 热轧2150带钢线生产工艺路线
2 板形控制技术
板带是由平辊生产出的,由于较大的宽厚度比,在生产过程中需要大的轧制力,随着轧制装备和工艺技术的进步,客户对板带的厚度精度、板形及表面质量提出越来越高的要求,尤其是板形,如果板带断面形状不好,则会严重影响客户的使用性能。
板形包括横向、纵向两个尺寸方向,纵向俗称浪形,随着AGC的广泛应用,纵向板形已经得到很好的控制;横向主要是宽度方向尺寸控制,主要影响因素有凸度、楔形等,目前板形控制的关键技术主要是横向厚度控制精度[2]。……
登录APP查看全文
