冲压件起皱问题的研究
2021-04-15郭帅奇瑞汽车股份有限公司
锻造与冲压 2021年8期
文/郭帅·奇瑞汽车股份有限公司
冲压件的起皱问题及其常见,如果解决不好,不仅增加模具调试时间,导致制件报废,影响项目开发周期,耗费人工动能,同时制件面品质量的下降将影响整车质量及客户购车满意度,会给企业带来很大的损失。解决好冲压件的起皱问题,对于提升冲压件的质量和企业的口碑意义重大。
原因分析
产生起皱的原因很多,下面主要从产品造型和工艺工法上分析一些典型制件起皱的问题。
产品造型本身缺陷
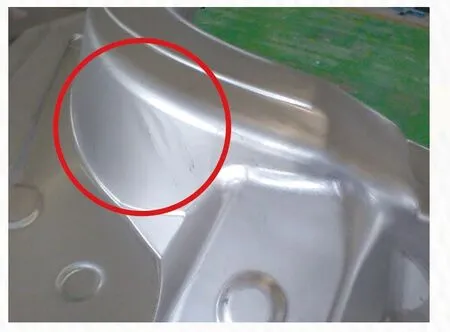
图1 轮罩类制件
⑴轮罩类制件。图1 所示轮罩类制件拉延深度较深,拉延过程中,侧壁始终悬空,因而起皱部位多见于侧壁上,此类制件的拉延筋布置也相对简单,在产品造型上不可避免的产生起皱。
⑵梁类制件。图2 为梁类制件,其支撑安全性能决定了其拉延深度会很深,而法兰边焊接的需求及侧面匹配的要求决定其法兰边及侧壁造型简单,表面聚料,造成起皱,很难消除。

图2 梁类制件
⑶地板类制件。图3 所示为后地板制件的凸起根部都有不同程度的起皱现象,板料薄,拉延深度深,为防止拉裂,压边圈上的拉延筋相对简单,不利于起皱的控制,此类起皱的问题虽然通过增加形状(相当于吸皱筋)可以控制,但效果仍然不是很理想。
⑷侧围类制件(图4)。许多侧围外板的A 柱前端起皱严重,侧围外板一般拉延深度较深,形状复杂,型面变化剧烈,再加上后序侧翻边,材料在径向上得不到伸展,又因为下方法兰边的搭接要求,所以此处不允许增加工艺补充,使得此处起皱得不到有效解决。……
登录APP查看全文
