MS1300超高强钢点焊焊接工艺研究
2021-04-09牛月鹏张龙柱杨西鹏王连轩
四川冶金 2021年1期
关键词:工艺
牛月鹏,张龙柱,杨西鹏,王连轩
(河钢集团邯钢公司技术中心,河北 邯郸 056015)
近年来,汽车工业的飞速发展给我们的交通提供了便利,但也产生了三大不可避免的社会问题:能源消耗、尾气排放和安全问题。为解决这些问题,发现优质的能实现汽车轻量化的材料显得尤为重要[1-2]。先进高强钢可以实现用较轻的质量就能达到所需要的甚至更高的强度要求,并且还具有防撞性能好的优势,因此先进高强钢是目前汽车行业所急需的车身材料,一定程度上解决了轻量化问题,满足了当前的要求。随着超高强钢的强度增加,碳含量也随之升高,这样一来对焊接的可行性提出了更高的要求。因此对先进高强钢点焊工艺进行探究,已成为急需解决的问题。
1 试验材料与方法
1.1 试验材料
试验材料为邯宝生产的超高强钢CR1030/MS1300,厚度1.0 mm,主要化学成分及力学性能如表1所示。图1为CR1030/MS1300母材显微组织,主要由板条马氏体组成。
1.2 试验设备
本试验选用中频逆变式点焊机作为试验设备,焊接设备型号为MDZ-32,电极头前端直径设计为Φ8 mm,拉伸力使用CMT5305电子万能试验机进行检测,接头显微组织使用MEF3光学显微镜观测,接头硬度使用HVS-1000型数显显微硬度计测得。

表1 CR1030/MS1300主要化学成分及力学性能

图1 CR1030/MS1300母材显微组织
1.3 工艺参数设定
参照SMTC5 111 003-2014标准,基于CR1030/MS1300厚度1.0 mm板材厚度处于0.80~1.09 mm范围内,点焊试验采用表2所示参数规范。
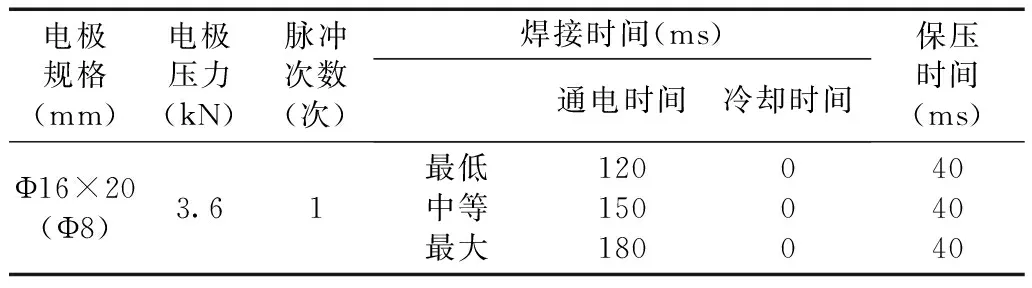
表2 焊接试验参数表
2 试验结果及分析
2.1 点焊工艺参数窗口试验
在表2规定焊接工艺参数条件下,通过剥离拉伸法,获取焊点直径随焊接电流的变化规律(设定焊接电流步长值为0.1 kA)。……
登录APP查看全文
