胎圈钢丝用SWRH77A线材的研制与开发
2021-04-09李西德黄振国郭建华蓝毅维
四川冶金 2021年1期
关键词:工艺
李西德,黄振国,郭建华,蓝毅维
(柳州钢铁股份有限公司,广西 柳州 545002)
胎圈钢丝作为骨架材料在子午线轮胎中被广泛应用,其主要作用为固定轮毂与胎体的连接,服役过程承受弯曲、拉伸、扭转、复合交变载荷以及冲击载荷,要求其具备动态弹性率大、强度高、拉伸蠕变小、尺寸稳定性好、弯曲刚度高等特性,这些特性决定了胎圈钢丝用线材必须满足高强度、高洁净度、高韧性、均匀的索氏体组织以及完好的表面质量[1]。柳钢为优化品种结构,拓展国内外精品工业线材市场,进行了高性能胎圈钢丝用SWRH77A高碳钢线材的研制与开发。
1 化学成分及工艺路线
1.1 成分设计
胎圈钢丝用线材后续需要进行深拉拔加工,其技术及质量要求相比预应力钢绞线用钢等线材更为严格。为满足加工性能和成品钢丝使用性能的需求,必须收窄化学成分控制范围,降低有害元素及残余元素含量,SWRH77A线材设计化学成分见表1。
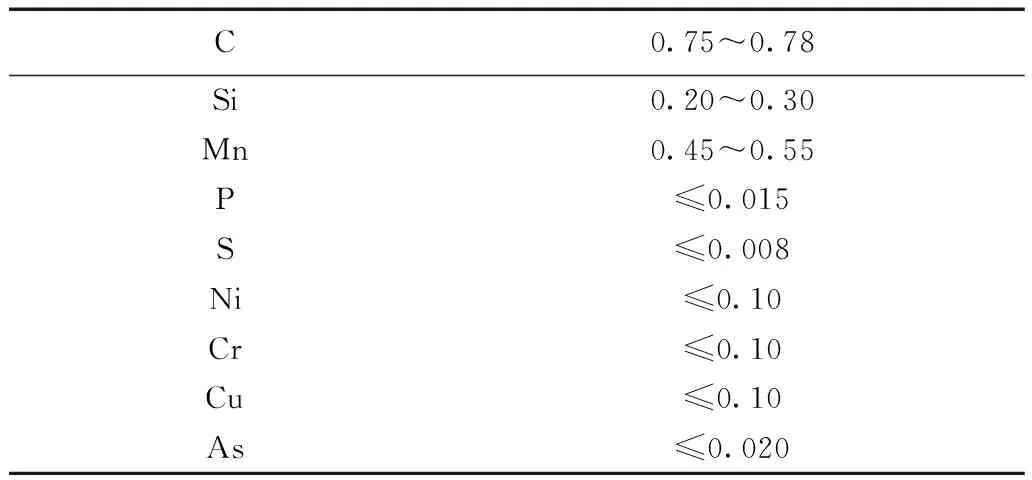
表1 SWRH77A线材化学成分(质量分数,%)
1.2 工艺路线
SWRH77A钢生产工艺流程为:高炉铁水→KR铁水预脱硫→150 t 顶底复吹转炉→LF精炼→RH精炼→165 mm×165 mm小方坯连铸(8机8流)→钢坯检验→步进梁式加热炉加热→高压水除鳞→控制轧制→控制冷却→检验、包装、入库。
2 生产过程控制
2.1 炼钢工艺
2.1.1 转炉冶炼
采用150 t 顶底复吹转炉进行吹炼,总装入量为155~160 t,要求使用脱硫铁水和优质废钢,降低钢中有害元素和残余元素含量。保证铁水中硅质量分数为0.40%~0.60%,稳定转炉拉碳终点控制,杜绝钢水过氧化。控制转炉终点出钢w(C)=0.08%~0.15%,以降低终点钢水氧含量,减少一次氧化夹杂。……
登录APP查看全文
