双面双弧焊技术在转炉三点球面支撑轴耳焊接中的应用
2021-01-12张晓东张显辉王兴华陈为斌
张晓东 张显辉 王兴华 陈为斌

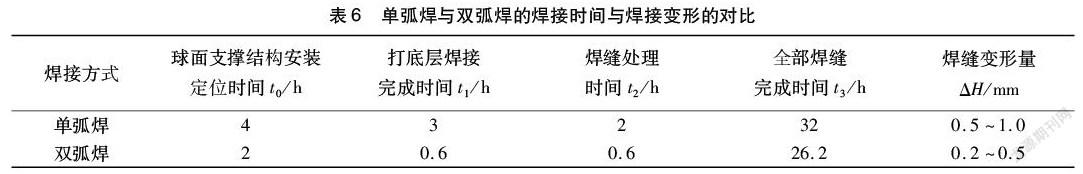


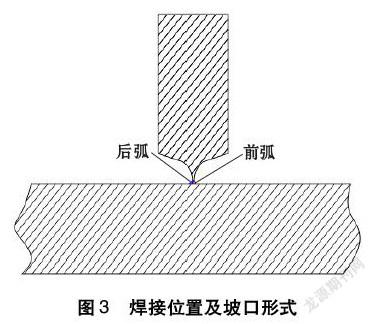
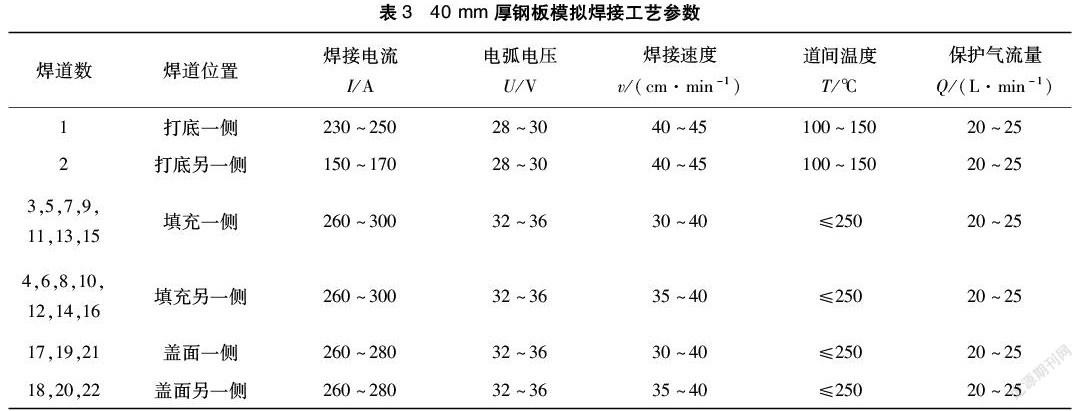
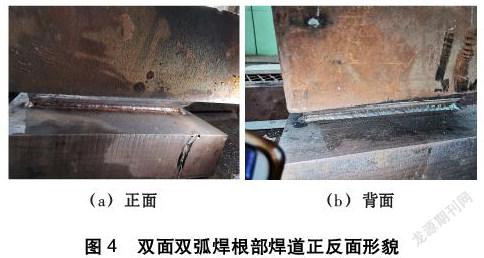
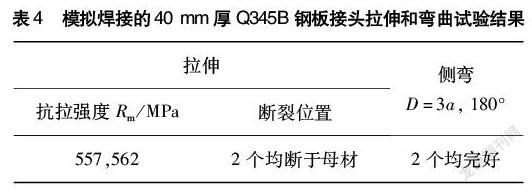
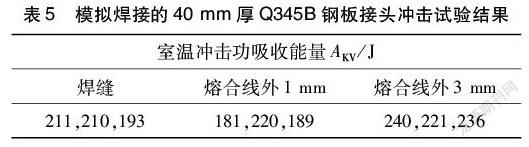
摘要: 在模拟试验基础上,采用CO2双面双弧气体保护焊进行了转炉三点球面支撑耳轴的焊接。对焊接接头进行了拉伸、弯曲及冲击试验,试验结果满足相关标准要求。介绍了转炉耳轴支撑厚板的焊接工艺流程。对比了单弧焊与双弧焊的焊接时间与焊接变形,采用双面双弧焊方法显著提高了焊接生产效率,并使焊接变形控制在0.5 mm的有效范围内。该焊接案例为双面双弧焊技术在冶金行业厚板焊接上应用提供了实践经验。
关键词: 转炉三点支撑; 轴耳; 双面双弧焊; 焊接变形
中图分类号: TG 444
Abstract: Based on the simulation test, the welding of threepoint spherical support trunnion of converter was carried out by CO2 doublesided doublearc gas shielded welding. The tensile, bending and impact tests of welded joints were carried out, and the test results met the requirements of relevant standards. The welding process of thick plates in support trunnion of converter was introduced. The welding time and welding deformation between single arc welding and double arc welding were compared. The welding efficiency was significantly improved by doublesided double arc welding, and the welding deformation was controlled within the effective range of 0.5 mm. The welding case provided practical experience for the application of doublesided double arc welding technology in thick plate welding in metallurgical industry.
Key words: threepoint support of converter; trunnion; doublesided double arc welding; welding deformation
0 前言
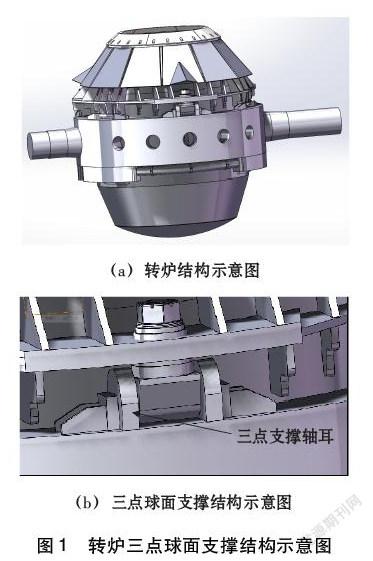
轉炉三点球面支撑轴耳是吊挂转炉本体的关键部件,其更换是转炉三点支撑检修中的关键节点。以往三点球面支撑大厚度轴耳焊接通常采用双面坡口常规焊条电弧焊或气体保护焊,焊接顺序是:预热、单面打底焊、背面碳弧气刨清根、打磨、磁粉探伤、再预热后进行背面根焊、反正面交替焊接后进行焊后消除应力热处理,最后进行焊后无损检验。由于轴耳超厚板焊接工序复杂,厚板封底焊时,由于受轴耳钢板厚度的影响,对焊缝缺陷及焊缝反面清根气刨后表面硬化层无法采用普通的角向磨光机进行打磨,使气刨后的坡口氧化皮及气刨形成的渗碳层无法彻底清理干净,只能采用内磨机进行打磨,劳动强度大、焊接生产效率低,而且很容易出现因打磨不干净而造成的一次探伤合格率低、返工量大等问题;另外,由于三点球面轴孔与销轴间的间隙仅为0.4 mm,按安装要求,轴耳孔应该在焊接完成后进行机械加工,但由于现场位置狭窄,无法在焊接完成后进行机械加工,轴耳的机械加工只能在焊接前完成。……