胎面联动生产线裁断定长装置的设计及改进
2020-08-04王贵
轮胎工业 2020年8期
关键词:检测
王 贵
(天津赛象科技股份有限公司,天津 300384)
目前,在胎面联动生产线中,常见裁断装置的定长多采用伺服电机直接驱动传送带带动胎面输送所要求的规格长度,伺服电机的驱动定位精度满足目前定长的要求[1]。然而,整个定长驱动过程从启动到停止,是一个快速加速和减速的过程,输送带相对于驱动辊和胎面相对于输送带之间都无法避免相对的滑动,从而导致胎面实际输送长度并不等于理论计算长度。而且,胎面长度越大,偏差会越大。因此部分轮胎厂对裁断定长提出了较高要求。为此,本工作设计出一种新型裁断定长检测装置,现介绍如下。
1 新型裁断定长装置布局
目前,胎面联动生产线裁断定长装置主要包括裁断机构、裁断输送机构、吹干辊道和快速分离装置,其布局如图1所示。
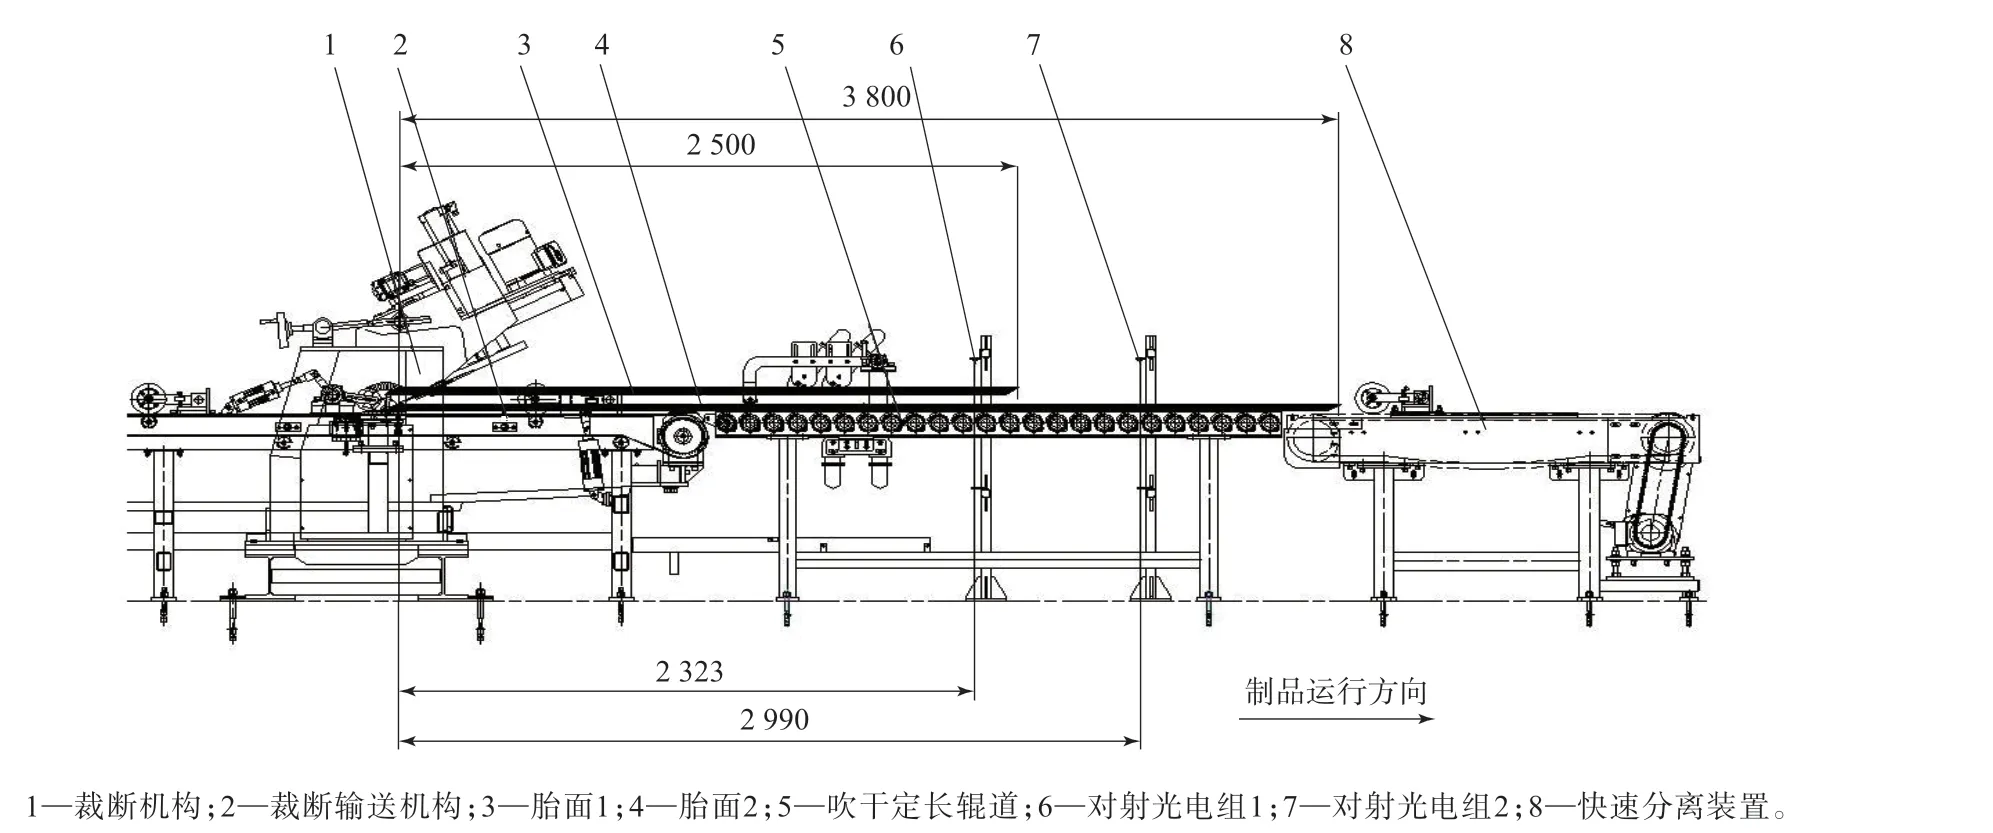
图1 新型裁断定长装置布局示意
裁断输送机构不宜过长,因此将定长的对射光电组放置于吹干辊道范围内检测,这样不仅能节约制造成本,而且由于吹干辊道之间存在间隙,定长的光电组对射检测机构就可以采用上下对射式的方式。相对于水平对射式检测,上下对射式对胎面输送过程中的倾斜和跳动所造成的检测变差影响较小。
2 胎面半成品裁断及其定长的工作过程
根据不同的轮胎规格,每个轮胎厂对胎面半成品规格(包含胎面长度、厚度、宽度和裁切后的断面角度等信息)要求也不相同。本工作选用胎面半成品长度为2 500~3 800 mm,宽度为193~349 mm,厚度为11.3~31.7 mm,裁切后的断面角度为20°~45°。……
登录APP查看全文
