浅谈不锈钢薄板储罐安装施工工艺
2020-07-08周鹏
装备维修技术 2020年31期


摘 要:不锈钢薄板储罐在安装焊接过程经常会碰到各种变形,结合过去的施工经验及项目现场的实际情况,通过采取有效的防变形措施和严格控制焊接工艺工序,减小变形量。根据项目现场实际情况,应用倒装法施工工艺,降低成本,缩短工期,同时提升安装质量。
关键词:储罐安装;倒装法;不锈钢焊接;变形量控制;防变形措施
不锈钢立式储罐是石油化工装置中常见的一种设备。对于200~1500m?的薄板的不锈钢储罐,现场建造变形的问题是最为突出的。现场建造采用倒装法施工,相对而言成本低,高空作业少,工期短等优点被广泛应用。但是在沙特地区,该方法应用的比较少。
本文结合沙特卡杨NDA项目储罐施工的实际情况,探讨不锈钢薄板储罐安装的施工工艺。不锈钢薄板储罐施工过程中,焊接变形和角变形、棱角度、垂直度、椭圆度超标等问题是经常会碰到的。采取各种措施,制作防变形的工装,优化焊接工艺,严格控制焊接工序等可以达到控制变形以及消除变形的目的。
1 施工实例分析
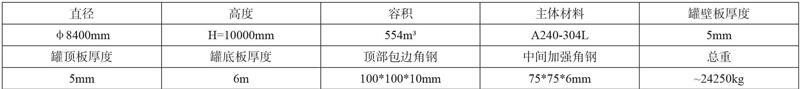
以沙特卡杨NDA项目直径8.4米,高10米,容积554立方米储罐为例。
该储罐主要参数见下表:
该储罐共6圈壁板,罐顶为自支撑式拱顶,罐底板焊接接头为搭接形式,外边缘300mm 的部位是对接形式。
1.1 不锈钢薄板储罐安装方法及安装顺序
对于这种规格的储罐,本项目采用吊车提升方式的倒装法进行施工。
在罐顶包边角钢处均有对称焊接上4块吊装临时吊耳,供吊车吊装提升进行倒装施工。……
登录APP查看全文