数控机床变量参数在工件找正中的应用
2020-05-15山东常林机械集团股份有限公司山东临沂276700杨军华
金属加工(冷加工) 2020年5期
■ 山东常林机械集团股份有限公司 (山东临沂 276700) 杨军华 张 萍
1. 零件结构
在数控卧式加工中心上加工液压阀体,直径20mm的孔是毛坯铸造孔,如图1所示。用成形刀加工一个同圆心的O形圈密封槽,槽的较小直径是20mm,与毛坯孔之间的单边壁厚是1.7mm。此工序以毛坯表面定位,定位精度差,20mm毛坯孔位置铸造公差是2mm,在加工过程中,1.7mm的壁厚无法控制,甚至经常豁口。
2. 问题分析
O形圈密封槽的加工,实质上是以φ20mm的毛坯孔为基准。因为采用毛坯面定位,所以零件安装后,每个零件作为基准孔的φ20mm毛坯孔在机床上的位置不同。同时加工部位壁厚太薄,导致不合格件甚至废品频频出现。
3. 问题解决
工件安装后,每个零件在加工前要建立新的加工原点。
如果机床有探针自动测量功能,可以调用自动定心的测量程序,确定φ20mm孔的位置后,通过程序的变量计算将工件原点偏移到如图2所示的原点位置,并用G10指令写入G54.1P1坐标系。
如果机床没有探针自动测量功能,可以采用寻边器手动找正与变量编程相结合的方法,建立工件坐标系。
4. 手动找正建立工件坐标系
零件坐标原点位置如图2所示,编程如下:
N100
#500= -910.(工作台回转中心到主轴端面的Z轴机械坐标值)
M01
G90G54.1P1G0X42.5Y0. (主轴快速移动至φ20mm孔位置)
G43Z50.H17
M00
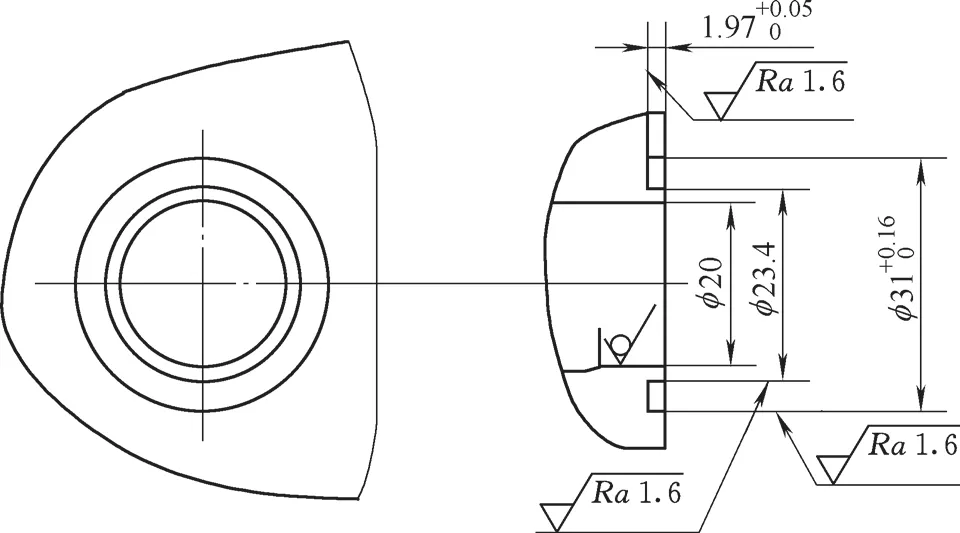
图1 毛坯铸造孔
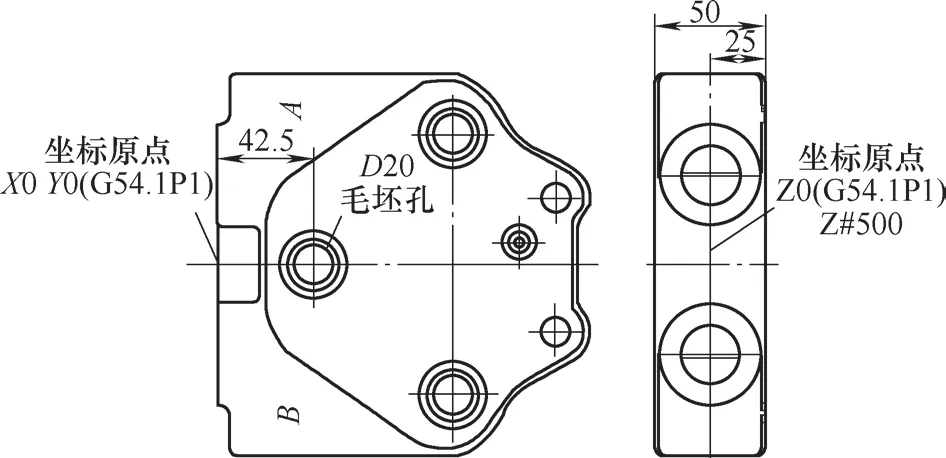
图2 原点位置
主轴安装寻边器,运行以上程序,当前位置大致在φ20mm毛坯孔位置,用寻边器手动找正φ20mm毛坯孔中心,寻边器停留在毛坯孔中心,此时不要移动X、Y轴,接着按下循环启动键执行下列程序,将当……
登录APP查看全文
