分体车轮轮箍加工工艺研究
2020-05-15太原重工轨道交通设备有限公司山西太原030000张治祺刘果青
■ 太原重工轨道交通设备有限公司 (山西太原 030000) 张治祺 刘果青
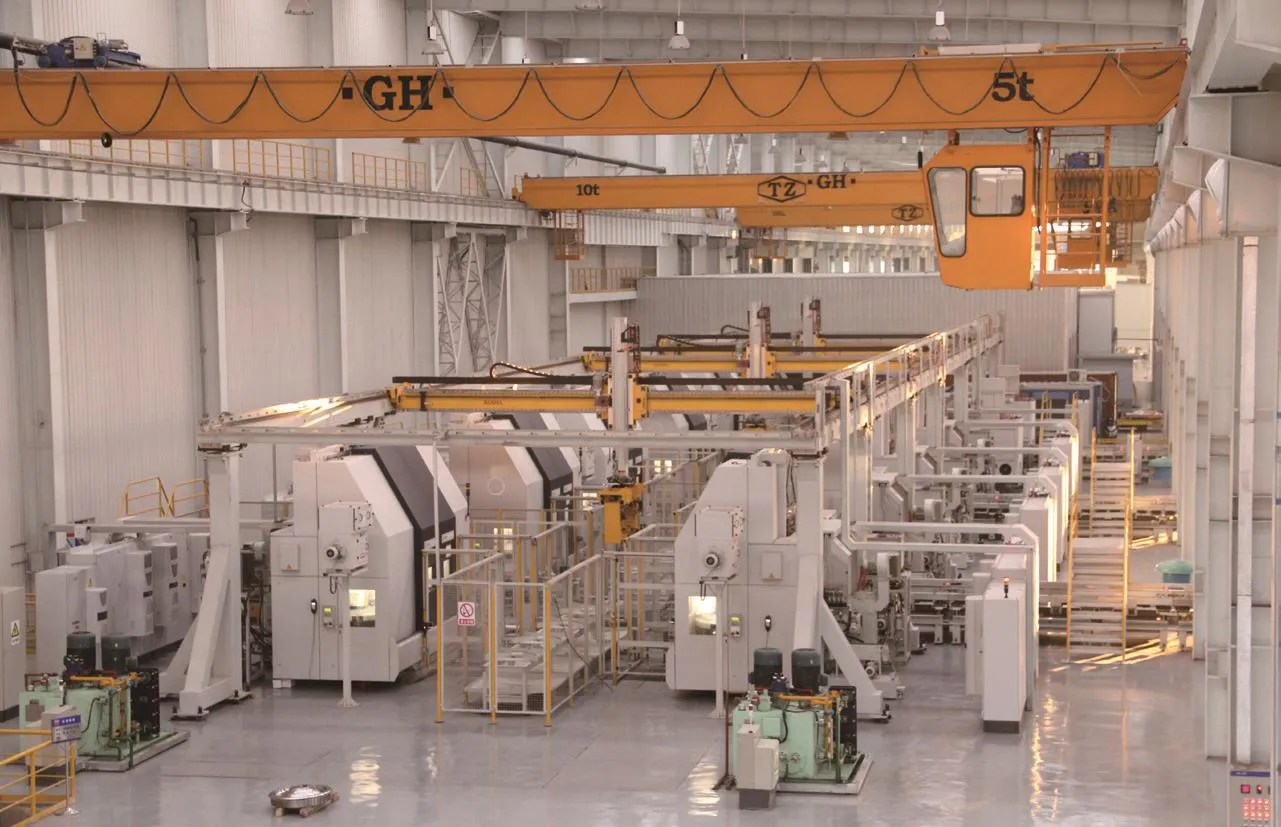
近年来,我单位一直在着力拓宽“一带一路”沿线国家的铁路轮轴市场,这些国家的部分车轮依旧采用分体车轮结构。分体车轮由轮箍、轮芯及扣环三部分组成,与整体车轮相比,具有可更换、成本低的特点,但每个部件的加工难度都较整体车轮更高。我单位承接了供伊拉克的分体车轮生产制造,为了解决以往在普通机床加工轮箍时加工精度差、加工效率低的问题,专门对RQQ-1车削加工中心加工轮箍的工艺进行研究,实现了轮箍在RQQ-1车削加工中心上的加工,大幅度提高了轮箍的加工精度和加工效率。
1. 零件主要技术要求
轮箍结构如图1、图2所示,轮箍是异形环件结构,夹持外圆加工内壁时易发生变形,材质为B2N,主要技术要求有:①轮芯槽和扣环槽为向上翘曲,存在3∶10的斜度,且尺寸精度要求高。②轮箍内壁尺寸φ(770.35±0.05)mm,圆度≤0.05m m,与外圆的同心度≤0.1m m,表面粗糙度值R a=3.2μm,精度要求高,加工难度很大。③轮芯槽和扣环槽的距离为(86.25±0.25)mm。
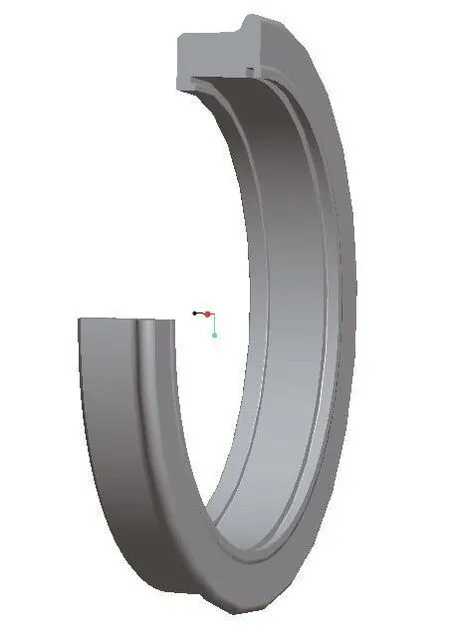
图1 轮箍
2. 加工难点分析
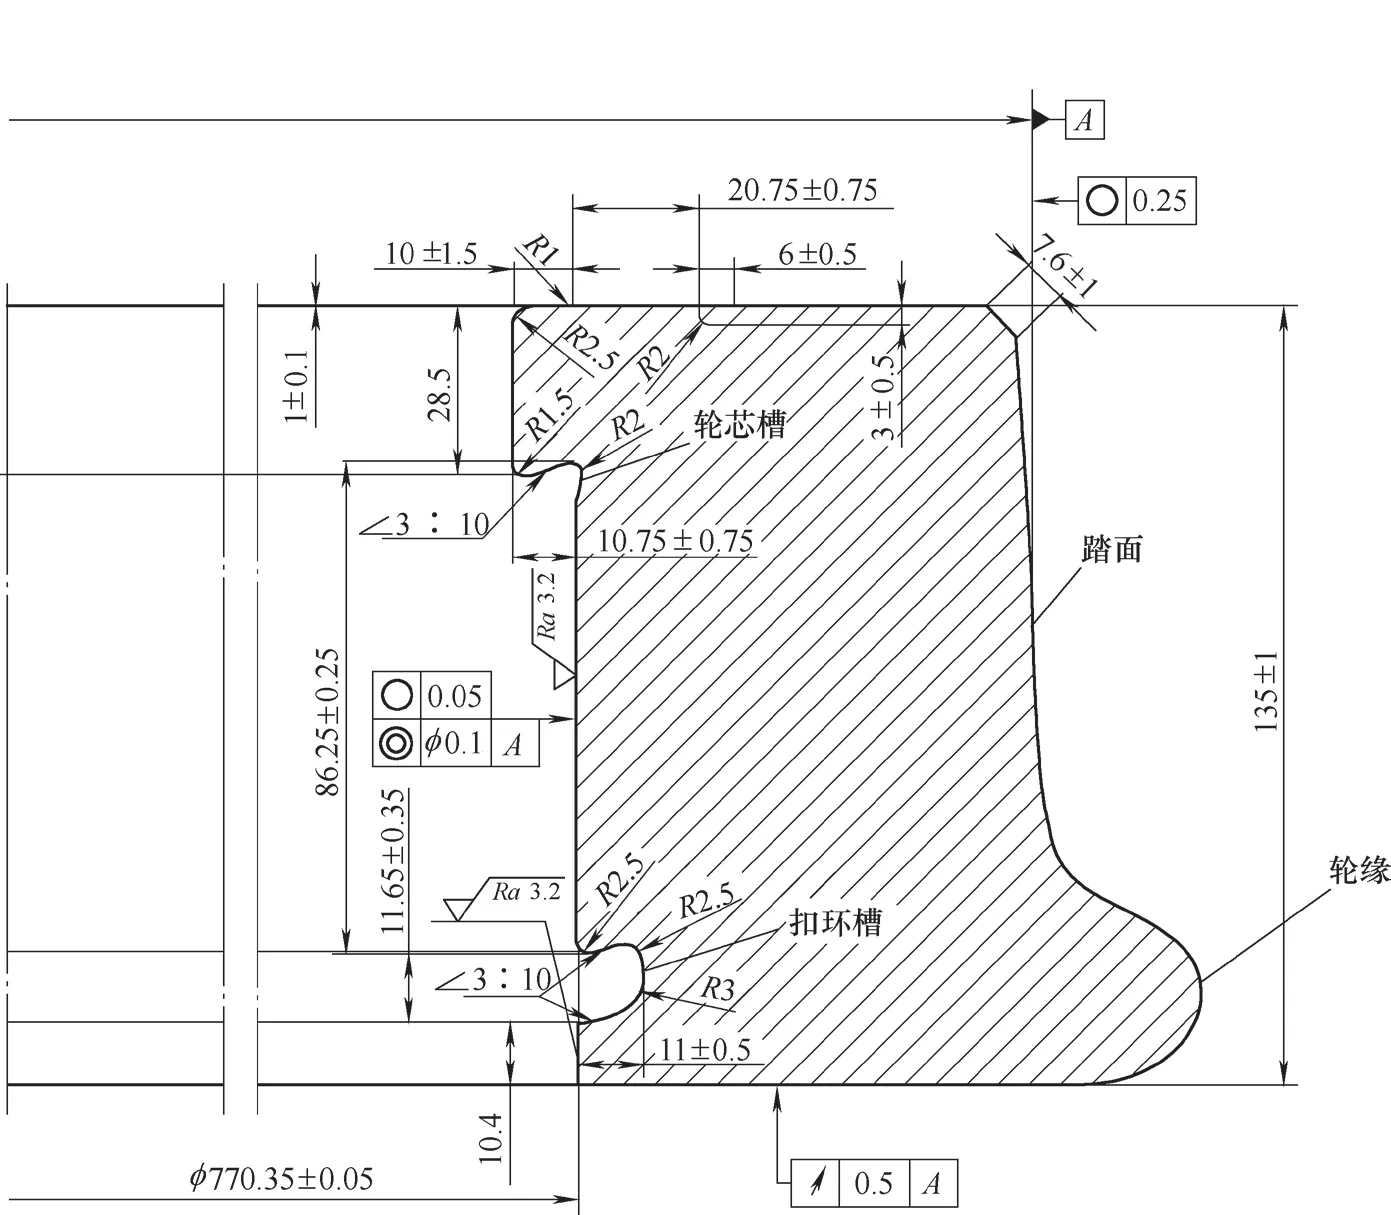
图2 轮箍结构
从技术要求可以看出,轮箍内壁及轮芯槽、扣环槽是主要的加工部位,工艺设计时需充分考虑轮芯槽和扣环槽尺寸及位置要求。尺寸检测时,需设计新型样板,以实现对扣环槽、轮芯槽及其他部位尺寸的检测。同时,为了保证轮箍内壁的圆度≤0.05mm,需要考虑夹持外圆加工内壁时轮箍的变形,制定合理的夹持力来保证最终成品的尺寸精度。我单位以往采用普通单台立车进行轮箍的加工,不仅加工效率低,而且尺寸精度难以保证,总会接到客户对产品质量的反馈,为此我们对轮箍在RQQ-1数控车削中心的加工进行了工艺研究。……
