前轴锁销相贯孔加工方法
2020-05-15湖北神力锻造有限责任公司湖北丹江口442700席化俊
金属加工(冷加工) 2020年5期
关键词:方法
■ 湖北神力锻造有限责任公司 (湖北丹江口 442700) 席化俊
1. 零件介绍
目前汽车前轴主销孔普遍采用锁销结构,锁销孔与主销孔相贯,该结构的优点是装配简单,便于零件的更换。锁销孔加工如果采用普通钻头无法满足孔径及相贯尺寸要求。相贯孔的钻削加工,因为破孔处的冲击导致钻头受力不均,钻头容易出现崩刃、断刀和磨损快的现象,质量也难以稳定控制。其产品结构如图1所示,工况及加工条件如下:被加工材料为5 0钢,硬度2 8~32HRC,毛坯面上钻孔,锁销孔径φ16+0.1+0mm,表面粗糙度值Ra=1.6μm,主销孔与锁销孔中心距公差±0.15mm,一件两孔,专用机床,机床带内冷却,液压夹具,液压刀柄。
采用普通钻头钻削锁销孔到相贯处时存在以下问题:①锁销孔钻偏,孔径超差,位置超差。②孔粗糙度超差。③钻头崩刃、断刀。④破孔处轴向力突然减少,主轴和钻头不会再保持均匀进给,瞬间向前窜动,出现“扎刀”现象。
为了破解这一难题,采用整体内冷硬质合金钻(见图2)展开了多项工艺试验以得到最佳的加工方法。
2. 锁销相贯孔常见问题及解决方案
结合各品牌刀具供应商提供方案,试加工效果都不太理想,钻削时有如下问题。
1)方案1:采用可换头式钻头或U钻,钻头加工到破孔处,可换头的头部经常会脱落,此方案不稳定。
2)方案2:采用标准硬质合金内冷钻头一道工序完成,通过试验证明了加工不稳定,刀具寿命低,经常断刀,直线度和表面质量难以保证。
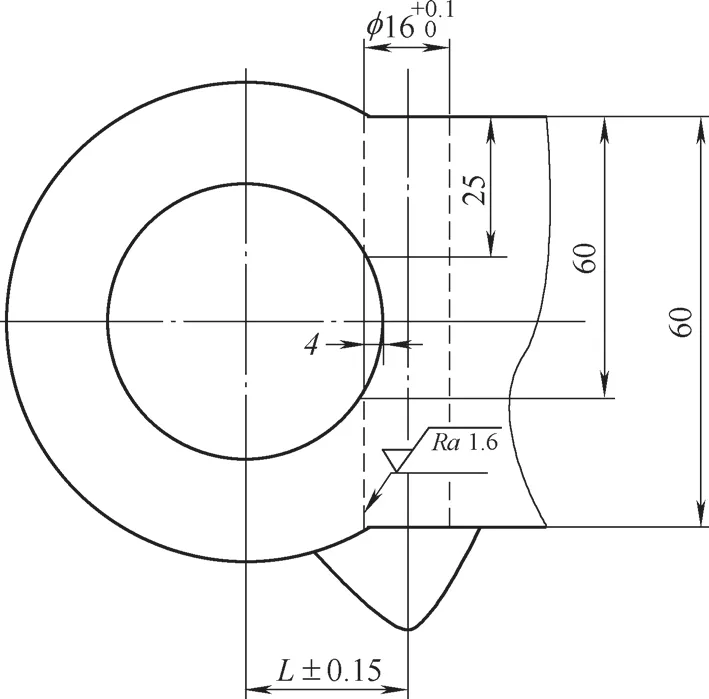
图1 前轴锁销孔交叉孔
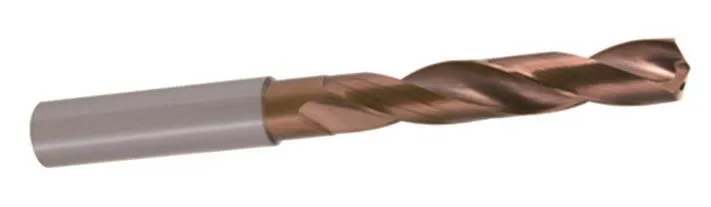
图2 整体内冷硬质合金钻
3)方案3:采用硬质合金内冷平底钻加工,试验证明,加工效率低,刀具磨损很快,需频繁换刀。……
登录APP查看全文
