493缸盖一型四件的铸造工艺开发
2020-05-13万修根马雨王东成
金属加工(热加工) 2020年3期
关键词:工艺
万修根,马雨,王东成
江铃汽车股份有限公司铸造厂 江西南昌 330001
1 序言
我厂是主要生产薄壁高强度发动机铸件的厂家企业,所有缸体、缸盖均在一条静压线上进行生产,而且都是采用了一型两件的铸造工艺,由于我厂缸盖与缸体毛坯重量相差较大(缸体铸件毛坯重量约70kg,缸盖铸件毛坯重量约31kg),故两者铸造砂铁比相差也较大,这导致了旧砂成分波动较大,型砂性能不易控制[1]。另外,由于我厂产量的不断攀升,存在产能不足的问题。为了很好地解决我厂存在的上述两方面的问题,我们考虑开发一型四件的缸盖工艺。
2 493缸盖一型四件工艺方案确定
为了尽量减少项目投资,我们保持了缸盖熔炼、清理工部的工艺基本不变,缸盖制芯设备也不变,而且缸盖的水套芯和气道芯等仍采用原一型两件的模具进行制芯,只是对托盘芯、盖板芯以及外模进行重新设计。
我厂的砂箱尺寸为1200mm×900mm×400/350mm,缸盖铸件尺寸为177.7mm×473.5mm×98mm,为了尽可能地采用原一型两件的浇注工艺不变,以及尽可能地利用原托盘芯、盖板芯的制芯设备,我们最终选择一型下两套砂芯,每套砂芯设计两件铸件的方案,两套砂芯之间采用一个工艺芯进行连接,从而实现一次浇注。原有一型两件的工艺设计方案如图1所示,一型四件的工艺设计方案如图2所示。
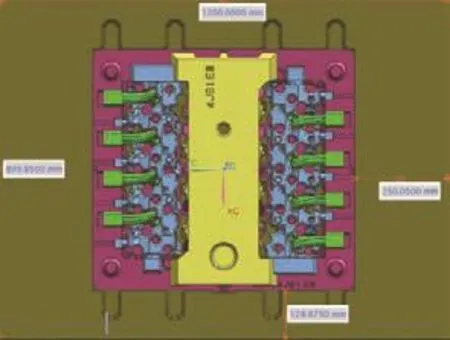
图1 原一型两件的砂芯设计方案
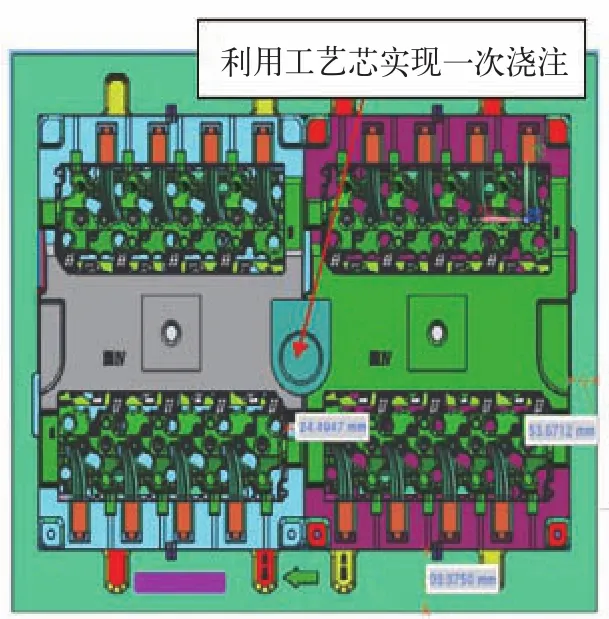
图2 一型四件砂芯设计方案
原一型两件工艺时,砂芯的平面尺寸为700mm×642mm,如果不对砂芯进行改进而直接拼接,长度方向的尺寸均超过砂箱的最大尺寸1200mm,而且如果将铸件并列方向的宽度减小到最小,长度方向也无法布置两套缸盖的砂芯。……
登录APP查看全文