消失模施涂质量控制方法探索
2020-05-13潘凤英扈广麒杨争光朱文文彭利民张志江
金属加工(热加工) 2020年3期
关键词:工艺
潘凤英,扈广麒,杨争光,朱文文,彭利民,张志江
共享装备股份有限公司 宁夏银川 750021
1 序言
消失模铸造是采用泡沫塑料(EPS)模样加无粘结剂干砂结合抽真空技术的实型铸造,也是目前国际上最先进的铸造工艺之一。
铸造泡塑模样表面必须涂一层一定厚度的涂料,形成铸型内壳。其涂层的作用是为了提高EPS模样的强度和刚度,提高模样表面抗型砂冲刷能力,防止加砂过程中模样表面破损以及振动造型和负压定型时模样的变形,确保铸件的尺寸精度。
涂层若厚度或强度不足,易出现以下质量问题:
1)在浇注过程随着内部消失模模样的燃烧破损、开裂,外部包裹干砂冲入型腔造成夹砂缺陷。
2)浇注过程铁液渗出涂层与外部干砂而形成大面积化学粘砂,难以清理。
3)涂层强度不足,在振实、浇注过程中模样变形,铸件尺寸不合格。
2 消失模铸造过程涂层的重要性
本文主要针对单重500~2000kg、结构较为复杂,且带有较多内腔、深孔、槽的铸铁件,如图1所示。
由于铸型中存在泡沫塑料模样,与传统的空腔铸造相比,消失模铸造不仅充填速度慢,而且充填形态也有明显的不同。在消失模铸造中,由于泡沫塑料的绝热作用,充型过程中只有流动前沿附近的泡沫塑料发生熔化、气化,流动前沿的流形总是从内浇道开始以放射弧依次向前推行,如图2所示。因此,消失模铸造方法的浇注温度较传统砂型铸造高出100℃以上。
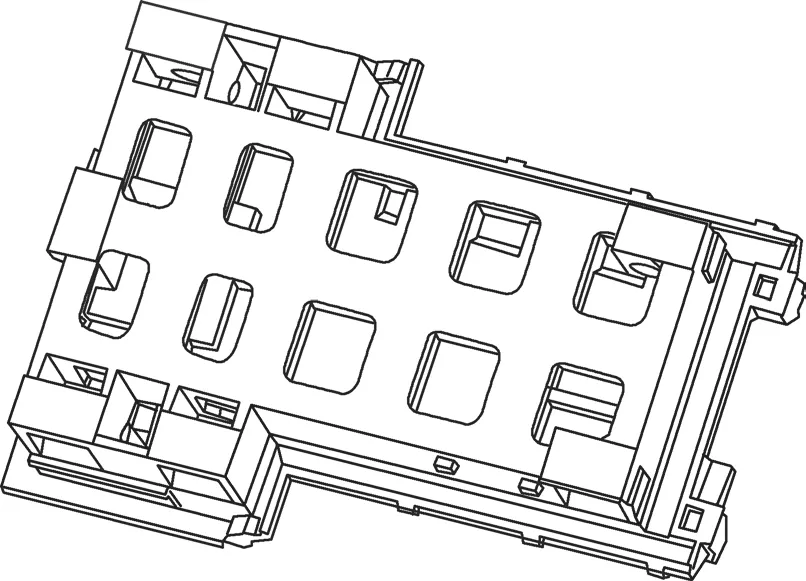
图1 产品结构示意
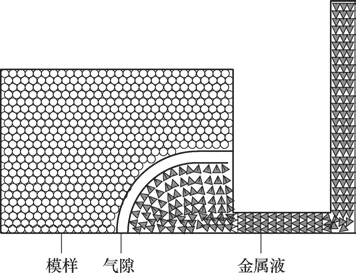
图2 消失模铸造方法充型过程示意
登录APP查看全文