高速机车用301L不锈钢无缝管工艺的研发
2020-03-21王连华刘富强
王连华,郭 玲,刘富强,刘 静
(新兴铸管股份有限公司,河北 邯郸560460)
301L不锈钢是在301不锈钢化学成分基础上通过降碳增氮工艺开发出的一类新牌号不锈钢[1-3],是一种亚稳态的奥氏体不锈钢,具有很高的加工硬化和相变增塑效应。通过降碳增氮,减少碳化物析出,固溶处理后具有高耐蚀性、冷作硬化性、切割性,同时弯曲、冲压等加工性能及焊接性能也较好,成为轨道交通领域的首选车体材料[4-5]。
应用在高速机车上的301L不锈钢无缝管按压延量分为1/16H、1/8H、1/4H、1/2H,本次所需管材性能需要满足压延量1/8H,替代传统的301、304材质。目前国内外对车体材料性能方面,尤其是301L的研究还主要集中在板材上,极少有针对301L不锈钢管的研究。本文对301L管材进行多道次大变形量的冷轧成型设计,而后进行不同固溶温度下组织和性能的研究,成功地研发了满足1/8H压延量性能的高速机车用管,目前已经应用于时速更高的机车上。
1 产品的试验材料及技术要求
试验钢在10 t真空感应炉内进行冶炼,冶炼过程中采用氩气进行保护,然后进行模铸。铸锭经过锻造,其锻造工艺为:加热至1 220~1 250℃,保温2.5~3.5 h,然后在1 200℃左右开锻,终锻温度为950~1 050℃。热轧穿孔工艺为:棒料加热到1 160~1 180℃,保温1.5~2.0 h,三辊斜轧进行穿孔,制备成Φ112 mm×7.5 mm的荒管。301L不锈钢管化学成分见表1。
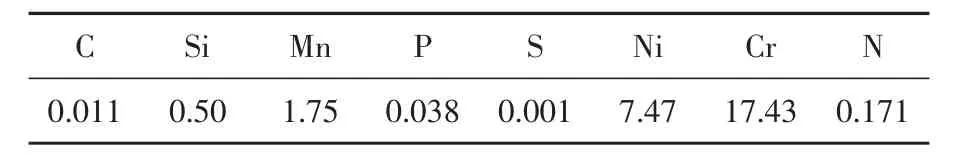
表1 301L不锈钢管化学成分(质量分数)%
2 301L不锈钢无缝管冷轧工艺
冷轧工艺路线主要为:热轧荒管修磨→冷轧→去油→固溶→矫直→平头→探伤→检验,因成品管规格为Φ44 mm×2 mm,荒管规格Φ112 mm×7.5 mm,设计经过三道次冷轧成型,平均分配每道次变形量,并将每道次变形量控制在40%以下,冷轧在皮尔格两辊轧管机LG90、LG60上进行轧制。……
