电火花加工中小直径深孔加工和微孔加工特性分析
2018-09-13朱永迪
锻压装备与制造技术 2018年4期
关键词:方法
朱永迪
(兰州职业技术学院,甘肃 兰州 730070)
自从电火花成形加工普及应用以来,技术上有了很大发展。特别是对模具制造业起到了很大的作用。复杂型腔的模具制造是机械加工中的一个技术难题,电火花加工技术对特殊形状的零件、模具型腔等加工具有很大的优越性[1]。电火花放电加工是利用两电极极间脉冲火花放电产生大量的热能,熔化、蒸发和抛出电极材料,达到加工目的[2]。然而,电极在加工中对一些小直径深孔和微孔,就加工方法与性能又有不同的对策。本文就电火花成形加工中硬质合金小直径深孔加工方法与性能进行分析,并以ø0.012mm微孔加工为实例对微孔加工性能进行分析。
1 硬质合金小直径深孔加工方法与性能分析
由于硬质合金的硬度很高,因此,它是一种机械加工中难以加工的材料,通常要采用金刚石或氮化硼(CBN)等工具进行加工。但是,根据形状和加工深度,有很多必须采用电火花成形加工,特别是对于深小孔几乎都要依靠电火花成形机来加工。下面介绍电火花成形加工在小直径深孔加工中的应用实例。
(1)机械零件的孔加工;
(2)模具的排气孔;
(3)线切割加工的预孔;
(4)电火花成形加工的预孔。
在上述的第(3)项的线切割预孔加工实例中,多数是硬质合金的直径小而深的深孔加工。表1是利用安装在电火花成形加工机床上的小孔专用附件(小孔加工导向工具)加工硬质合金小直径深孔的加工性能的一个实例。
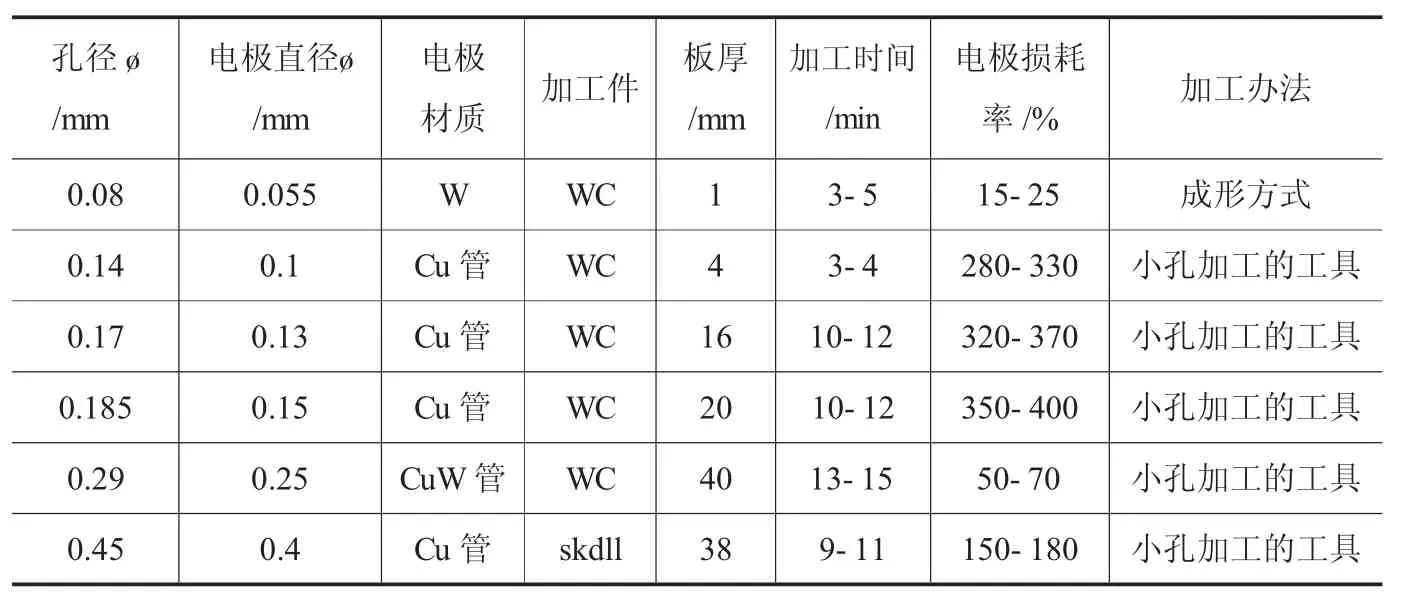
表1 小孔加工性能实例
登录APP查看全文