大规格高碳铬轴承钢低倍缩孔分析
2018-09-05张玉亭刘宪民
张玉亭 刘宪民
(石钢京诚装备技术有限公司,辽宁11500)
2016年以来,GCr15SiMn和GCr15钢∅150 mm~∅180 mm大规格轴承钢低倍缩孔出现比例为20.29%(见表1),损害了大规格轴承钢的质量和品牌形象,制约了公司轴承钢向更高端方向的发展。
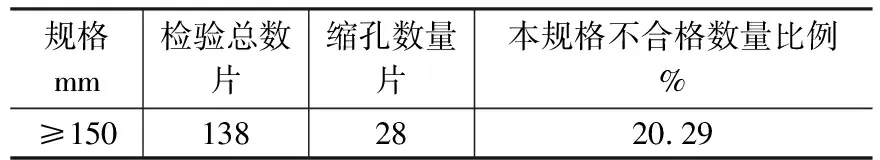
表1 2016年1~12月大规格轴承钢低倍情况Table 1 Macro detection situation of large bearing steel in 2016
1 理论分析与措施
1.1 理论分析
中心缩孔的形成是由于铸坯在凝固过程中,液相转变为固相时发生的体积收缩以及铸坯向外传热使铸坯中心已凝固部位继续冷却产生的体积收缩不能被钢液补充引起的[1]。尤其是大圆连铸坯(∅600 mm),连铸坯中心存在大量间断性缩孔,以及低熔点夹杂物的富集。轴承钢固液两相区宽,大型连铸坯的截面积大,糊状区更长,极易导致由于补缩上形成间断性缩孔。若后期加热轧制过程中,没有足够压透压实,圆钢上就不可避免的形成缩孔。基于以上分析,消除圆钢低倍缩孔着重从减轻连铸坯低倍及改善轧制压下量入手进行优化。
1.2 主要措施
1.2.1 加强连铸中包过热度控制研究,优化中包过热度工艺参数
设计轴承钢过热度控制在20~30℃,但由于连浇炉数的相对较少及操作水平的限制,实际生产中,过热度控制并不理想。基本维持在40~50℃。其中,浇注第1炉中包过热度49.53℃,连浇炉次中包过热度38.3℃。
连铸坯低倍缩孔没有明显改进(见表2)。
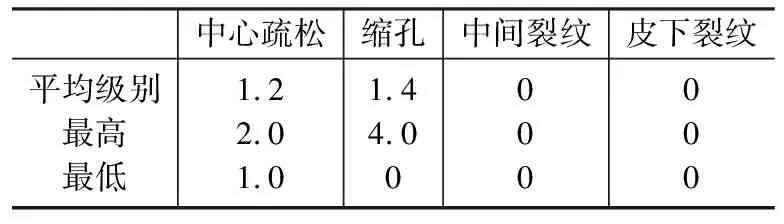
表2 全年连铸坯低倍评级Table 2 Annual grade evaluation on macro defects of casting billets
1.2.2 压下量和轧制速度优化对比试验研究
5月份生产∅170 mm、∅180 mm轴承钢时,试验增大开坯辊前5道次压下量,增大幅度5~10 mm。6月再次试验∅160 mm、∅170 mm、∅180 mm轴承钢时,增大开坯辊道次压下量。通过两次压下量增大试验,有一定改善,但仍不同程度存在低倍缩孔,需要进一步分析、改进。……