浅谈成形裕度与拉深稳定性
2018-04-20朱百庆北京汽车股份有限公司
锻造与冲压 2018年8期
关键词:区域
文/朱百庆·北京汽车股份有限公司
冲压模具交付冲压车间初期,生产稳定性差是比较常见的问题,尤其是拉深模具,起皱、开裂和拉毛现象往往交替出现。行业上用成形裕度或拉深稳定性来评价拉深模具的批量生产稳定性,但很多工程师容易混淆这两个概念,不能正确理解成形裕度与拉深稳定性本质上的区别。虽然成形裕度和拉深稳定性两个评价指标都能反映出拉深模具在批量生产时的稳定性,但如果验收人员混淆这两个概念,在验收模具时,会用错方法,做出错误的判断,给模具钳工的工作带来很大的困扰。
拉深变形的原理
拉深模具由凸模、凹模和压边圈组成。拉延成形过程是用凸模把板料挤入凹模,以形成具有凸模形状的冲压零件。在此过程中,坯料凸缘部分由于受到切向压应力的作用,会产生褶皱,为防止褶皱,必须设有压边装置(压边圈),如图1所示。
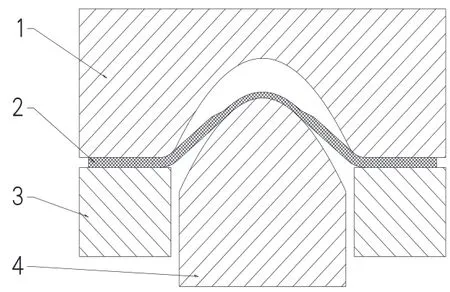
图1 拉深示意图
在拉延成形过程中,板料与凸模先接触的位置在径向拉应力的作用下最先开始发生减薄的塑性变形,塑性变形引起材料的冷作硬化,硬化造成减薄的位置屈服强度增加,从而硬化的部分不再减薄,而是把拉深力传递给相邻未减薄的区域,使相邻未减薄的区域开始减薄,如图2所示。当板料所有区域减薄量一致时,所有位置的屈服强度也趋于一致,继续拉深过程中,板料在现有减薄的基础上重复上一减薄过程。
在减薄过程中,如果内部某区域拉应力大于抗拉强度,板料就会在该区域开裂。……
登录APP查看全文