高速客车车顶小弯梁成形工艺研究
2018-04-20鲁万彪周冬冬孙犁陈培中车南京浦镇车辆有限公司
锻造与冲压 2018年8期
关键词:工艺
文/鲁万彪,周冬冬,孙犁,陈培·中车南京浦镇车辆有限公司
车体钢结构是客车车身的一个重要组成部分,侧顶小弯梁是车顶中重要部件,而且数量较多,产品质量会直接影响到侧?顶的外表美观。随着客车运行速度的提高,对车体自身的质量要求也越来越高,在客车运行过程中,车顶小弯梁要承受着整个车顶的重量、承受车顶上吊挂物的重量(比如空调、水箱、线槽等),还要承受来自外界的纵向和横向风阻,因此,小弯梁成形质量必须满足技术要求,保证列车运行的安全性和平稳性。
高速客车小弯梁结构及工艺介绍
高速客车车顶小弯梁使用厚度为2mm的Q310板材,其尺寸为46mm(内开档)×70mm(高)×94mm(开档),且带R458mm外圆弧半径的帽形件,一端有21mm×4mm的止口,另一端有13°的斜角,如图1所示。
由于小弯梁结构复杂,成形难度大,只能采用压型工艺成形,经过研究分析,可从以下三步着手:⑴按照理论知识结合公司的实际经验值,计算出小弯梁展开尺寸(图2);⑵设计制作小弯梁压型模(图3)、检测台(图4);⑶通过压型试验验证展开尺寸及压型模(验证压型模主要看成形件R458mm圆弧度及帽形尺寸)。
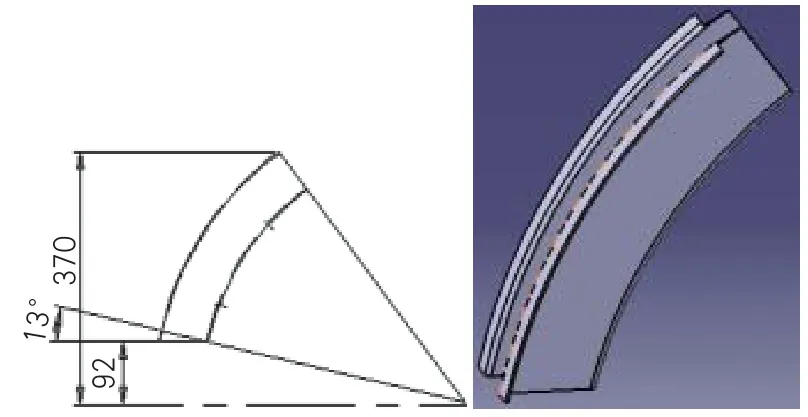
图1 高速客车小弯梁设计图
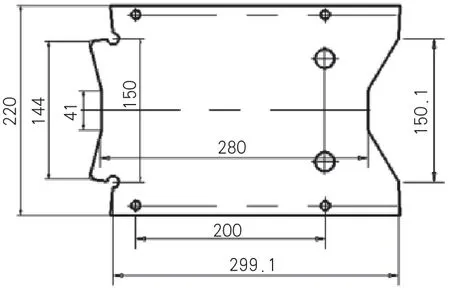
图2 小弯梁展开尺寸
板料展开的尺寸直接影响着小弯梁的质量,除此之外,压型质量跟压力机的保压时间、模具上下模有无毛刺、材料的延展性等都有关系。
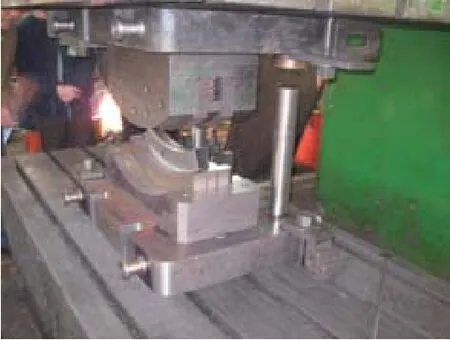
图3 小弯梁压型
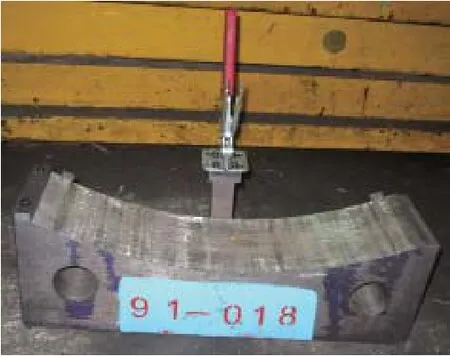
图4 小弯梁检测台
高速客车车顶小弯梁成形状况
随着公路运输的不断发展,人们对舒适度、环境等有了更高的要求,车顶上的吊挂件数量也不断增多,车顶强度要求也有所提高。……
登录APP查看全文