波纹安装板冲压成形
2018-04-20马联合陕西渭河工模具有限公司
锻造与冲压 2018年8期
文/马联合·陕西渭河工模具有限公司
波纹安装板是汽车上的一个产品,呈波浪形,需求量大,工艺上使用钢板冲压成形,成形所需压力较大,成形时容易破裂,形状尺寸不稳定,平面度难以保证,通过多次分析、计算和试制,制定出合理工艺,可高效地生产出合格的产品。该波纹安装板外形尺寸为1100mm×800mm,尺寸较大,材料为SQ650,厚度为8mm,如图1所示。
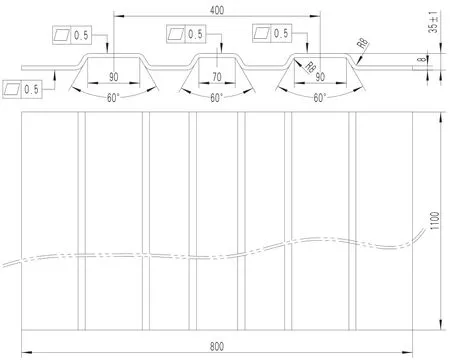
图1 波纹安装板
波纹安装板成形部分相当于三个U形弯曲件,按自由弯曲力计算成形力,F自由弯曲力=0.7Kbt2σb/(r+t),其中,K为安全系数,b为弯曲件宽度,t为材料厚度,σb为材料抗拉强度,r为弯曲圆角半径尺寸,分别取K=1.3,b=3×1100mm,t=8mm,σb=650MPa,r=8mm。经计算,F自由弯曲力=780.7t,为保证平面度及成形尺寸,增加一部分校正力,需要压力机吨位为1500t。根据以上分析,我们决定采用一次成形,并在2000t压力机上进行压制。
设计制作完模具后,在模具试冲时,碰到的第一个问题是压力机吨位明显不够,只能压到成形深度的一半,而且工件出现破裂现象,特别是中间的波浪形,由于材料流动时两边波浪形结构产生的阻力较大,更容易破裂。
通过分析和结合公司的实际生产,确定采用热压工艺,将成形件加热到650℃~700℃,材料的强度可以降低40%,塑性可以提高50%,从而解决冲床压力不足的问题和消除弯曲破裂的现象。
通过材料加热,在原冷压模具上进行热压试验,所冲压的产品尺寸精度和平面度都达到图纸要求,产品一致性很好,通过一年多来的生产,产品质量非常稳定。
热压工艺生产产品符合要求,质量稳定,但又存在以下缺点:⑴生产成本高,每加热一件坯料,需要费用较高。……
登录APP查看全文