采用低温硫化工艺提升高速公路用工程机械轮胎的耐久性能
2017-07-22姜在胜
轮胎工业 2017年11期
高 利,姜在胜
(三角轮胎股份有限公司,山东 威海 264200)
移动式起重机等因作业距离长及运行速度快的特点,要求配用轮胎具备优异的低生热和高速耐久性能。某配套主机厂要求我公司生产的高速公路用16.00R25轮胎在机床耐久试验中的累计行驶时间至少达到M公司相同系列产品的85%,并委托某第三方检测机构将我公司产品与M公司产品进行机床耐久性试验对比。结果表明,我公司产品的累计行驶时间(104 h)仅为M公司产品(143 h)的73%。为达到主机厂配套要求,我公司高速公路用16.00R25轮胎的耐久性能需要提高至少17%。
本工作通过采用低外温硫化技术对硫化工艺进行优化,并对硫化工艺优化前后成品轮胎胶料物理性能和生热以及成品轮胎TKPH值和耐久性能进行测试,最终使产品的耐久性能达到预期目标。
1 实验
1.1 主要设备和仪器
VR-9110 BPA起泡点分析仪,日本上岛制作所产品;Roell Z010型拉力机,德国Zwick公司产品;DMTS EPLEXOR 500N型动态热分析(DMA)仪,德国GABO公司产品;TJR-1-OR(Y)轮胎耐久试验机,天津久荣车轮技术有限公司产品。
1.2 硫化工艺优化
对16.00R25轮胎进行热电偶硫化测温,根据测温数据对硫化工艺进行优化,即将外部蒸汽温度由147 ℃调整为130 ℃,排压点时间统一按1.2倍的起泡点时间取值。
2 结果与讨论
2.1 等效硫化程度
表1示出了优化硫化工艺与原硫化工艺对比。由表1可知,蒸汽温度降低后轮胎硫化起泡点时间延长,按相同安全系数排压后总硫化时间延长16 min。
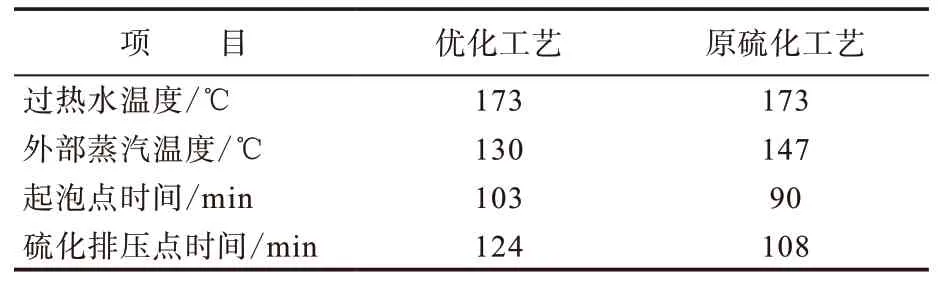
表1 优化硫化工艺与原硫化工艺对比
表2示出了硫化工艺优化前后轮胎关键点的总等效硫化时间对比。……
登录APP查看全文