旧裂解炉管焊接常见缺陷探讨
2017-06-05侯怀宇
电焊机 2017年5期
侯怀宇
(辽阳石化分公司机械检修部,辽宁辽阳111003)
旧裂解炉管焊接常见缺陷探讨
侯怀宇
(辽阳石化分公司机械检修部,辽宁辽阳111003)
作为炼化裂解炉的核心部件,高铬镍耐热钢炉管常因积焦堵塞、蠕变爆管等原因需要割管并修复。长期运行的炉管在焊接修复时,由于炉管组对不稳定、管内壁碳侵蚀严重、管材合金成分高以及导热系数小等原因,常出现坡口质量差、底层晶间腐蚀、热裂纹缺陷。针对形成原因,采用便捷卡具、适度磨除碳蚀层、确定小热量输入等焊接措施可以避免这些缺陷的产生。
裂解炉;炉管;焊接;焊接缺陷
0 前言
裂解炉是石油炼化企业的核心装置,其主要部件炉管因积焦堵塞(见图1)、蠕变爆管等原因需要割管并焊接修复。但由于管内壁积焦侵蚀、管材特殊、检修作业面小不能使用较大机械等因素,旧炉管的焊接作业常出现焊接坡口质量差、底层晶间腐蚀、热裂纹等缺陷。以往的解决方法为:使用导链吊装;割管后用角向磨光机大幅度磨削加工坡口;短道焊;多次层间打磨返修。不仅效率低、返修次数多,而且焊缝质量处于使用下限,乃至焊缝区在运行时出现裂纹开裂,造成喷油烧炉停车。在此结合长期实践,分析上述问题成因及提出相应解决措施,以消除缺陷。
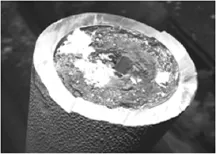
图1 裂解炉炉管
1 解炉管与焊接作业相关特点
1.1 炉管的工作情况
管内介质为裂解气和水蒸汽;管内的压力为0.2453MPa,温度810℃±10℃,炉膛最高温度1130℃,管外壁温度1 003℃~1 050℃[1],管内有积焦。
1.2 炉管的材料成分和力学性能
登录APP查看全文