斜坡板气电焊工艺研究及实船推广应用
2016-09-16张刚力刘秋亮
造船技术 2016年4期
张刚力, 刘秋亮
(中船澄西船舶修造有限公司, 江苏 江阴 214400)
斜坡板气电焊工艺研究及实船推广应用
张刚力, 刘秋亮
(中船澄西船舶修造有限公司, 江苏 江阴 214400)
气电立焊是一种适用于大型船舶建造的高效焊接方法。通常气电立焊仅限于舷侧外板垂直大合拢缝焊接中,然而我们通过对该工艺的多次研究和不断试验,成功地将此工艺方法应用到了斜面上,如顶边舱斜板和底边舱斜板合拢缝,并取得了CCS船级社的认可。该工艺在实船运用中可得到高效率、高质量的焊缝。
斜坡板气电焊焊接试验效率分析
0 引言
在常规船舶建造中,顶边舱斜板和底边舱斜板处的中组焊缝通常采用CO2气体保护焊焊接。焊接效率低,劳动强度大,焊缝质量不稳定等不足是其缺点。通过采用新的焊接工艺——斜坡板气电焊,则很好地弥补了常规CO2气体保护焊的不足。
1 焊接工艺性能试验
1.1焊前准备
依据CCS船级社规范《材料与焊接规范》进行试验。材质:DH36,试板尺寸:δ18 mm×200 mm×1 000 mm,尺寸及坡口形式如表1所示。
1.2焊接规范
焊接规范如表2所示。
1.3外观检查
焊缝外观成形良好,无裂纹、咬边、气孔、焊瘤等缺陷。
1.4无损检测
PT渗透检查按《船舶钢焊缝磁粉检测、渗透检测工艺和质量分级》(CB/T3958-2004)进行检验;X射线检测按《船舶钢焊缝照相工艺及质量分级》(CB/T3558-2011) 进行检验;最终焊缝质量PT检测达到Ⅱ级合格指标,RT检测达到Ⅱ级合格指标。
1.5力学试验
力学试验如表3所示。
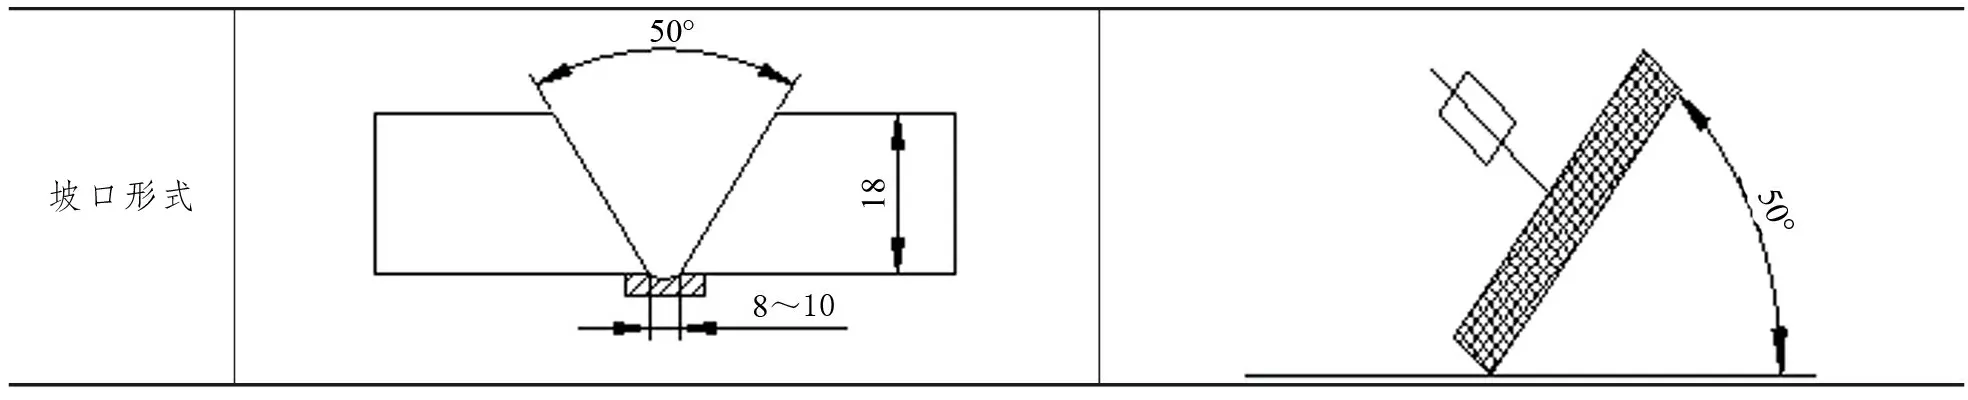
表1 试板尺寸及坡口形式 单位:mm
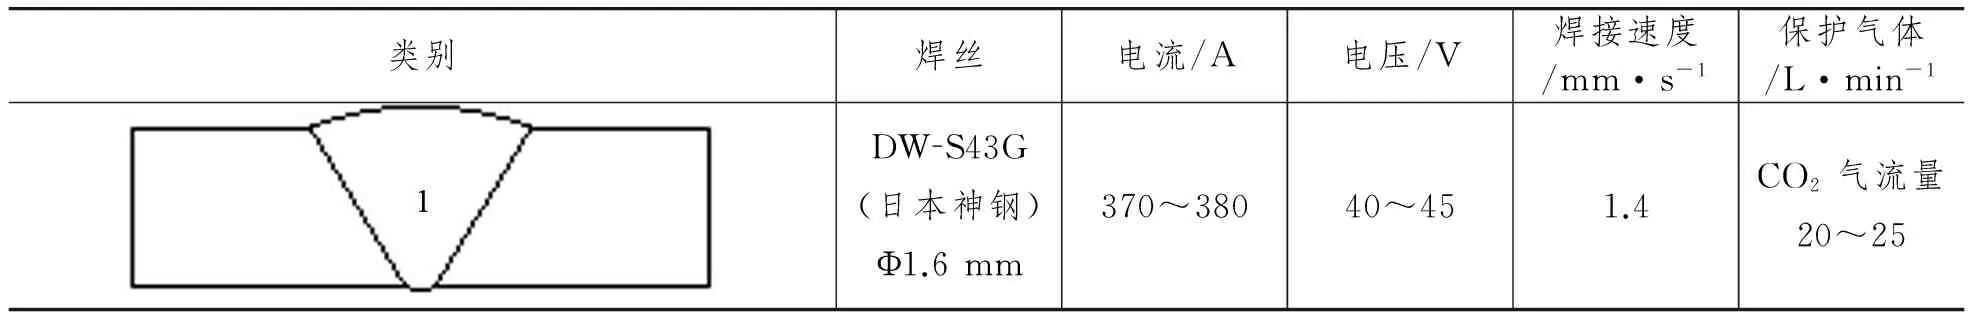
表2 焊接规范(立对接)

表3 力学试验结果
2 实船推广应用
2.1现场施工及焊缝成形
登录APP查看全文