SINUMERIK808D 控制两个模拟量主轴的实现
2015-07-13高山
高 山
(威海华东数控股份有限公司,山东 威海264200)
西门子SINUMERIK808D 数控系统最多配置1 个模拟量主轴,如果在应用时需要配置两个模拟量主轴时,808D 系统无法满足要求,第二模拟量主轴的转速只能通过电位器或按键来控制,不仅控制精度低,而且手动控制也达不到数控机床自动化控制的要求。在不更换系统前提下,本文通过增加S7 - 200 模块CPU224XP 和应用系统功能实现了808D 数控系统控制两个模拟量主轴。
1 整体设计方案
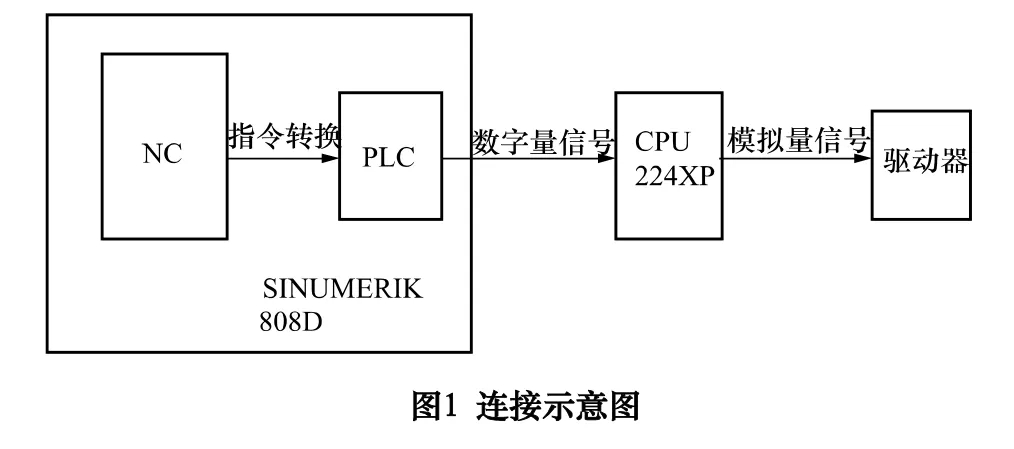
因808D 系统只有一路模拟量输出接口,而且不能扩展I/O,所以要达到控制两个模拟量主轴的要求必须在硬件上增加一路模拟量输出。如图1 所示,在808D 系统和驱动器之间增加 S7 - 200 模块CPU224XP,作为信号转换器。软件上,在系统内部NC加工程序中,应用自定义M 代码控制主轴启动、停止,使用R 参数代替S 转速指令。系统内PLC 程序将NC指令中的转速数值转换为数字量,通过DI/DO 输出至S7 -200 模块CPU224XP 的输入点,在CPU224XP 内PLC 程序将数字数值转换为模拟数值通过AI/AO 输出给驱动器,达到控制主轴转速的目的。
2 主要硬件配置介绍
(1)数控系统808D是基于操作面板的紧凑型数控系统SINUMERIK 808D 车削和SINUMERIK 808D铣削,配置SINAMICS V60 驱动系统和SIMOTICS 1FL5伺服电动机,应用于普及型数控车床、数控铣床及立式加工中心。
(2)S7-200 模块CPU224XP 只是在本文中选取的1 个模块,也可以采用其他模块代替。但模块的选择遵循两个要点,第一是必须具备模拟量输出点,能输出-10 ~+10 V 电压。第二就是数字量输入的点数要跟指令转速对应起来。在进行NC 加工编程时,主轴转速一般设为整数,这……