空气控制阀防护装置箱体冲压工艺及模具设计
2014-11-13康海军余金凤金业全
锻压装备与制造技术 2014年4期
关键词:工艺
康海军,余金凤,金业全,李 伟
(南车眉山车辆有限公司 工艺技术部,四川 眉山 620032)
空气控制阀防护装置箱体冲压工艺及模具设计
康海军,余金凤,金业全,李 伟
(南车眉山车辆有限公司 工艺技术部,四川 眉山 620032)
介绍了空气控制阀防护装置箱体仿真模拟、冲压工艺及展开方法,对箱体修边落料模、一次冲缺口模结构及设计要点作了简要阐述。
冲压成形;箱体;冲压工艺;模具设计;空气控制阀
1 引言
空气控制阀防护装置是我公司为空气控制阀(图1)研制的一种新型防护外壳,它将原先组焊式外壳改为冲压件使防护装置更美观、轻便。图2所示箱体是该防护装置的关键零件,材质DZ04,料厚3mm,质量要求较高。除尺寸精度外,还要求表面平整,棱线清晰,无起皱和破裂等缺陷。
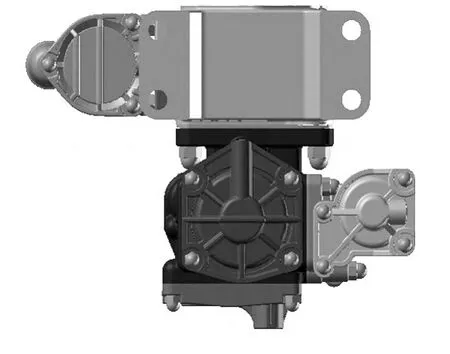
图1 空气控制阀
我公司积极推行工艺设计并行研发,工艺人员在产品研发阶段就参与产品的工艺性审查,为产品设计提供合理建议。初期设计员根据空气控制阀外形设计了内凹式箱体,工艺员运用作图展开法进行近似弯曲展开后,发现箱体内凹部材料有较大面积的重叠,提出该部位拉伸会因材料补充不足而开裂,建议将内凹改直。
2 工艺及仿真分析
箱体属带法兰多边形盒型件拉伸。其侧壁是由直壁和圆角两部分构成,直壁部分的变形近似于弯曲,但不是简单的弯曲,因拉伸时圆角部分的材料要向直壁流动,使直边部分也受到切向压缩;圆角部分的变形近似圆筒形的拉伸,但也不完全相同,拉伸时圆角部分材料可以向直边流动,减轻了圆角部分变形[1]。……
登录APP查看全文
