浅谈顺铣与逆铣在铣削加工中的应用
2014-01-21刘燕军徐金成
机电产品开发与创新 2014年5期
刘燕军,王 皑,徐金成
(北京电子科技职业学院,北京 100176)
0 引言
铣床加工是广泛应用于制造业的很重要工种,是加工特种零件复杂的加工工序。在现代机器制造中,铣床约占金属切削机床的25%左右。铣削的特点是铣削速度高,而且又是多刃断续切削。铣削的加工精度为IT9-IT7,表面粗糙度值Ra 为6.3~1.6μm。利用铣床可以进行加工平面、斜面、垂直面、台阶面、各种沟槽和成型面,也可以进行分度工作;有时孔的钻、镗加工,也可在铣床上进行。在铣削过程中刀具与工件之间的切削过程中根据加工方法的不同及加工工艺的要求将铣削方式分为顺铣与逆铣。要求铣床操作工掌握顺铣与逆铣在加工中的应用及机床工件受力计算和机床调整等。
1 顺铣与逆铣在铣削加工中的作用与应用
1.1 铣削的顺铣与逆铣方式
顺铣是铣刀对工件的作用力在进给方向上的分力Ff与工件进给方向相同的铣削方式。如图1(a)所示。
逆铣是铣刀对工件的作用力在进给方向上的分力Ff与工件进给方向相反的铣削方式。如图1(b)所示。
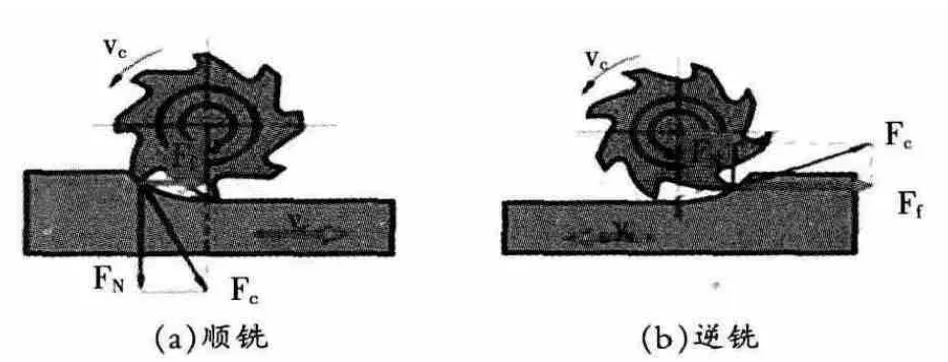
图1 顺铣和逆铣
1.2 端铣削中的对称铣、不对称逆铣和不对称顺铣三种方式
刀齿分布在圆柱端面上的铣刀而进行铣削的方式叫做端铣,端铣时根据铣刀与工件相对位置的不同,可分为: 不对称逆铣如图2(a)所示,不对称顺铣如图2(b)所示,对称端铣如图2(c)所示。
(1)不对称逆铣。不对称逆铣是指工件相对于铣刀轴线不对称安装,如图2(a)所示。铣刀以较小的铣削厚度切入工件,又以较大的铣削厚度切出工件,切出时切削厚度最大且顺铣部分小于逆铣部分,故冲击力不大,避免了后刀面对工件的挤压和摩擦,提高了刀具的耐用度。……
登录APP查看全文
