双曲面薄框件三轴数控加工技术
2012-12-02吴国亮
教练机 2012年1期
关键词:工艺
吴国亮
(洪都航空工业集团,江西 南昌330024)
0 引言
某型教练机结构框为双曲面薄框件,它涉及到飞机理论外形、计算机数学模型的建立、计算机交互式编程、3 轴联动CNC 技术以及零件的制造技术等。 其整体结构件壁薄,结构复杂,内外形根据理论外形的特征呈闭互补特征, 零件的外形公差及表面质量要求高,尺寸公差要求严格,变斜角曲面一般需用五坐标数控机床加工。 但五坐标数控加工成本较高,为此针对薄壁整体框板零件数控加工中的相关技术进行了研究, 决定采用三坐标数控机床进行加工并成功地用于零件的制造。 提高加工效率。
1 理论外形曲面筋条薄壁整体框零件简介
零件结构简图如图1 所示。
零件有如下特点:
1)零 件 结 构 尺 寸 为440×200×δ70, 材 料 为LY12BCZYu
2)结构复杂: 零件内外型面由若干与理论外形距离不等的曲面按一定尺寸要求构成, 闭角Max=3°45′,闭角Min=1°35′。基于图纸要求为等壁厚的特点,形状复杂的零件外形根据理论外形的特征呈闭互补特征;筋条按一定关系排列,构成若干小型框。
3)零件壁薄,只有2.5 mm,加工刚性差.
4)零件两耳环直径为Φ12H8,同心度为0.01,精度高。 表面质量要求高,尺寸公差要求严格。
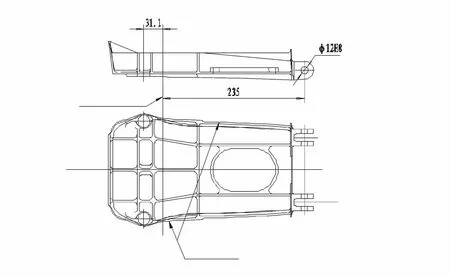
图1 零件结构简图
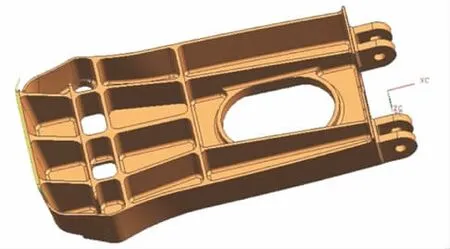
图2 零件模型
2 加工工艺方案
2.1 数控加工工艺方案
零件的主体结构由腹板、筋条、两曲面和两耳环4个部分组成。
该零件外型为变斜角曲面, 一般需用五坐标数控机床进行加工。 但由于五坐标数控加工成本较高,因此,决定采用三坐标数控机床进行加工,以确保零件符合图纸要求.
登录APP查看全文