薄壁钢管对接焊缝强度试验分析
2012-12-02邹群飞
教练机 2012年1期
邹群飞
(洪都航空工业集团,江西 南昌330024)
0 引言
飞机是通过许多构件相互连接组合成的一个整体结构,对于某些材料和某些形式的构件,焊接是连接各构件的重要方法。 目前正在不断地研制更好的焊接技术、焊接机器以及新型焊接材料,使焊接后的构件强度不至于降低。
焊接广泛应用于机身钢架、 发动机架和起落架系统等,常见的钢管焊接形式有对接、套接和搭接,焊缝的设计需综合考虑工艺、结构、强度的要求,应尽可能选择能承受较高静载荷和抗疲劳性能较好的形状,应避免两条焊缝相距过近,避免一条焊缝连接三个以上的零件,避免两条焊缝纵横交叉,以免引起应力集中和金属过热而使组织恶化。
在计算钢管对接焊缝强度时, 常采用参考文献[1]中的经验公式进行计算,公式适用范围有限,公式的推导过程、建立的依据不明确,且缺少相应的试验数据。
1 钢管对接焊缝计算现状分析
1.1 对接焊缝概述
薄壁钢管常采用CO2保护焊,焊接形式有对接、套接、搭接等,如图1 所示。
若钢管在轴线方向断开, 在保证截面不变情况下,常采用对接焊缝连接形式,对接焊接有直焊缝和斜焊缝之分,见图1 所示。 焊缝应尽量设计成使其承受剪力或压力而不承受拉力, 但承受拉力的情况往往也无法避免, 所以为了避免对接焊缝承受太大的拉力,推荐采用斜焊缝对接形式。
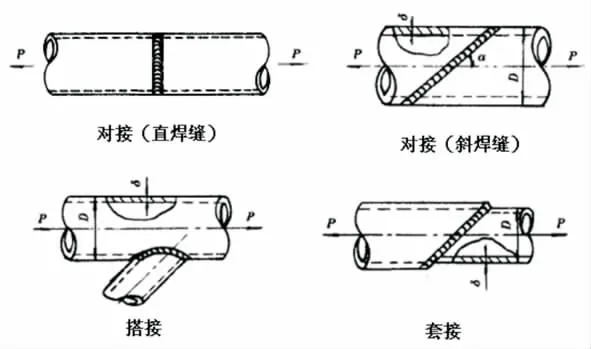
图1 薄壁钢管常用焊接形式
1.2 对接焊缝计算现状分析
在对薄壁钢管对接斜焊缝……
登录APP查看全文