一种新型的四角弯曲冲孔复合模结构*
2012-10-23茆琦李潍
制造技术与机床 2012年10期
茆琦李潍
(苏州市职业大学机电工程系,江苏苏州 215104)
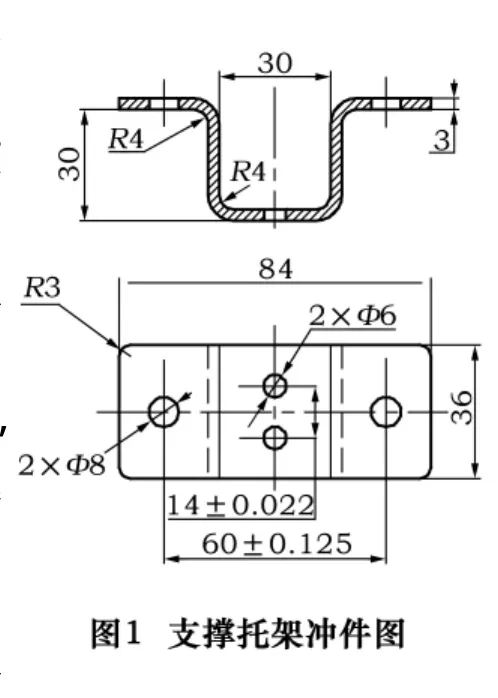
在苏州市公共轨道交通设施技改项目中,需要设计制造某一支撑托架冲压模具,该支撑托架冲件的尺寸及技术要求如图1所示。起初按照传统的先弯曲、再冲孔的冲压工艺方案,经多次试模发现,孔间距精度难以控制,常常达不到图纸要求。后经多次工艺试验,决定采用一种新型复合模进行冲压生产,经生产检验,完全符合支撑托架冲件的各项指标。采用复合冲压与单工序冲压生产相比,不但生产效率高,而且生产成本低。本文结合该支撑托架冲件的冲压模具设计制造案例,阐述了一种新型四角弯曲冲孔复合模结构,对解决实际生产中的问题具有一定的现实意义。
1 冲件工艺性分析
图1所示的支撑托架冲件,材料是Q235,板厚为3 mm,大批量生产,要求表面无划痕,孔不允许严重变形。
托架形状简单对称,经由冲裁和弯曲即可成形[1-2],但应注意以下两点:一是该支撑托架冲件尺寸和厚度较大;二是托架为四角弯曲件,为了弯曲过程中坯料能够进行适当的转动和移动,4个角不能同时进行弯曲;三是托架上两个φ8 mm孔的孔间距有一定的精度要求,先冲孔后弯曲很难控制其精度,因此确定冲压工艺方案时应考虑先弯曲再冲孔[3]。
2 冲压工艺方案分析
根据冲件的结构形状可知,其基本工序有冲孔、落料、弯曲3种,考虑到冲件厚度较大以及大批量生产的要求,通过大量的工艺实践,确定采用先冲孔(φ6 mm孔)落料、再弯曲冲孔(φ8 mm孔)的复合冲压方案[4],这样既能够保证制件较高的形状和尺寸精度以及较好的表面质量,又可以使生产免受设备吨位的限制,比较合理可行。……
登录APP查看全文