状态监测技术在空压机上的应用
2012-10-21苏志忠戴凤涛祝雄心艾合提买江
苏志忠,戴凤涛,祝雄心,程 君,艾合提买江
(1.独山子石化公司研究院设备研究所;2.独山子石化公司乙烯厂钳工车间;3.独山子石化公司乙烯厂空分车间,新疆 克拉玛依 833600)
某厂空分装置担负着全厂氧气、氮气供应,两台40 000m3/h空压机是该两套空分装置的核心设备,是公司级关键机组,配置有S8000在线监测系统。自从上了S8000在线监测系统,实施状态监测技术之后,实现了对该空压机组的预防性维修。以下通过两个成功案例来说明应用状态监测和故障诊断技术在实现预防性维修方面的情况。
一、1#空压机组的监测与维修
1.机组概况
某厂二空分1#空压机组担负着向全厂提供氧气、氮气。机组由英格索兰公司制造,为齿轮式多轴压缩机结构(图1)。该机组的一、二、三级分别设有X、Y两个方向的测点,两个测点的电涡流位移传感器与水平方向相差45°安装。一级转速12 000r/min,报警值33μm,连锁停机值38μm。二级转速16 668r/min,报警值29μm,连锁停机值34μm。三级转速22 500r/min,报警值25μm,连锁停机值30μm。
自2009年6月开机,三级的X、Y两个测点的振动值有缓慢上升趋势,尤其是2010年3月20日之后,振动值增大的速度变快。三级振动趋势图如图2所示。2009年6月8日三级X测点的振动值为6.3μm,三级Y 测点的振动值为7.6μm。2010年3月20日X测点的振动值为17.6μm,Y测点的振动值为15.1μm,而到2010年5月24日,三级X测点的最高振动值为27.2μm,而Y测点也达到了25.2μm,均已经超过报警值25μm,并且仍有上升趋势。
2.振动原因分析
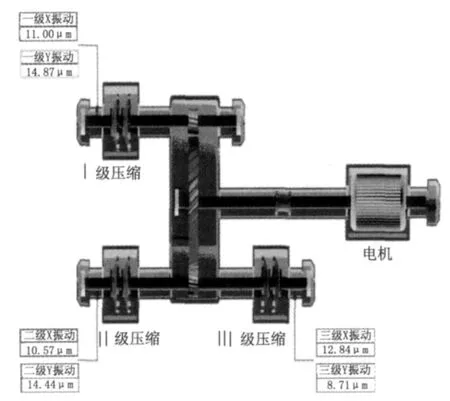
图1 空压机组总貌图
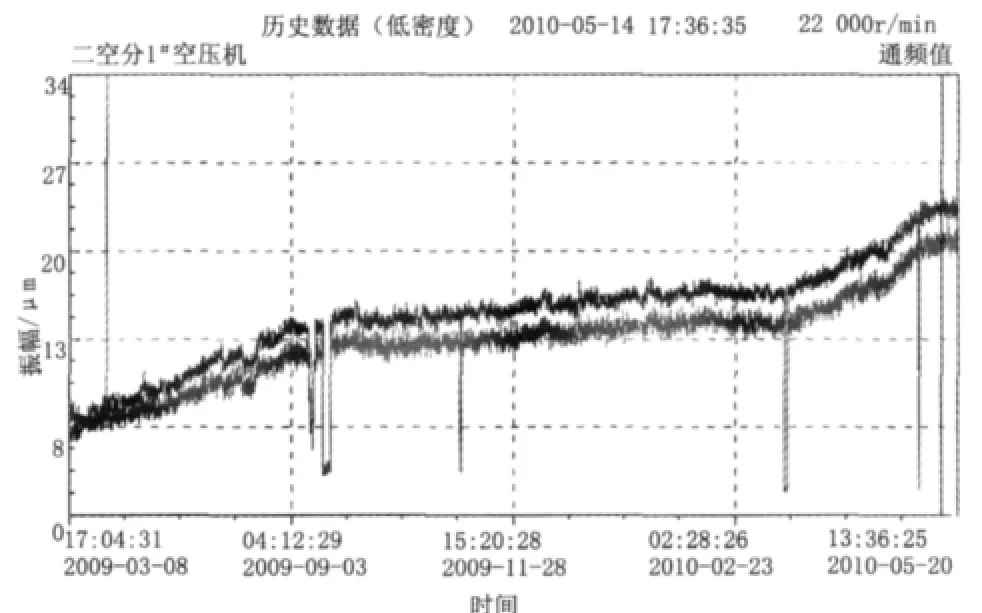
图2 三级振动趋势图
为了分析该机组振动增大的原因,利用S8000在线监测系统对该机组的信号进行分析。……