MC5轧辊辊颈表淬开裂原因分析
2012-07-12于瑞明刘洪波姚凤祥于瑞芝
大型铸锻件 2012年4期
关键词:裂纹
于瑞明 刘洪波 姚凤祥 于瑞芝
(1.中冶京诚(营口)装备技术有限公司锻造部,辽宁115000;2.东特集团北满特钢有限责任公司技术中心,黑龙江161041)
某轧辊生产企业在制造MC5成品辊时出现辊颈表淬开裂现象,给企业造成较大的经济损失。MC5成品轧辊的生产工艺流程如下:电炉冶炼→电渣重熔→加热锻造→锻后退火→光面探伤→粗加调质→半精加、探伤→辊颈表淬。调质后辊颈表淬时,辊颈的表面圆周上出现两处纵向开裂,裂纹由表面向内部延伸深度大约50 mm左右。为了防止类似的问题再次发生,需要查找发生开裂的主要原因,以便制定合理的预防措施。
1 试验方法和结果
1.1 表面金相检验
在轧辊一端∅290 mm辊颈的整个圆周上有两处存在表面裂纹,沿轴向开裂。在裂纹处做表面金相检验,观察发现裂纹处及周围有一次碳化物聚集(图1)。
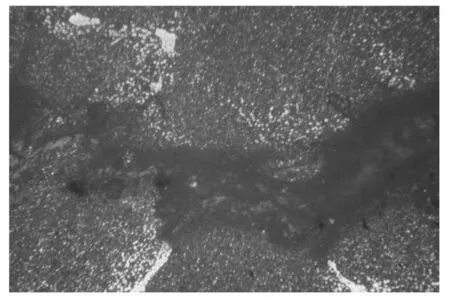
图1 裂纹处一次碳化物(100×)Figure 1 Primary carbide on crack (100×)
1.2 低倍检验
在∅290 mm辊径裂纹处切取低倍试片进行酸浸检验。在横向低倍试片上有两条由表面向内延伸的裂纹,长度分别为45 mm、50 mm,呈明显的应力裂纹特征。同时低倍试片上存在1.5级的点状偏析且分布在从表面向内40 mm的范围内(图2)。此外,并未发现其它冶金缺陷。
1.3 化学成分检验
在低倍试片的边缘、二分之一半径和中心部位切取试样,用光谱分析法对试样进行成分分析(取样位置见图3)。从检验分析的各个元素看,所有数值均符合技术条件要求。同时对铅、锡、砷、锑、铋元素也进行了检验,结果均不大于0.02%。
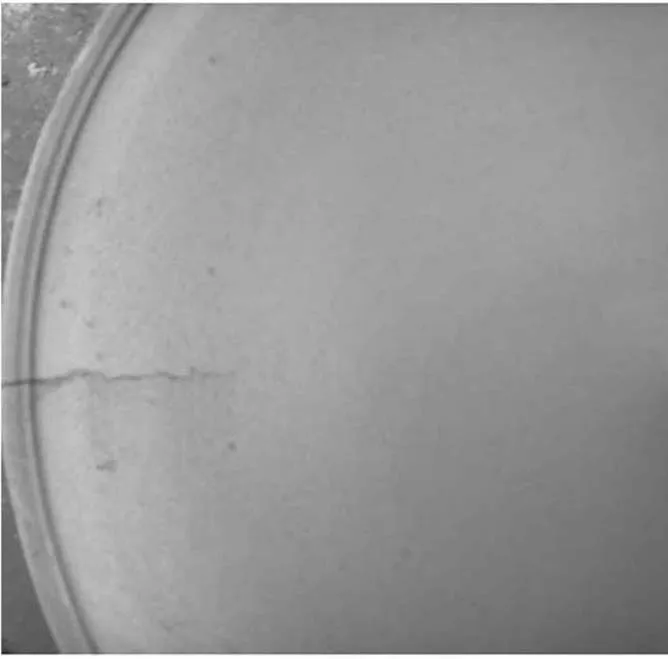
图2 低倍缺陷形貌Figure 2 Macroscopic defect
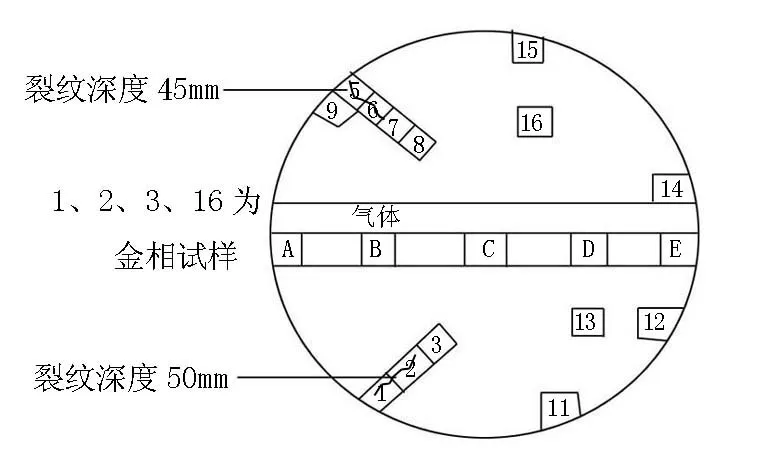
图3 取样位置图Figure 3 Sampling position
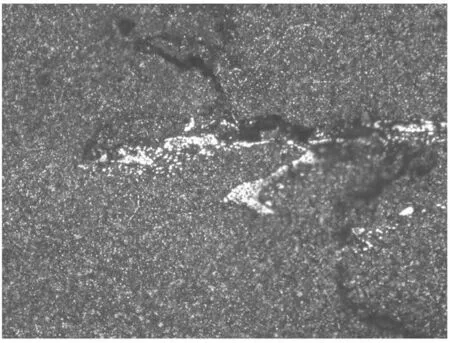
图4 1号……
登录APP查看全文