夹持整体式白钢刀镗刀杆的发明与应用
2012-02-20赵忠刚
装备制造技术 2012年4期
赵忠刚,刘 鹏
(山东塔高矿业机械装备制造有限公司,山东 宁阳 271411)
以往我们在用白钢刀镗削各类孔时,都是将长条白钢刀按加工孔的直径近似尺寸截断,分成小段按加工需要类型磨削后应用。在应用过程中,随切削磨钝需要对其反复刃磨,直到其长度小于20 mm后就无法再应用了(随白钢刀刀方的增大,其报废长度会相应增加的)。通常一个新的白钢刀得磨为3段左右,这就得浪费3个20 mm的刀块料头。如果不是用线切割截断,还需加砂轮磨削的不规则部分,需浪费80 mm左右。通常一条新白钢刀长度为170 mm,那么其实际切削利用率不到53%。
为此,笔者经过多年分析白钢刀的应用特点和夹持白钢刀刀杆的结构,发明了一种新的白钢刀应用方法,创新了一套科学的夹持白钢刀的刀杆,使一条新白钢刀实际切削利用率提高到88%以上。
1 一般镗刀杆的弊端分析
如图1中所示,序号1为一般镗刀杆,其上夹持的序号4为截断白钢刀镗刀块。
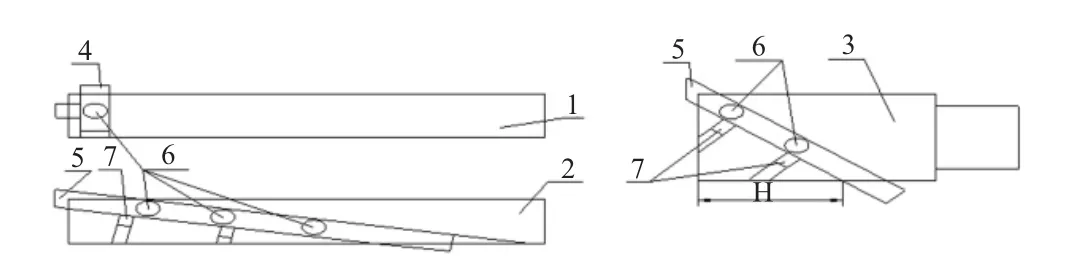
图1 镗刀的安装方式
以往该白钢刀镗刀块,是由一条新的白钢刀根据加工孔的直径尺寸截断后磨削而成的。如果没有线切割设备,通常就用砂轮对其进行截断。为防止白钢刀受砂轮磨削变热退火,截断过程中要不停地将白钢刀条放水中冷却,非常费时费力。白钢刀镗刀块截断后,还需将其截割口剩余部分在砂轮机上修磨掉,根据加工需求磨为相应类型的刀具,然后装夹在刀杆上进行切削。
当镗刀块经过反复使用刃磨近于刀杆半径后,便无法夹持进行切削了,通常剩余20 mm以上,随刀方的增大,有的达到35 mm。……
登录APP查看全文
