基于有限元分析的某波纹管减薄率研究
2022-07-21李璇李萍刘蕾王燕李兰林杨倩雯合肥工业大学
锻造与冲压 2022年14期
关键词:变形
目前,关于304 不锈钢波纹管成形的研究是从各类单一的工艺参数变化带来的影响出发,或者研究不同函数形式加载路径对成形效果的影响。波纹管的波形和壁厚减薄是衡量波纹管液压成形质量的重要参数,本文在波形成形性良好的前提下以波纹管的最大减薄率为指标,综合研究内压加载路径、轴向进给加载路径的变化对304 不锈钢波纹管内高压成形工艺的影响。
有限元模型的建立


成形工艺参数确定
波纹管液压成形模拟分析

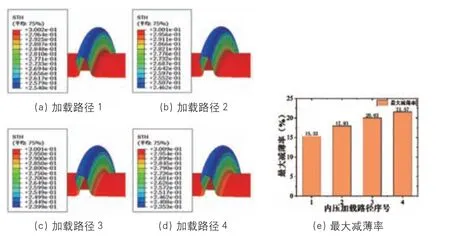
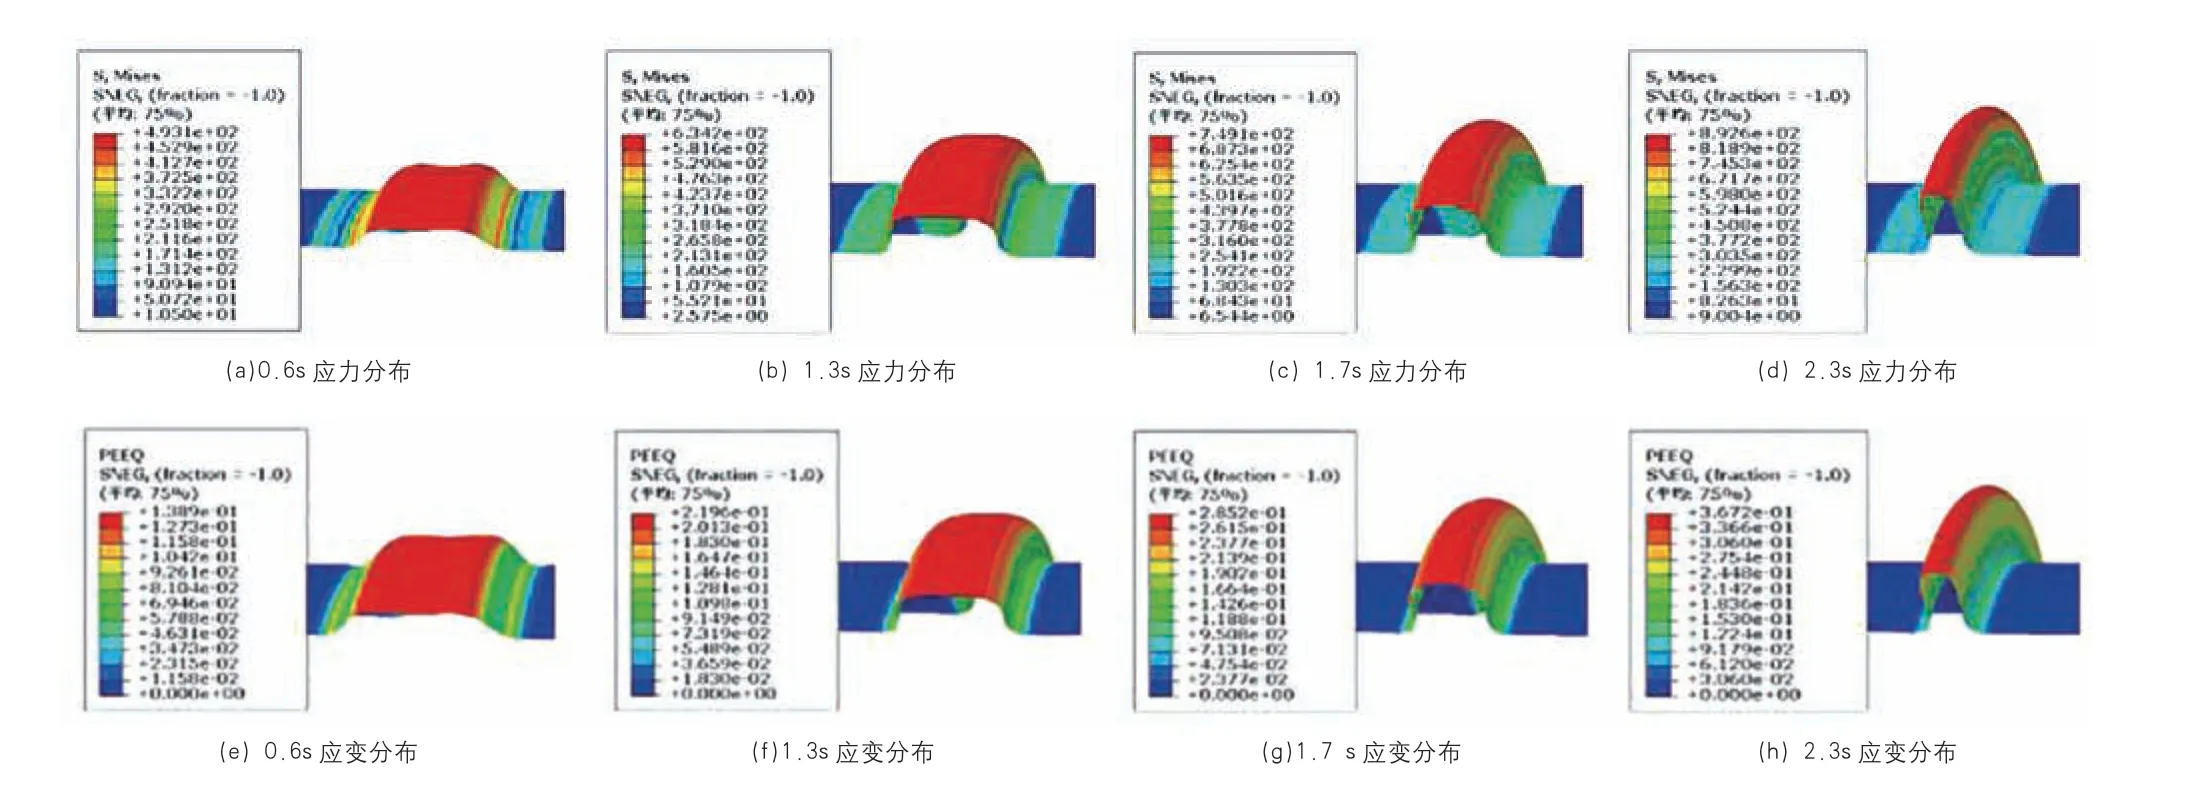
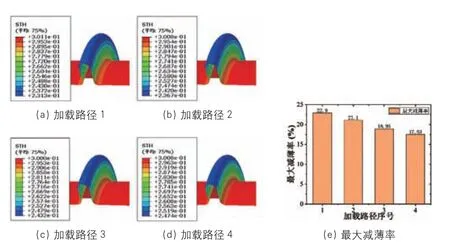
最大减薄率为22.9%,路径4 对应的最大减薄率为17.53%,最大减薄率降低了5.37%,同样效果比较明显。
为对比四种不同线性增加时间的加载路径初期经历相同时间的应力应变分布情况,且在内压加载到0.3s 时四种路径对应坯料均已达到变形条件,选取此时坯料的应力应变分布进行研究,结果如图5 所示。对于路径1 和路径2,在此时已经达到恒压阶段,其应力和应变相比于另外两条路径较大,其中路径1 数值最大,其最终最大减薄率也最大,而路径3 刚到达恒压阶段,路径4 仍处于线性增加阶段,初始加载阶段的应力应变较小,最终的最大减薄率也相对较小。随着内压线性增加时间的缩短,在相同时间段内坯料所受的内应力增大,使得固定端初波胀形的程度增大,变形量增大,最终最大减薄率增大,这与前面所分析的结果一致,也证明了降低成形初期的内压能够有效降低最大减薄率。

(2)轴向进给加载路径的模拟。
由上述分析结果可知,在一定范围内,适当增加轴向进给速度能够降低变形区波峰的最大减薄率。……
登录APP查看全文
