飞机垂尾装配孔径超差分析及工艺优化
2022-07-13梁晓宇邵名煊淡琳尧
装备维修技术 2022年25期
梁晓宇 邵名煊 淡琳尧

摘 要:垂尾对接是大部件对接中的重要组成部分,是飞机装配的关键环节,对接质量的优劣直接影响飞机的飞行安全及使用寿命。本文以垂尾对接过程中产生孔径超差的主要原因,即铰孔损伤及冷挤压失败进行分析、论述,给出工艺改进的具体措施。
关键词:垂尾对接、孔径超差、铰孔、冷挤压 问题描述
垂尾对接是大部件对接中的重要组成部分,是飞机装配的关键环节,对接质量的优劣直接影响飞机的飞行安全。垂尾对接工艺流程中又以冷挤压为一项重要的工艺过程,冷挤压技术是一种冷加工工艺,主要用于提高飞机紧固件孔的疲劳寿命,施工过程是最大直径大于孔直径的高强度锥形芯棒从初孔内拉过,锥形芯棒将轴向拉力转变成对孔壁的径向压力和拉力,使孔边区域产生塑性形变,目的是在孔边形成切向残余压应力,提高孔壁周围材料的疲劳强度。
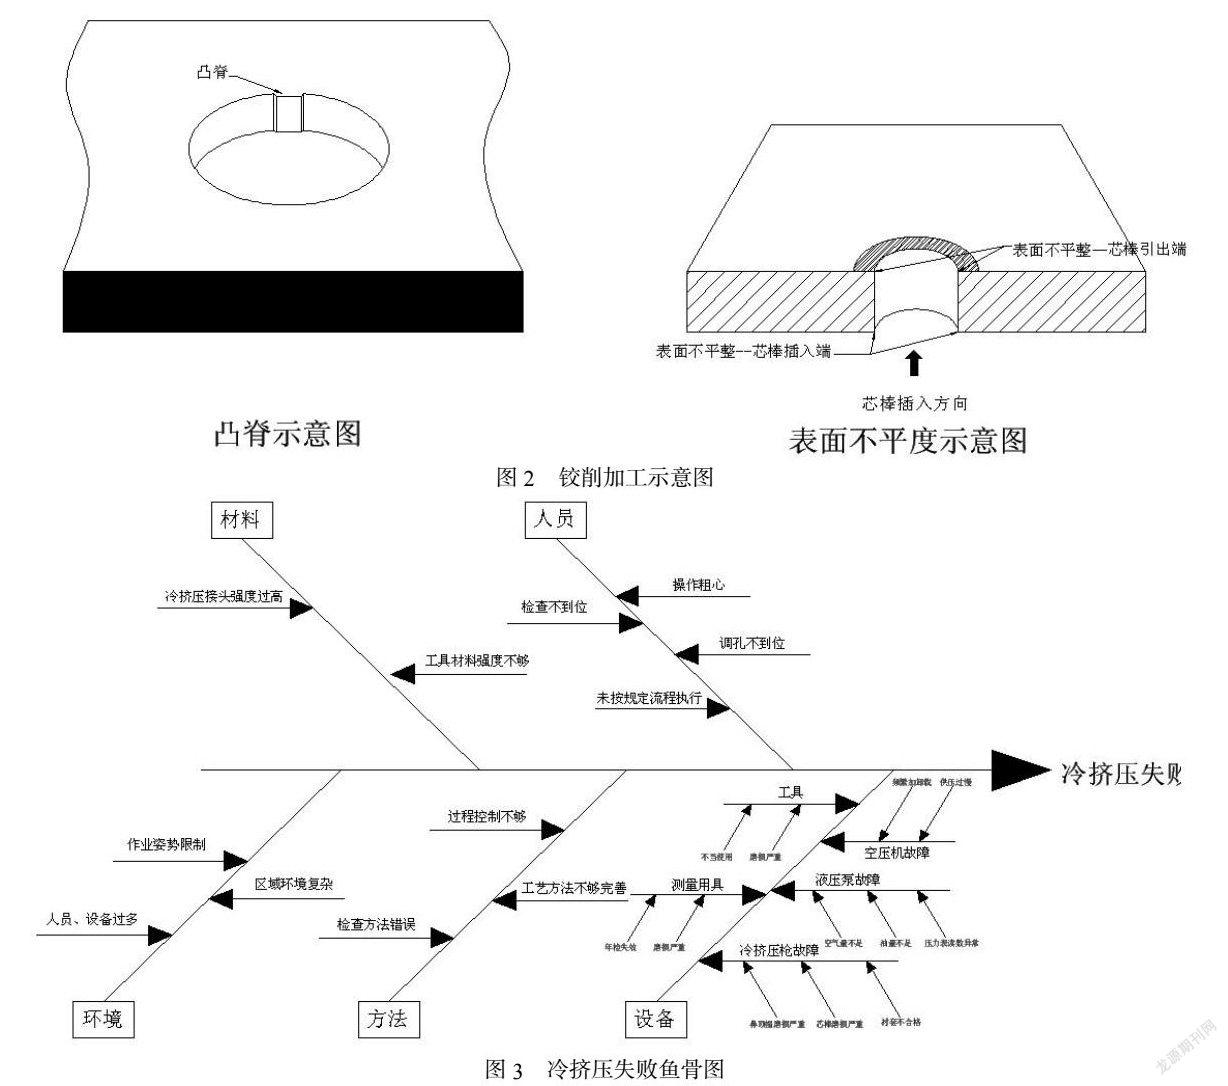
飞机总装阶段在进行垂尾对接时,经常发生垂尾对接孔孔径超差问题,孔径超差产生的原因一类为铰孔过程中出现问题;另一种产生原因主要为冷挤压失败,二次挤压或芯棒卡滞取卸过程中损伤孔壁,在精铰时无法消除损伤处所致。针对这两类问题,从故障现象出发,对垂尾对接铰孔工艺过程进行简述,同时从人、机、料、法、环五个影响产品质量的方向分析造成垂尾铰孔超差、冷挤压过程失败的原因。
一、垂尾对接工艺过程
总装阶段飞机垂尾对接在全机大部件对接的最后一步进行,即机身各段对接完成→中外翼对接完成→外翼对接完成→垂平尾吊装→平尾调姿态配铰对接孔→垂尾对接配铰对接孔。……
登录APP查看全文