液压支架柱窝无冒口铸造
2022-06-21姚国涛
机械工程师 2022年6期
关键词:支架
姚国涛
(晋能控股装备制造集团大同机电装备公司中央机厂,山西大同 037001)
0 引言
我厂是我煤矿集团唯一的一家铸造单位,主要生产各类液压支架的柱窝、柱帽和齿条,每年产量超过4000 t。随着煤炭向更深地层开采,液压支架的需求量在持续增多,柱窝柱帽产能也在逐年上涨。然而有关文献对液压支架柱窝生产的报道很少。本文结合我厂柱窝无冒口铸造的成功经验,对液压支架柱窝无冒口铸造作以探讨。
1 铸件概况及生产条件
1.1 铸件概况
液压支架柱窝属于大型铸件,其轮廓尺寸为670 mm×460 mm×190 mm,高宽比为0.4,平均壁厚为60 mm,平均模数为4.0,毛重为320 kg,材质为ZG30Cr,化学成分如表1所示。
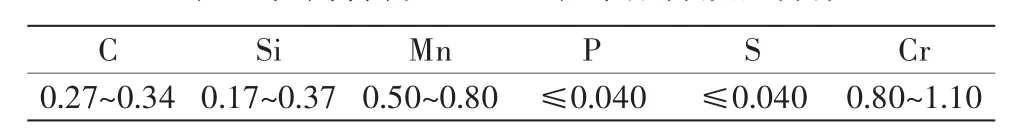
表1 柱窝材料ZG30Cr化学成分质量分数 %
主要技术要求如下:1)内壁必须平整光滑,不得有粘砂、夹杂、气孔等缺陷;2)底侧内筋必须牢固,其筋内不得有裂纹、砂眼、缩孔等缺陷[1]。
1.2 生产条件
1)熔炼设备为1台5 t碱性电弧炉,钢水出炉温度为1550~1700 ℃;浇包为5 t底漏式钢水包[2]。
2)造型设备为20 t/h连续混砂机,水玻璃自硬砂造型,型砂与水玻璃比例为2.1%[3]。
3)砂箱材质为ZG270-500,壁厚为40 mm,外形尺寸(长×宽×高)为1600 mm×800 mm×600 mm。
4)箱紧固方式为卡子螺栓紧固。
2 铸造工艺
液压支架柱窝属于多型腔类铸件,一般采用环形浇口[4],为补缩、通气、集渣在铸件顶部设置冒口或出气孔。我厂柱窝传统铸造工艺采用环形浇口,顶部设置冒口,工艺出品率一般在75%左右。但由于浇冒口设计不尽合理,加之钢水冶金质量、浇注温度及充型速度等生产条件的波动,常常在冒口根部出现缩孔或缩松缺陷[5],需返修焊补。……
登录APP查看全文
