高精度铸造镁合金壳体加工方法
2022-06-21王永军张青才马利民
金属加工(冷加工) 2022年4期
关键词:变形
王永军,张青才,马利民
山西平阳重工机械有限责任公司 山西临汾 043000
1 序言
自20世纪90年代初开始,国际上主要金属材料的应用发展趋势发生了变化,钢铁、铜和锌等传统材料的应用增长缓慢,而以镁合金为代表的轻金属材料异军突起,其应用以每年20%的速度持续增长。镁合金的密度约为1.7×10³kg/m3,较铝合金还轻1/3,其具有优良的导热性、吸振性、抗冲击性和耐磨性,还具有100%完全回收的特性,更符合当代对环境保护和可持续发展的要求。但是由于镁合金具有化学活性大、熔点低(650℃)、线膨胀系数大(25.2×10-6/K)等特点,给其零件的加工带来了很多难题[1]:①极易产生化学腐蚀。②加工过程中易燃烧。③在切削力和夹紧力作用下,容易产生较大的弹性变形,使工件不易获得较高的加工精度。因此,有必要对镁合金高精度、复杂壳体类零件的加工工艺进行探索和研究。
2 零件结构分析
红外支架(见图1)是我公司承接某研究所航天产品中重要的零件之一,材料是铸造镁合金ZM5[2],其外形特殊,结构复杂,精度较高,最薄的壁厚为3mm,外形尺寸为280mm×280mm×290mm,内孔φ206+0.02+0mm,圆柱度0.01mm,表面粗糙度值Ra=0.4μm;φ76+0.015+0mm内孔的圆柱度0.006mm;两侧装配面A面平面度要求0.01mm,表面粗糙度值Ra=0.4μm。
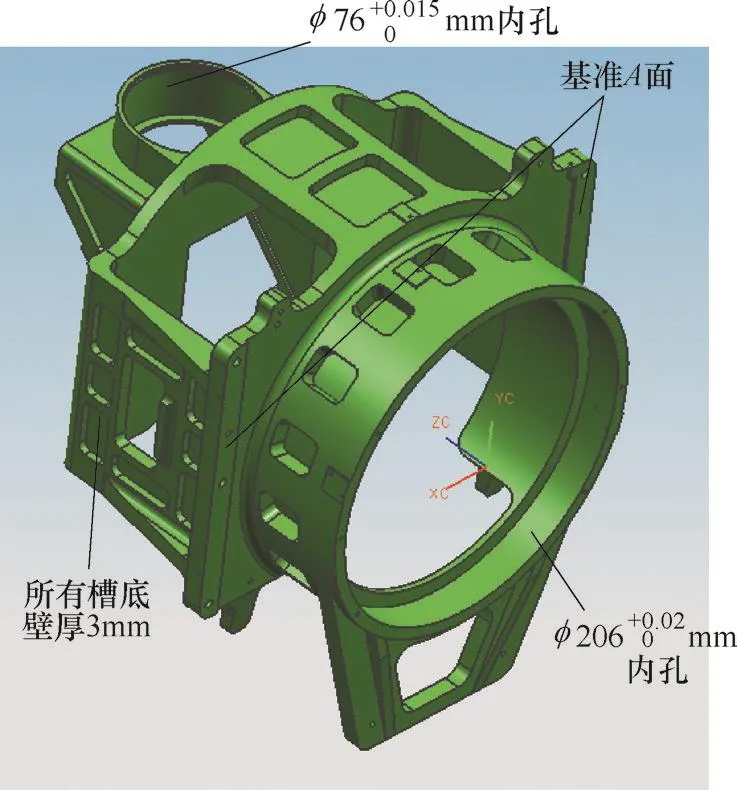
图1 红外支架
3 工艺方案
通过对产品结构进行分析和研究,制定如下适合于镁合金壳体加工的工艺方案,经过实践加工,满足产品高精度加工要求。
1)为避免零件腐蚀和出于安全的考虑,加工过程中不能使用切削液,而是采用空气冷却的方法进行冷却。
2)制定合理的工艺方案,将加工分为粗加工、半精加工和精加工3个阶段。……
登录APP查看全文
