反应堆压力容器回火焊道再制螺纹的强度校核和试验验证
2021-12-28胡大芬金亮陈振伟杨景超许洪朋
电焊机 2021年11期
胡大芬 金亮 陈振伟 杨景超 许洪朋
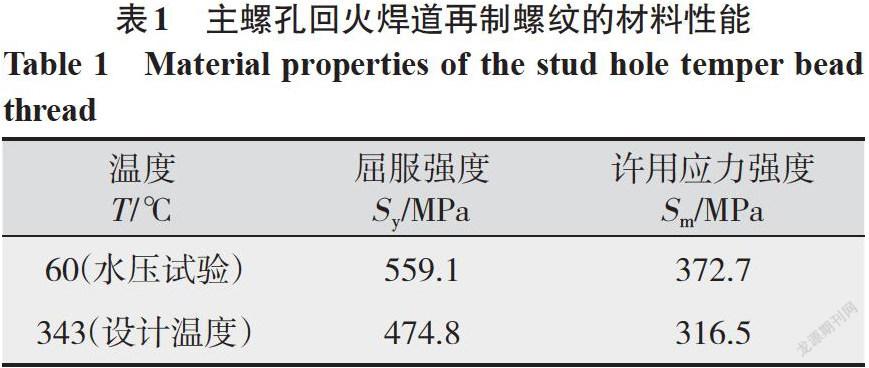
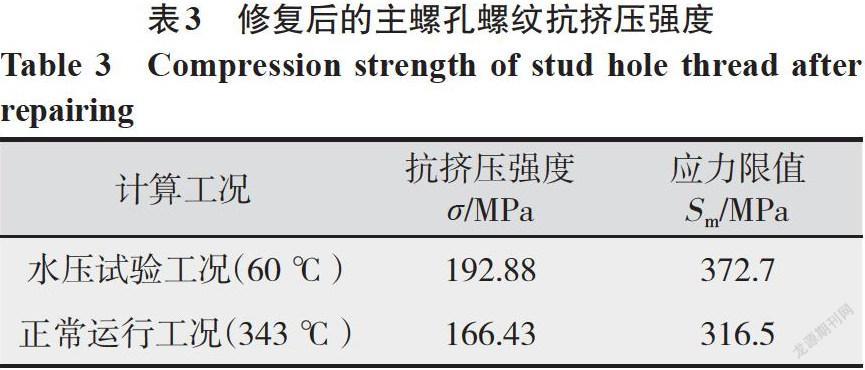
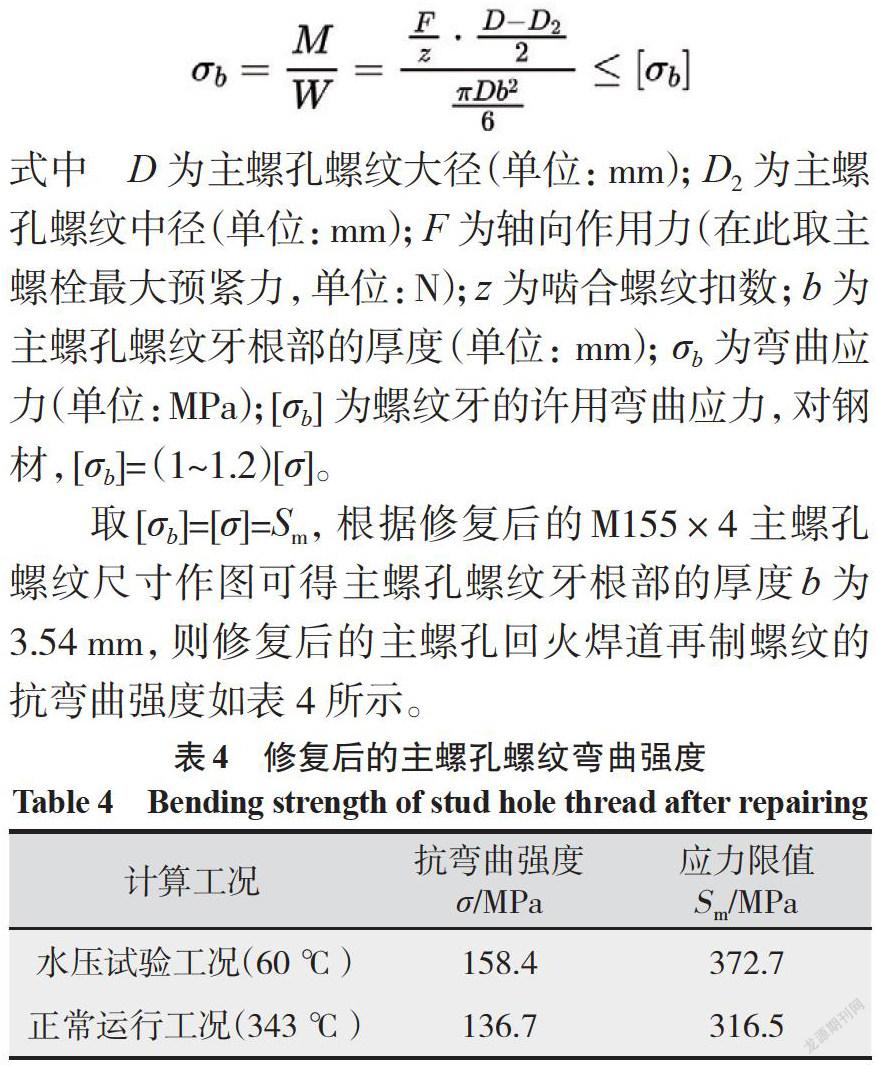
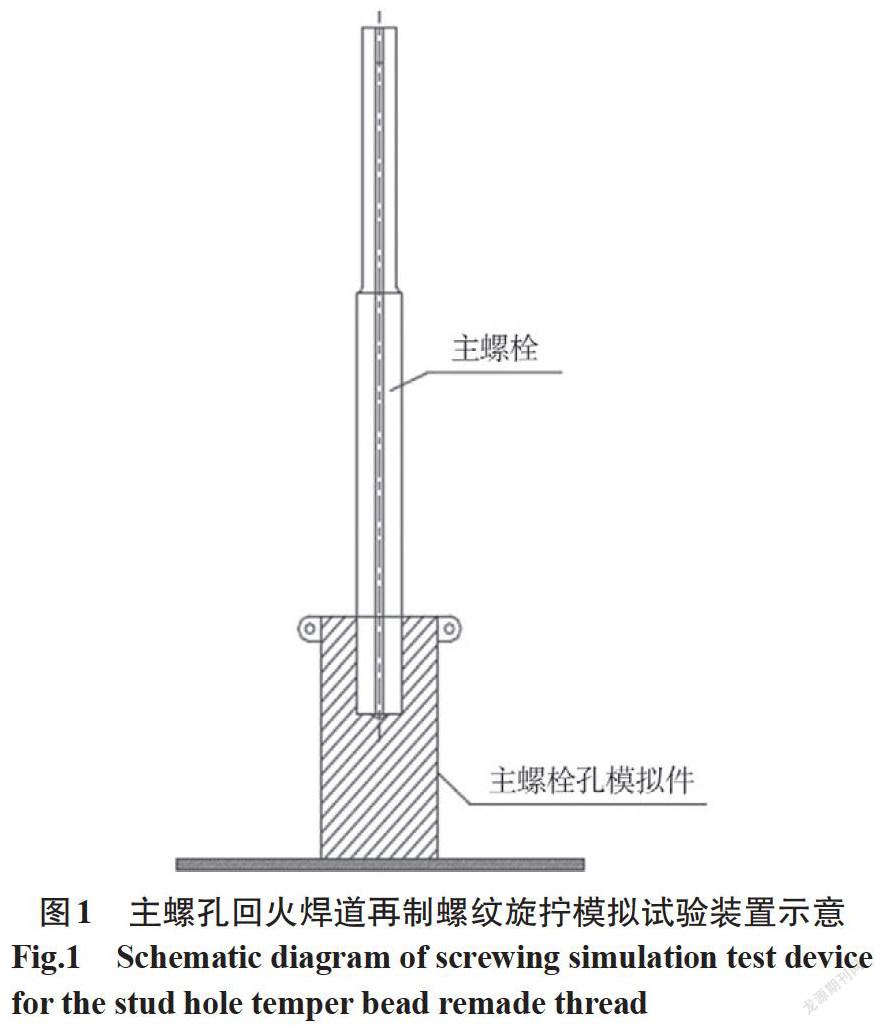
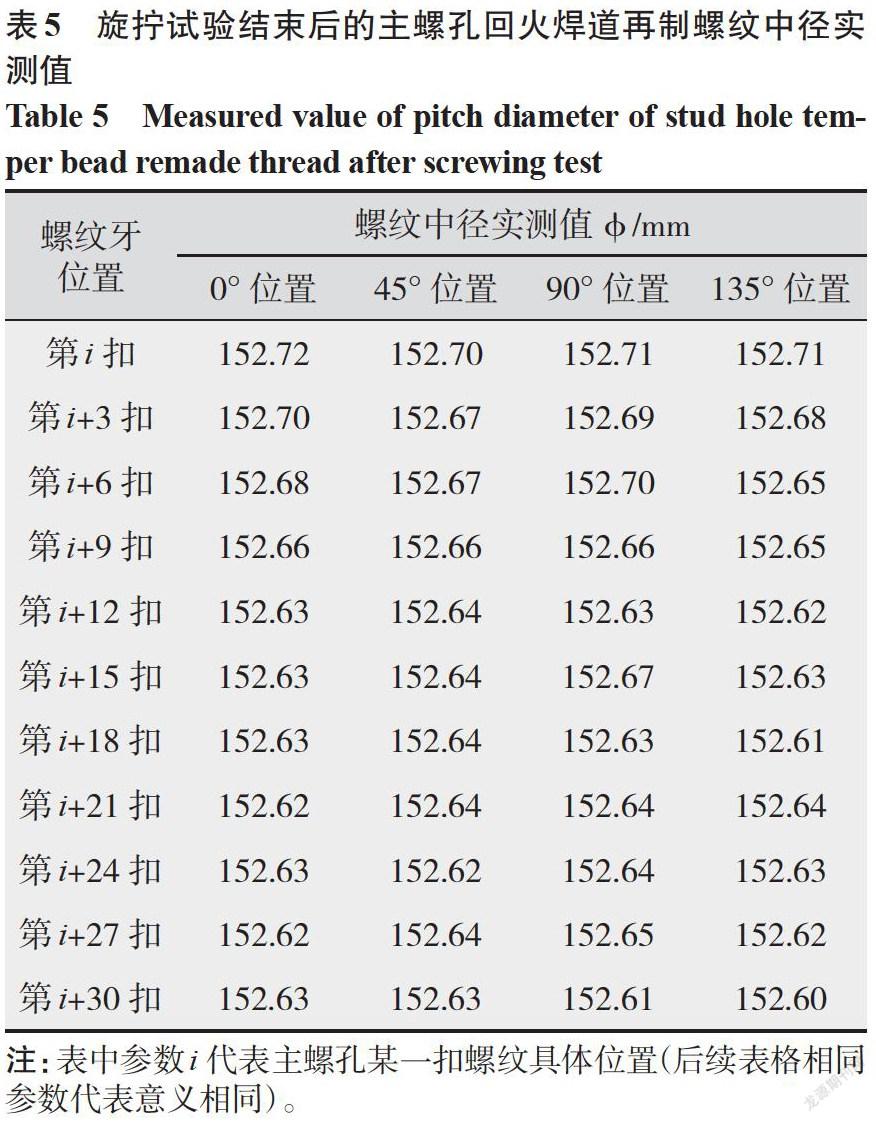
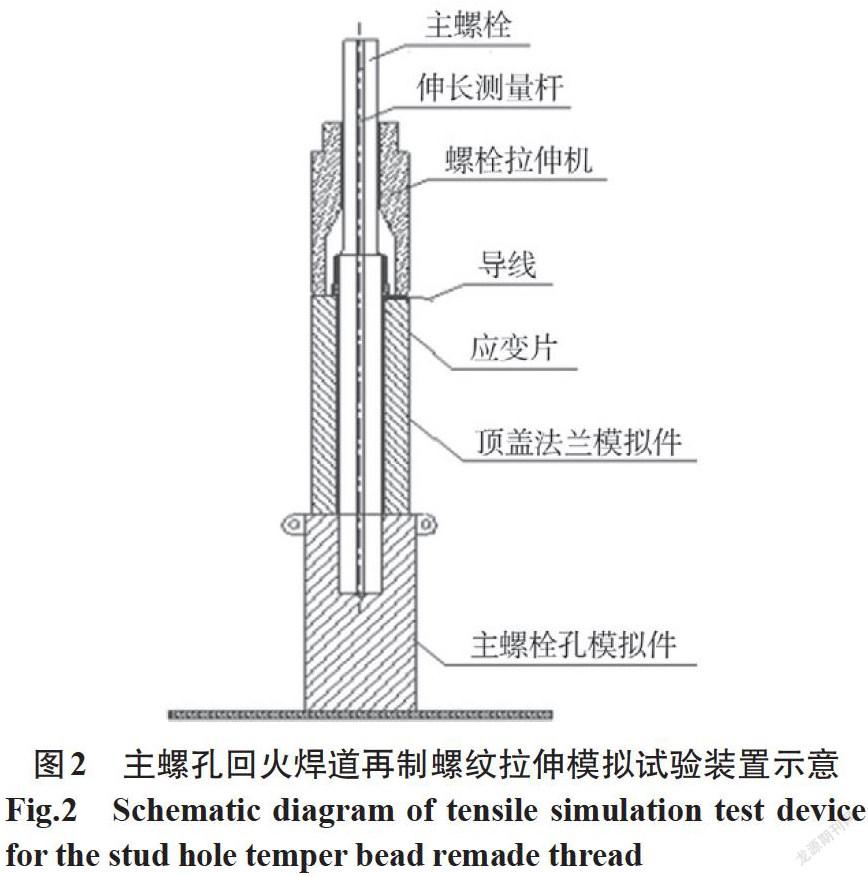
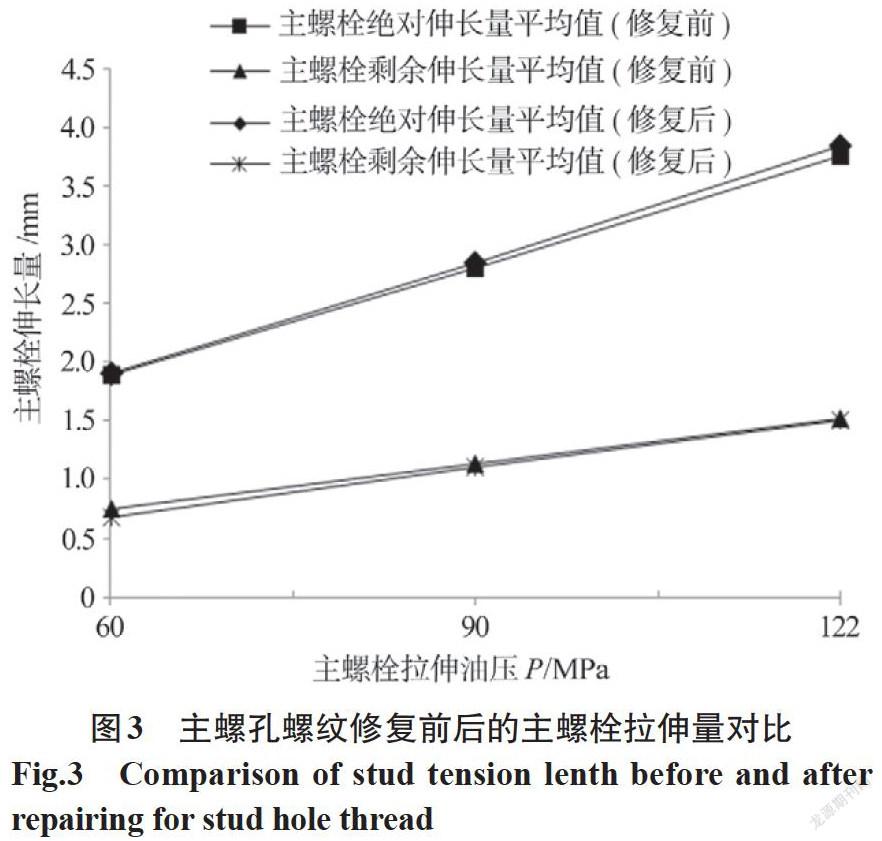
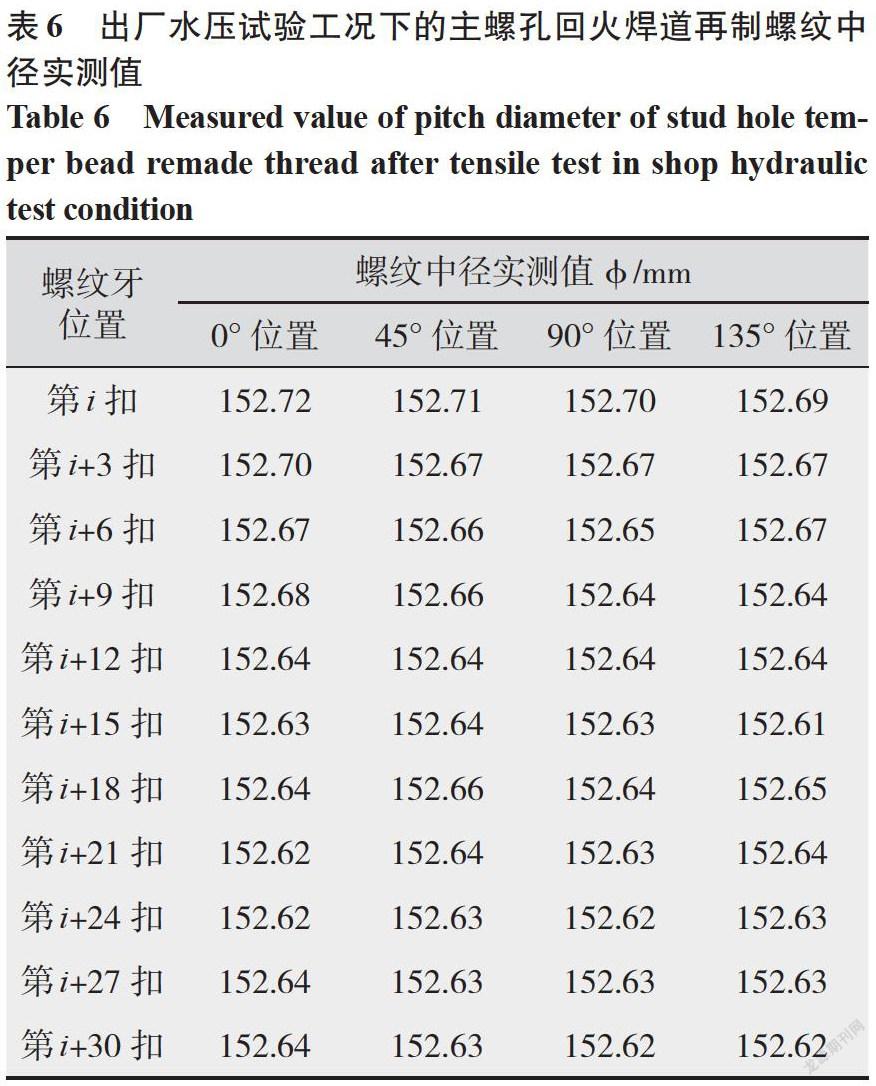
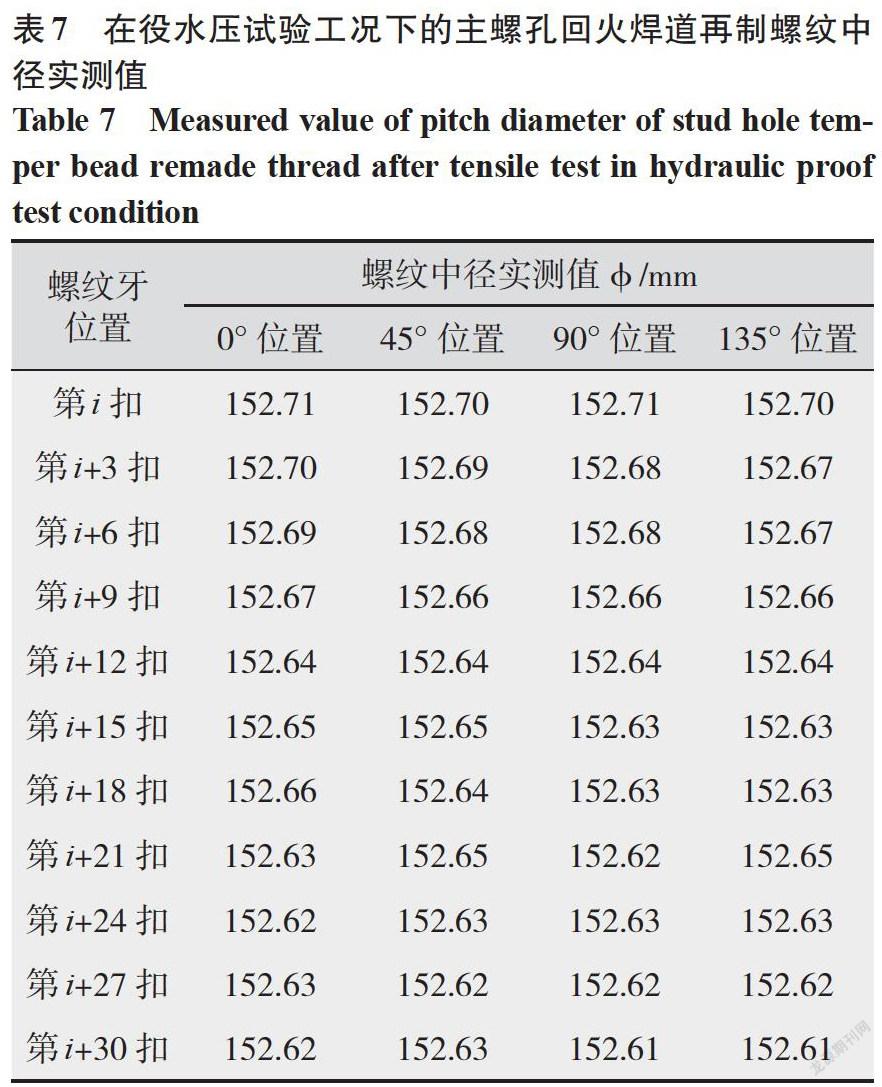
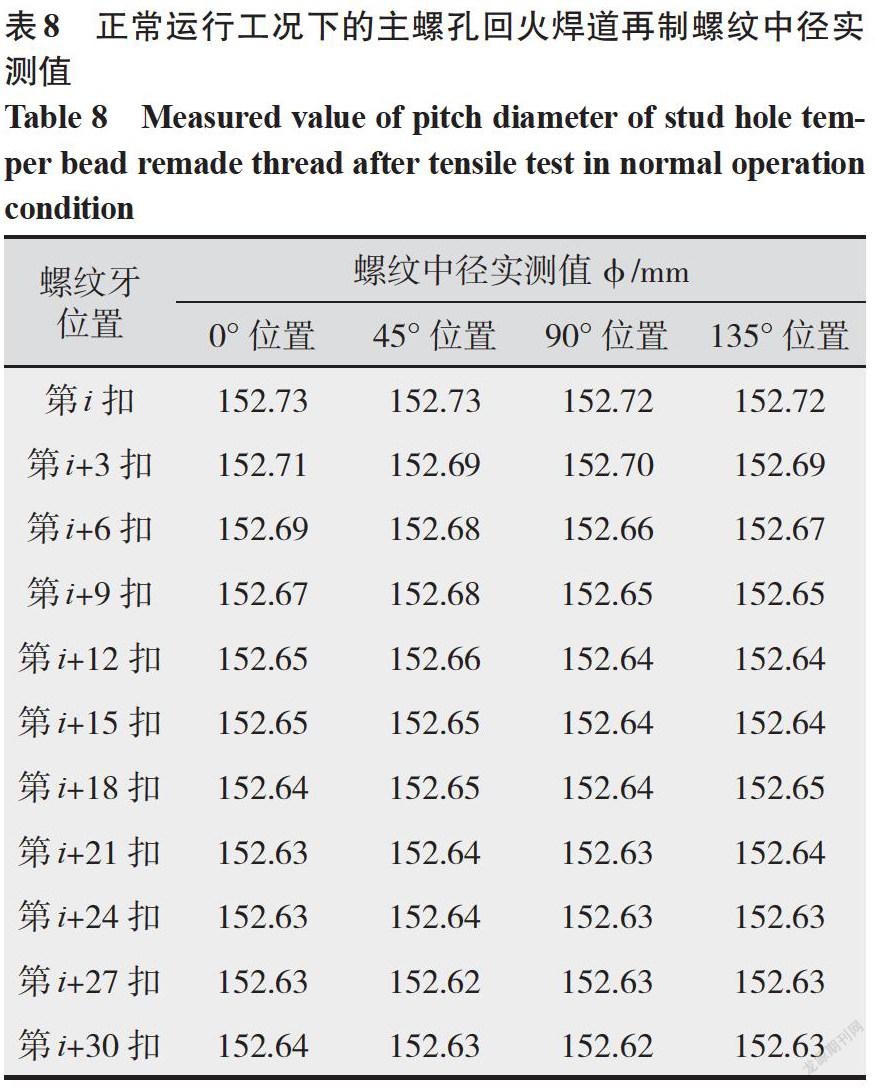
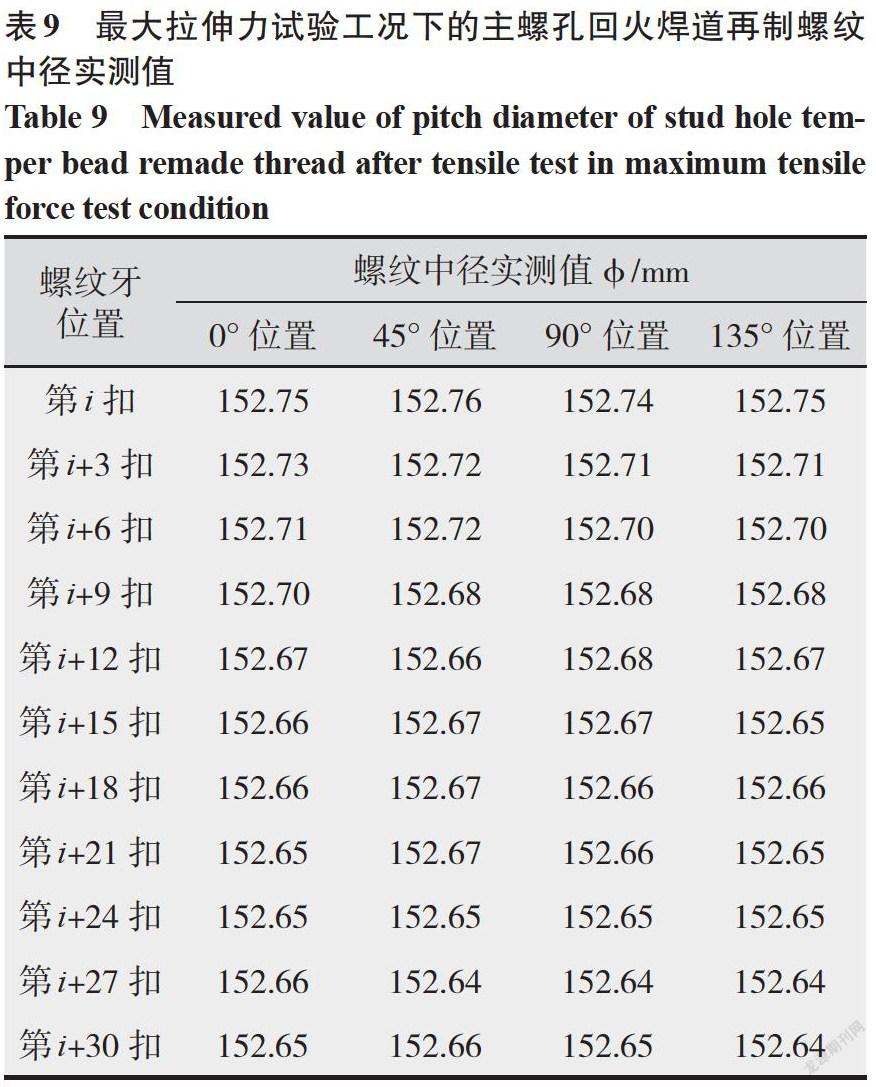


摘要:以某堆型反应堆压力容器主螺孔(M155×4)为研究对象,对反应堆压力容器主螺孔螺纹回火焊道焊接修复工艺进行了简述。对采用回火焊道焊接技术修复后的主螺孔再制螺纹强度进行了校核,并对主螺孔回火焊道再制螺纹进行了旋拧试验和拉伸试验验证。计算及试验结果表明:反应堆压力容器主螺孔回火焊道再制螺纹的抗剪切强度、抗挤压强度和抗弯曲强度均满足设计要求,主螺孔回火焊道再制螺纹的强度也满足其旋拧性能和拉伸性能要求。
关键词:反应堆压力容器;回火焊道焊接;主螺孔再制螺纹;强度校核;试验验证
中图分类号:TG457.2 文献标志码:A 文章编号:1001-2003(2021)11-0099-07
DOI:10.7512/j.issn.1001-2303.2021.11.18
0 前言
反应堆压力容器(RPV)是反应堆一回路冷却剂系统的重要承压边界,是整个核电站的“ 心脏 ”,而螺纹紧固组件是保证RPV密封性能的重要部件,其使用性能直接影响到RPV的密封性能,以避免冷却剂和放射性物质的泄露和外逸[1]。但在RPV主螺栓安装时,可能会因螺纹表面缺陷等原因发生主螺栓卡涩、咬死的现象,造成RPV主螺孔螺纹损伤,进而影响到核电站的运行安全[2-5]。根据国内外相关核电站的修复经验,对于RPV主螺孔螺纹表面的简单缺陷,一般采取打磨或梳刀梳理进行处理,而对于影响主螺孔螺纹强度的严重缺陷,一般对受损主螺孔进行螺纹扩孔修复[2,6],但因这种技术是在原螺纹上进行扩孔修复,存在由于螺纹扩孔装置对中精度等原因造成修复困难或修复失败的问题。……
登录APP查看全文