不同超声冲击条件对异种钢焊接接头残余应力消除率的影响
2021-12-28常通平德纯刘强韩立华
常通 平德纯 刘强 韩立华

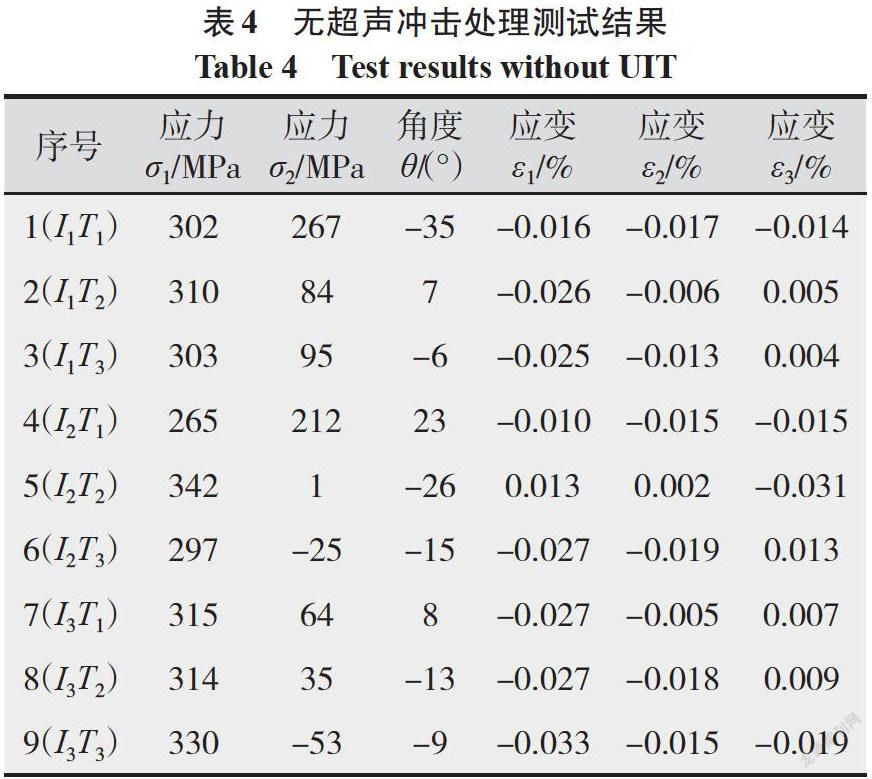

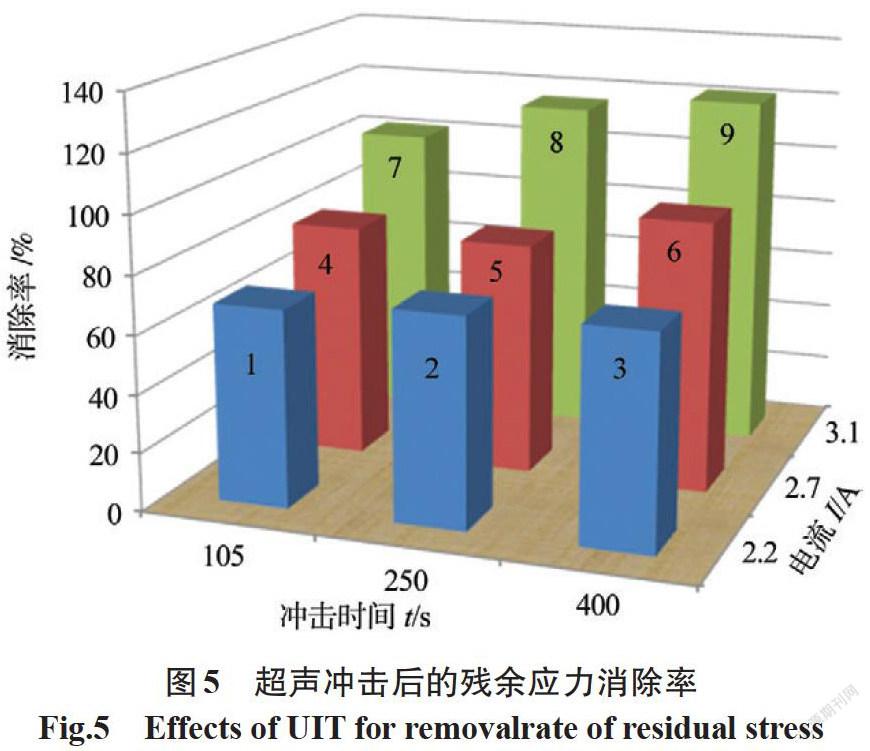

摘要:分别采用不同的冲击电流(3个)和冲击时间(3个),以这两个参数组合成9组试验参数进行超声冲击后,采用盲孔法检测残余应力。研究结果表明,齿座焊趾经过超声冲击处理后,残余应力消除率为68%~122%。当冲击时间不变时,残余应力消除率会随冲击电流增大而提高,最大增幅低于34%,当电流为3.1 A时可以在表面形成較大的压应力。当冲击电流不变,增大冲击时间时消除率的降幅较小,增幅低于16%。切割头齿座与筒体焊接接头超声冲击处理的最佳电流值为2.7~3.1 A,最佳冲击时间不大于250 s。
关键词:超声冲击;压应力;残余应力;屈服强度;工程机械
中图分类号:TG404 文献标志码:A 文章编号:1001-2003(2021)11-0132-04
DOI:10.7512/j.issn.1001-2303.2021.11.25
0 前言
工程机械大多采用焊接方法制造结构件。焊接一般是局部加热过程,焊件中残余应力较大[1]。工作过程中可能发生工作应力和残余应力叠加,导致材料发生屈服、变形、断裂等失效。目前,关键结构件常规的去应力方法为振动时效及热处理。振动时效只能均化应力,残余应力的去除比例较低;热处理工艺具有处理周期长、工件表层易氧化、成本高等缺点[2],且高强钢焊件经热处理母材强度会下降10%以上。
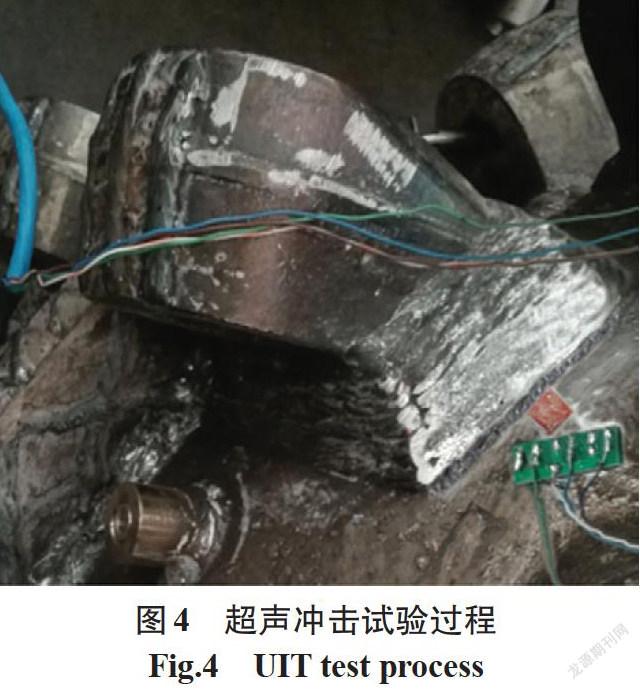
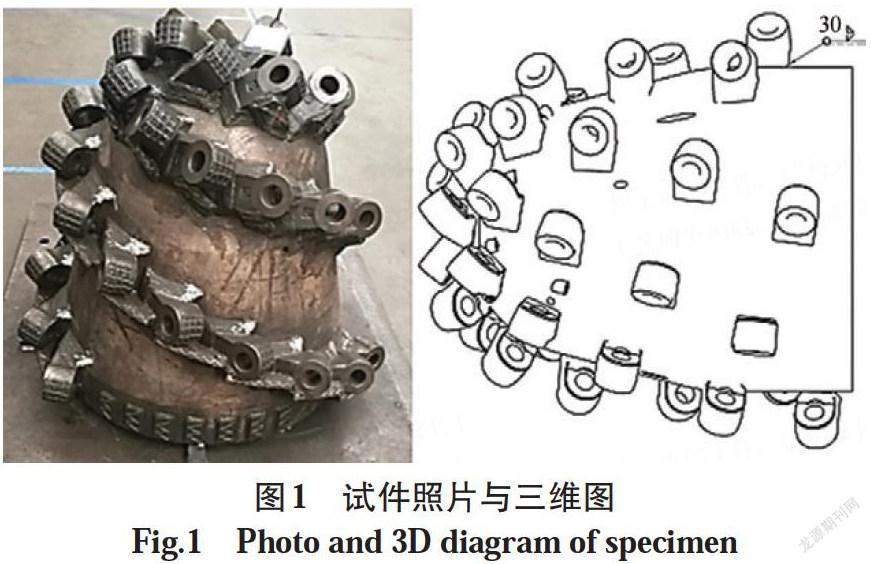
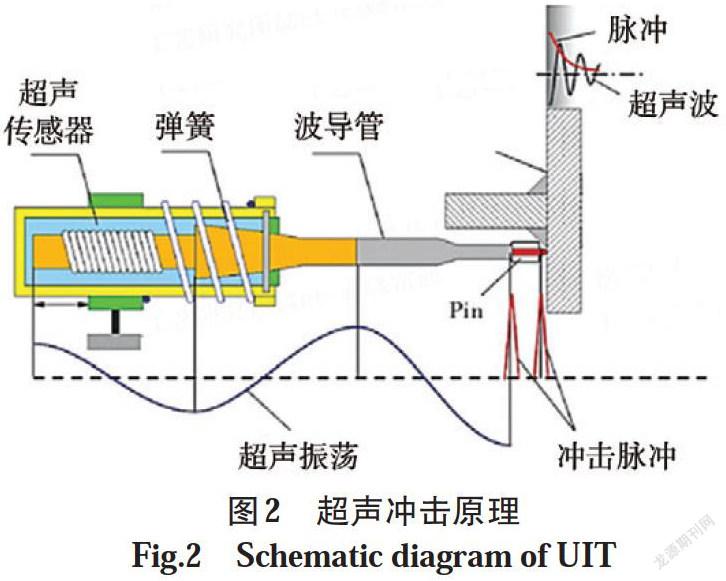
超声冲击是目前国内外比较流行的消除焊接残余应力的方法,它是利用超声波振动驱动冲击针高速撞击工件表面,使工件表面产生塑性变形的一种技术[3],具有能耗与成本低、去应力效果好、操作简单等优点[4]。但目前在异种钢材料焊接接头去应力方面的研究很少,文中以某工程掘进机切割头异种钢焊接接头为例,研究不同超声冲击电流和冲击时间对此类接头残余应力的影响。……