7B52-T6防弹铝合金中厚板MIG焊工艺研究
2021-12-28王光临岳春光王更冯
王光临 岳春光 王更冯
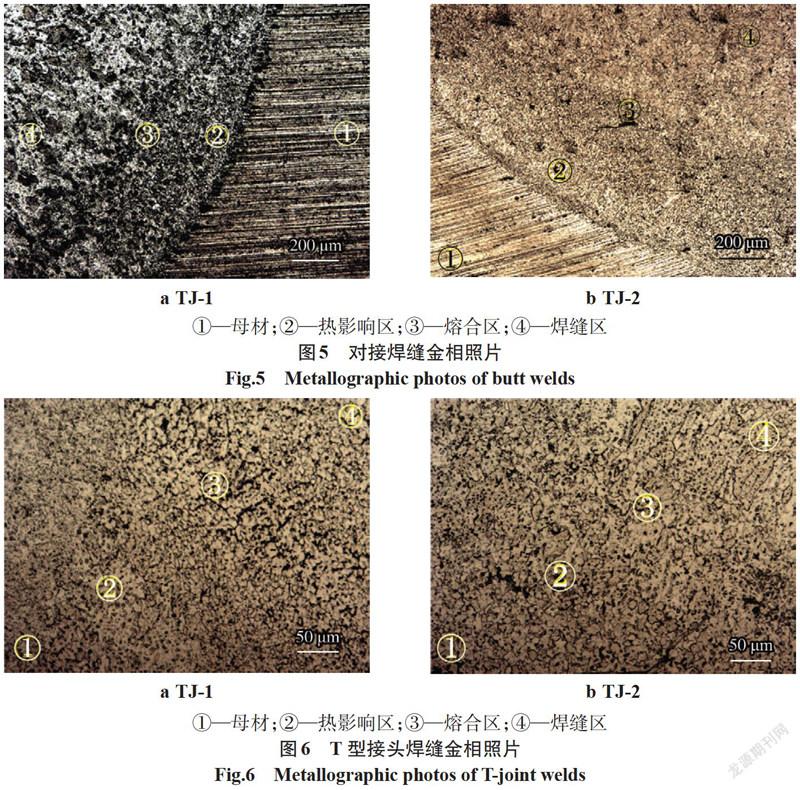
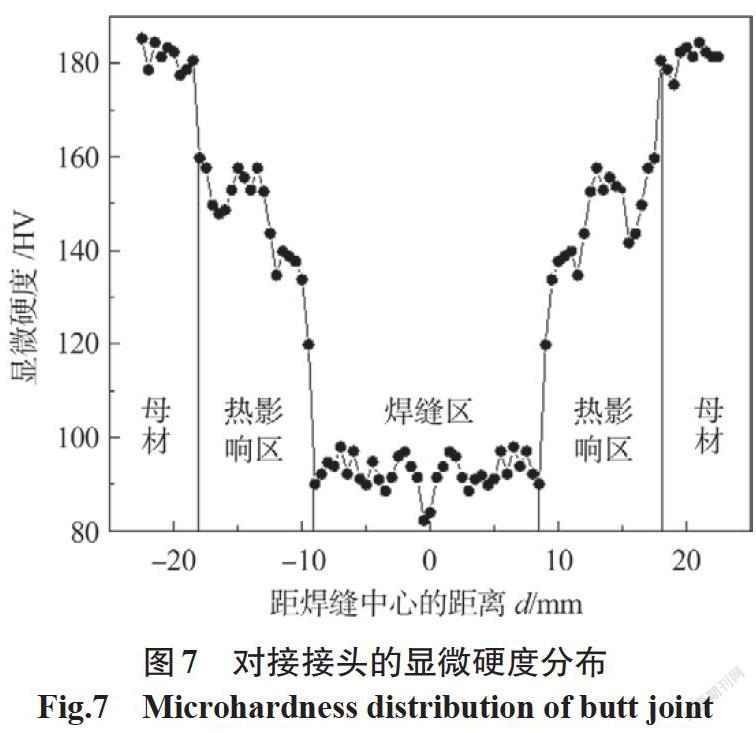

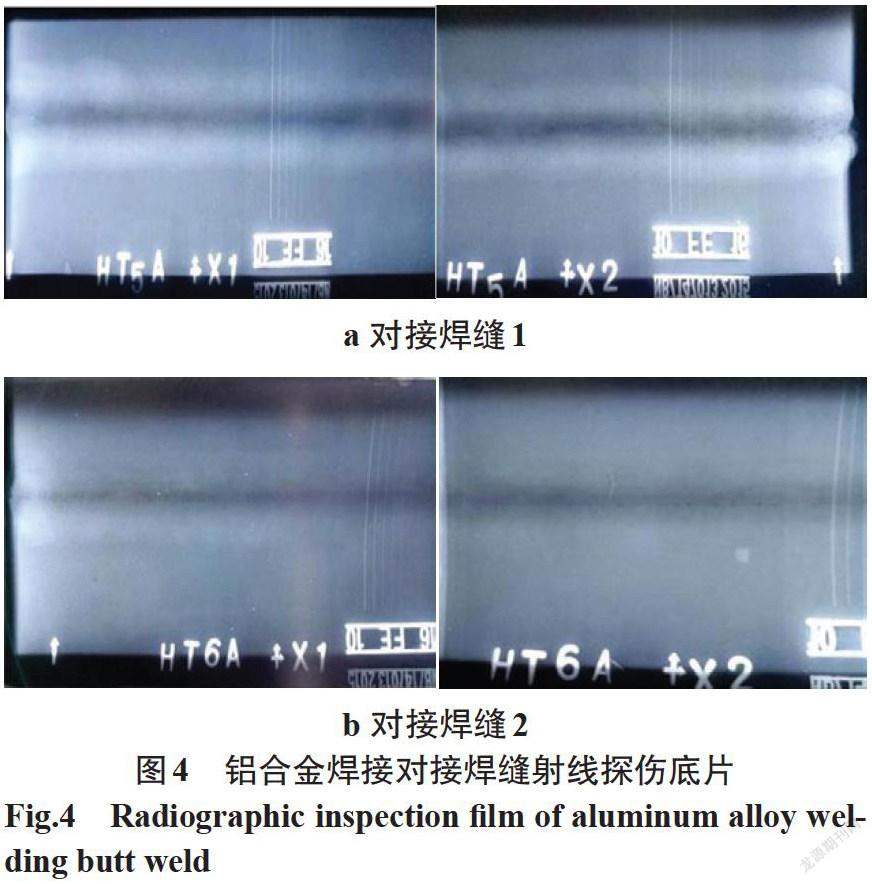
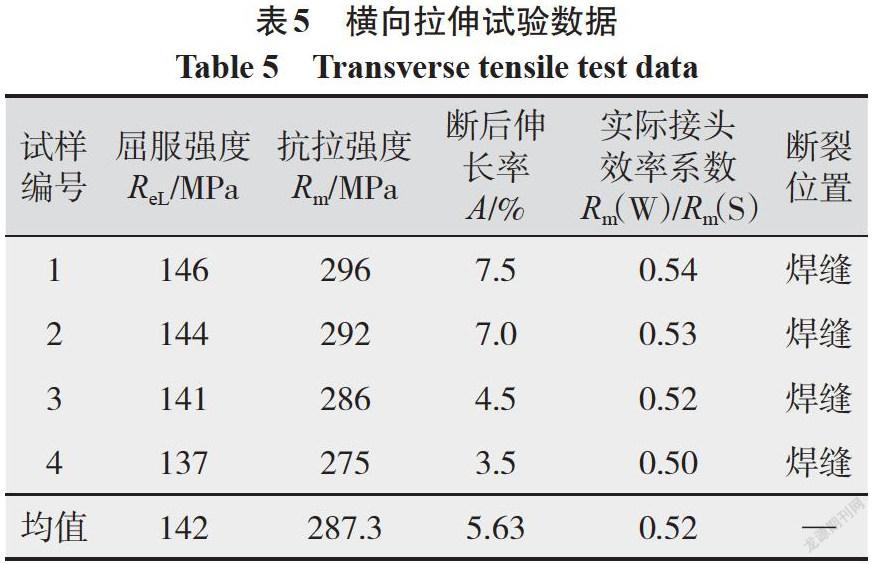
摘要:采用MIG焊,以ER5356焊丝为填充材料对18 mm厚防弹铝合金板材7B52-T6进行焊接工艺试验,分析对接接头焊缝显微组织和力学性能,为防弹铝合金中厚板的焊接提供试验依据和理论支撑。结果表明,选定的焊接材料和制定的焊接工艺合理可行,无损探伤、宏观金相试验未发现焊接缺陷,能够满足Ⅰ级焊缝质量要求,焊接接头的抗拉强度平均值达到287.3 MPa,焊接系数约为0.52;该项焊接工艺评定各项性能均达到相关要求,评定合理,可用于指导7B52-T6铝合金结构件的焊接。
关键词:7B52-T6铝合金;MIG焊;对接接头;焊接工艺
中图分类号:TG457.14 文献标志码:A 文章编号:1001-2003(2021)11-0089-05
DOI:10.7512/j.issn.1001-2303.2021.11.16
0 前言
7B52-T6是在装甲铝合金7A52基础上研发的一种新型轻量化防护材料,其厚度大于等于18 mm,可具备“ 53式7.62 mm普通弹、100 m未穿透 ”的抗弹能力,是现有装甲铝合金抗弹性能最高的防护材料,被称为“ 防弹铝合金 ”;同时也是某装甲车所选用的防护材料,具有广阔的应用前景和良好的军事、经济效益[1]。
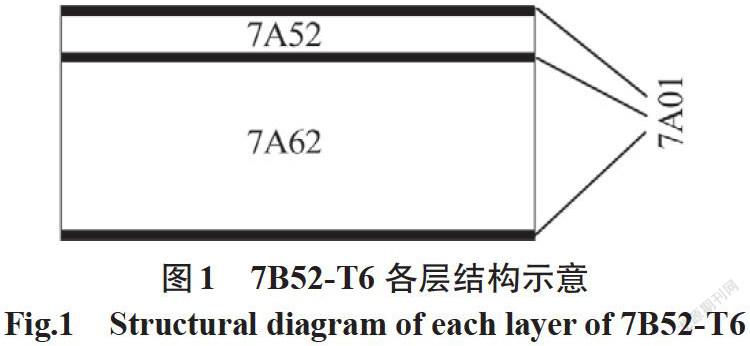
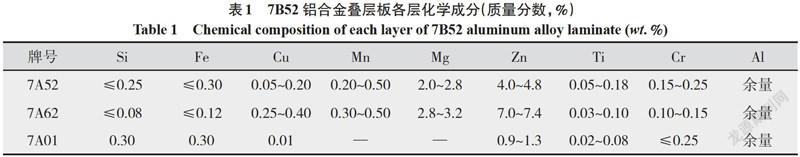
7B52-T6为叠层铝合金材料,由7A52、7A62和7A01三种铝合金叠加复合而成,具有高强、高韧、抗高应变速率冲击等特点;其相对密度只有钢铁的1/3,用抗高速变形、高强铝合金复合材料代替防护钢铁材料,符合轻量化发展需求,其结构可相应减轻30%~40%的质量,以达到整车轻量化的目的[2]。但铝合金材料具有导热系数、热容量、热膨胀系数较大的特点,且易氧化,焊缝易产生气孔,解决和提高铝合金焊接质量的重要性也就日益凸显。搅拌摩擦焊虽可使16 mm厚7B52-T6对接接头强度达到母材强度的68.6%[3],但因其焊接设备成本高、焊接接头可达性比手工MIG焊差,因此MIG焊仍是该铝合金车辆制造过程中不可或缺的焊接方法。……