调修次数对6082-T6铝合金搅拌摩擦焊接头疲劳性能的影响
2021-12-28刘国田段泽斌刘凯陈海宽李永印
电焊机 2021年11期
刘国田 段泽斌 刘凯 陈海宽 李永印
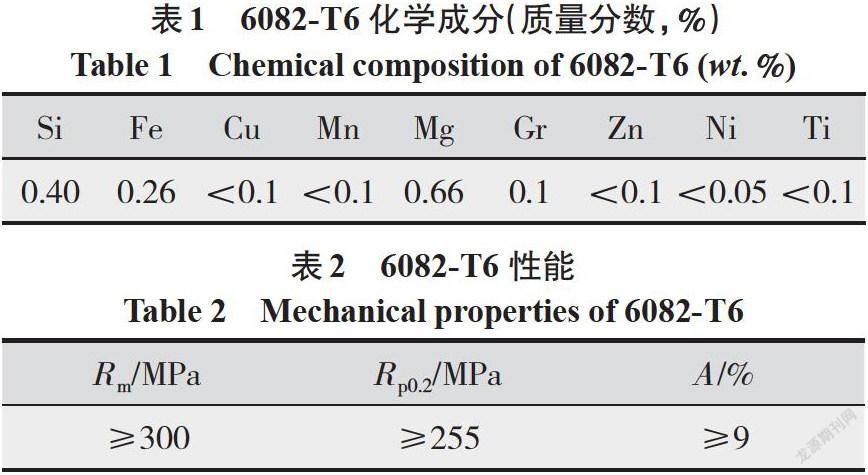
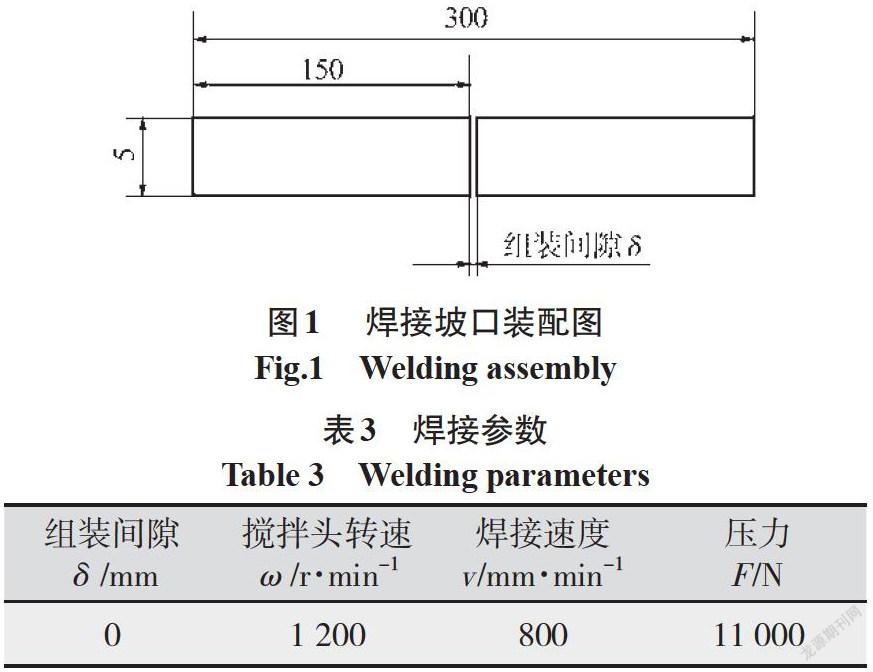
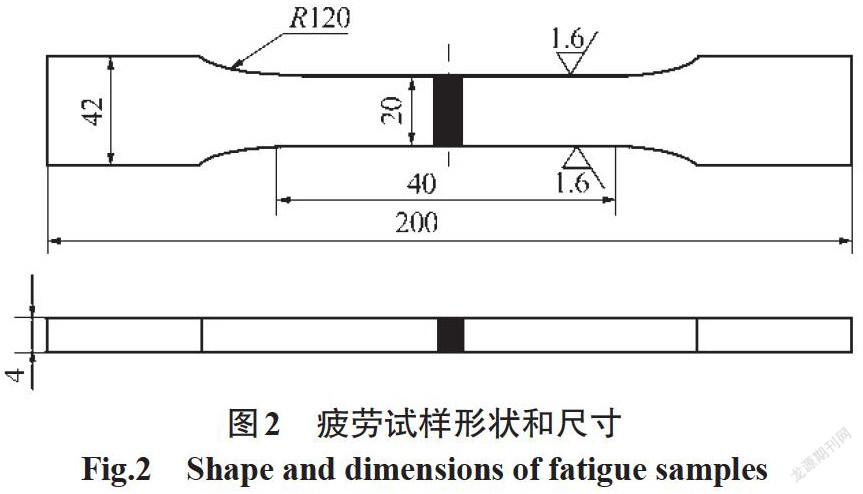
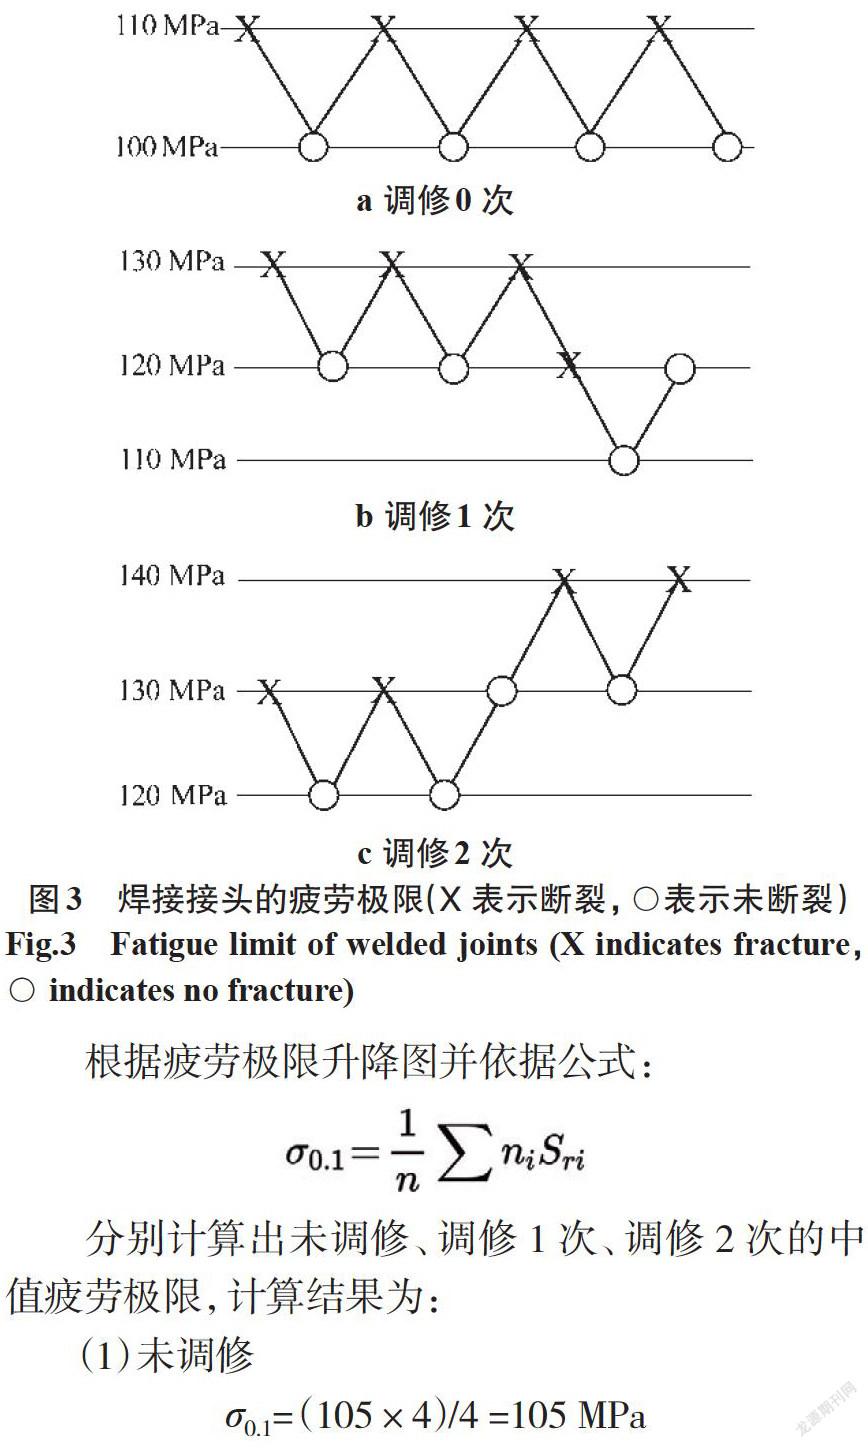
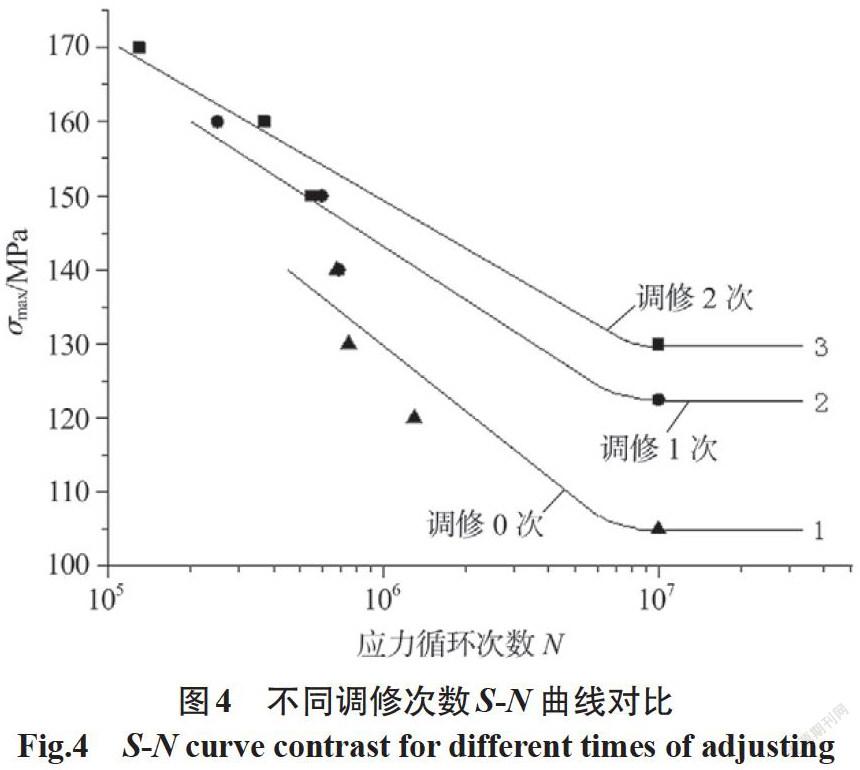
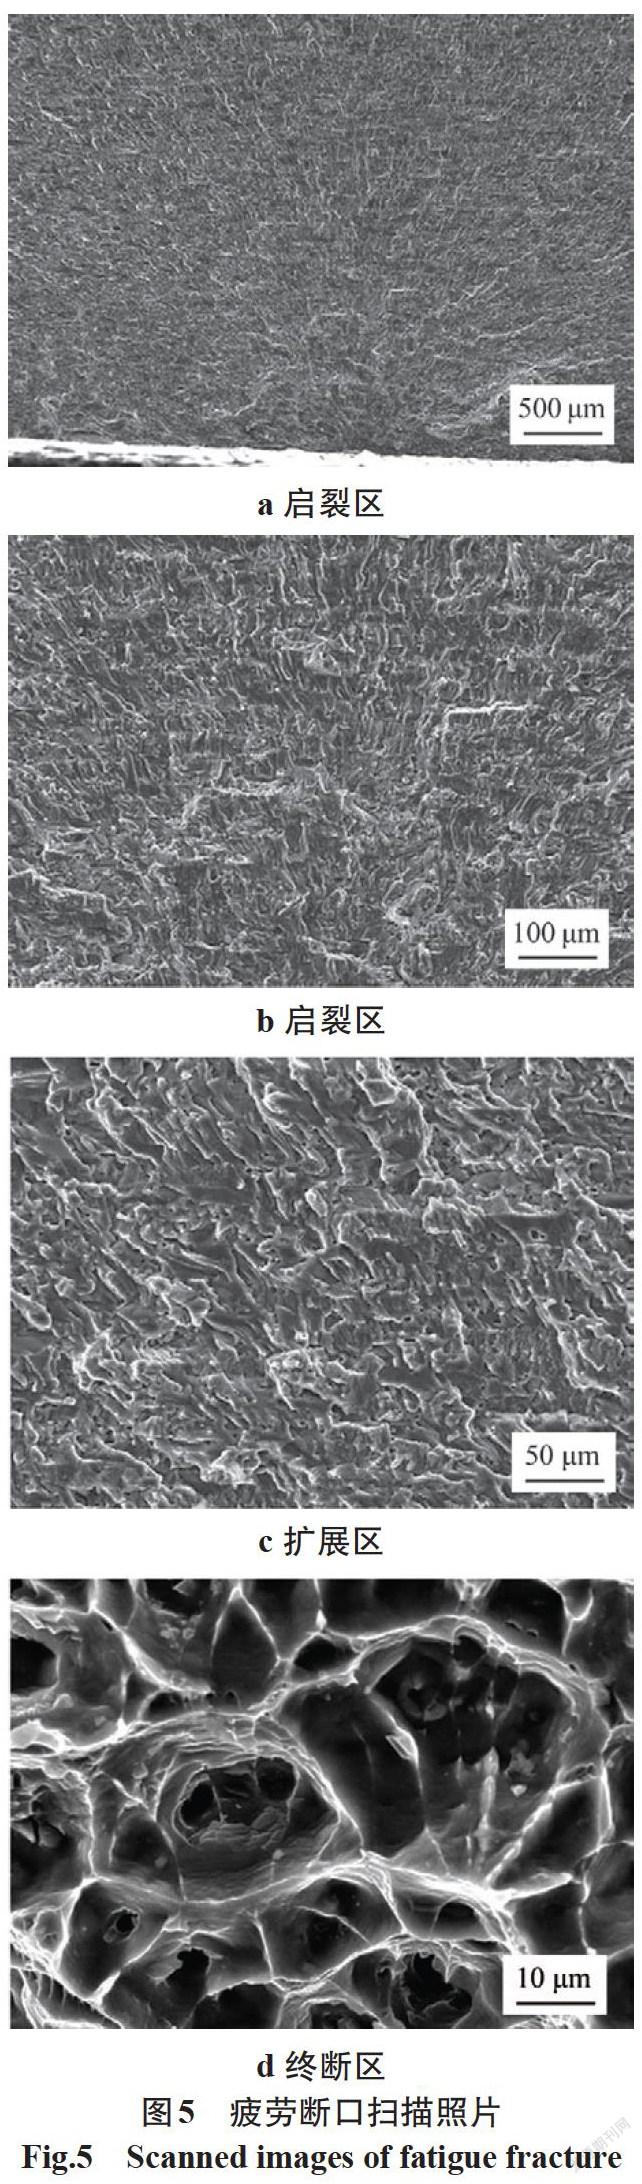
摘要:平头搅拌针调修是指在原有焊缝背面用无搅拌针的搅拌头对焊缝再次进行搅拌摩擦焊,使焊缝温度升高,改善FSW接头性能。对平头搅拌针不同调修次数的高速列车用6082-T6铝合金搅拌摩擦焊接头进行脉动拉伸疲劳试验,利用扫描电镜观察分析疲劳断口,试验结果表明:铝合金搅拌摩擦焊接头指定寿命为1×10⁷次的中值疲劳极限随着搅拌针调修次数的增加而升高。平头搅拌针调修两次时焊接接头的疲劳极限强度较高,焊缝背面边缘是本次试验集中产生裂纹的部位。启裂区和扩展区疲劳纹清晰;终断区为深韧窝状花样的韧性断口。
关键词:调修次数;搅拌摩擦焊;疲劳极限;摩擦热;平头搅拌针
中图分类号:TG457.14 文献标志码:A 文章编号:1001-2003(2021)11-0056-04
DOI:10.7512/j.issn.1001-2303.2021.11.10
0 前言
搅拌摩擦焊具有热输入小、焊接变形小等优点,被广泛应用于铝合金的焊接[1]。关于铝合金搅拌摩擦焊国内外进行了大量的理论和试验研究,包括:搅拌摩擦焊的理论机理、搅拌摩擦焊接头的残余应力、焊接变形、接头组织及性能、疲劳特性等[2],但铝合金搅拌摩擦焊接头由于承受重复性载荷引起的疲劳断裂也时有发生[3-5]。当热输入不足或者尺寸偏差较大的情况下,铝合金FSW焊有可能出现结合不良、甚至隧道型缺陷,这些缺陷对产品的疲劳性能有较大的影响。为了改善铝合金FSW接头的性能,传统FSW焊缝采用焊后热处理,其热处理方式一般为直接火焰加热或机械调修,但这种方法对大型构件存在困难。……
登录APP查看全文