引导筒制造工艺及工装量具设计
2021-12-22杨志传赵兴俭王前永王文正焦大勇
模具制造 2021年11期
关键词:检测
杨志传,赵兴俭,王前永,王文正,焦大勇
(山东特种工业集团有限公司,山东淄博255201)
1 引言
X型引导筒(见图1)是由玻璃钢筒、钢筒组成,两零件连接部位均匀涂一层环氧树脂胶,然后按图装好到位并固化。玻璃钢筒是外协件,钢筒是借用Y型钢筒,X型引导筒一端小内圆相对另一端大内圆的同轴度为φ0.6mm,装配后经跳动值量具检测(见图2),引导筒装配合格率仅有50%,成为影响和制约X型新产品试制进度的瓶颈工序。通过对产品图和工艺过程深入研究分析,找出了合格率低的原因,X型引导筒制造工艺是借鉴Y型引导筒(见图3)制造工艺设计的,没有做太多的改动,Y型引导筒一端小内圆相对另一端大内圆的同轴度为φ1.6mm,同轴度从φ1.6mm提高到φ0.6mm,但是X型引导筒制造工艺、工装量具都没有进行相应的改进,这是导致X型引导筒制造合格率低的根本原因,本文针对上述问题,研究制定了有关解决方案与措施。
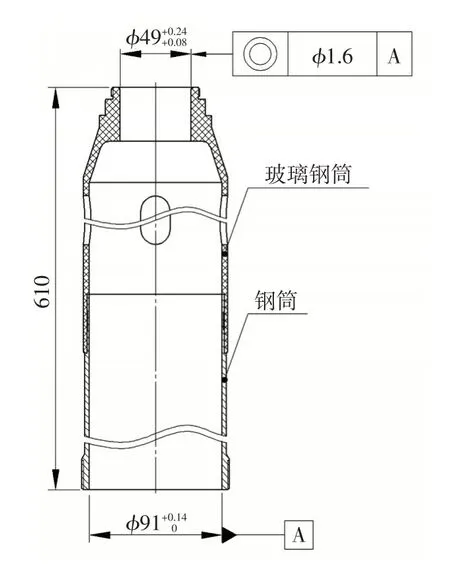
图3 Y型引导筒示意图
2 优化钢筒机加工艺
X型引导筒的同轴度是以钢筒的内孔为基准,钢筒内孔的圆柱度误差、内外圆的同轴度误差等直接影响引导筒的同轴度检测结果,而钢筒(见图4)是借用Y型引导筒零件,原机加工艺采用车内孔后撑内孔车外圆,存在一定的装夹误差,加大了钢筒内、外圆的同轴度误差。通过对产品图研究分析,根据实际加工需要,优化了钢筒机加工艺,改进为内孔与小端外圆一次装夹加工成型,经过加工和检测,钢筒的内孔圆柱度、内外圆同轴度等有所改善,减小了对引导筒同轴度检测的影响[1]。……
登录APP查看全文