钻机移动导轨棘爪孔机械加工工艺
2021-12-13刘小卫何俊杰刘春伟韩甲瑞
机械制造 2021年11期
□ 刘小卫 □ 罗 军 □ 何俊杰 □ 刘春伟 □ 韩甲瑞
1.中油国家油气钻井装备工程技术研究中心有限公司 陕西宝鸡 721002 2.西部钻探吐哈钻井公司 新疆鄯善 838200
1 移动导轨概述
移动导轨是实现钻机主机整体快速滑移的重要部件,在钻井中有广泛应用。移动导轨由导轨面、腹板、加强筋板等组成,整体为焊接结构件。移动导轨的导轨面上通常设计有等间距的棘爪孔,如图1所示。
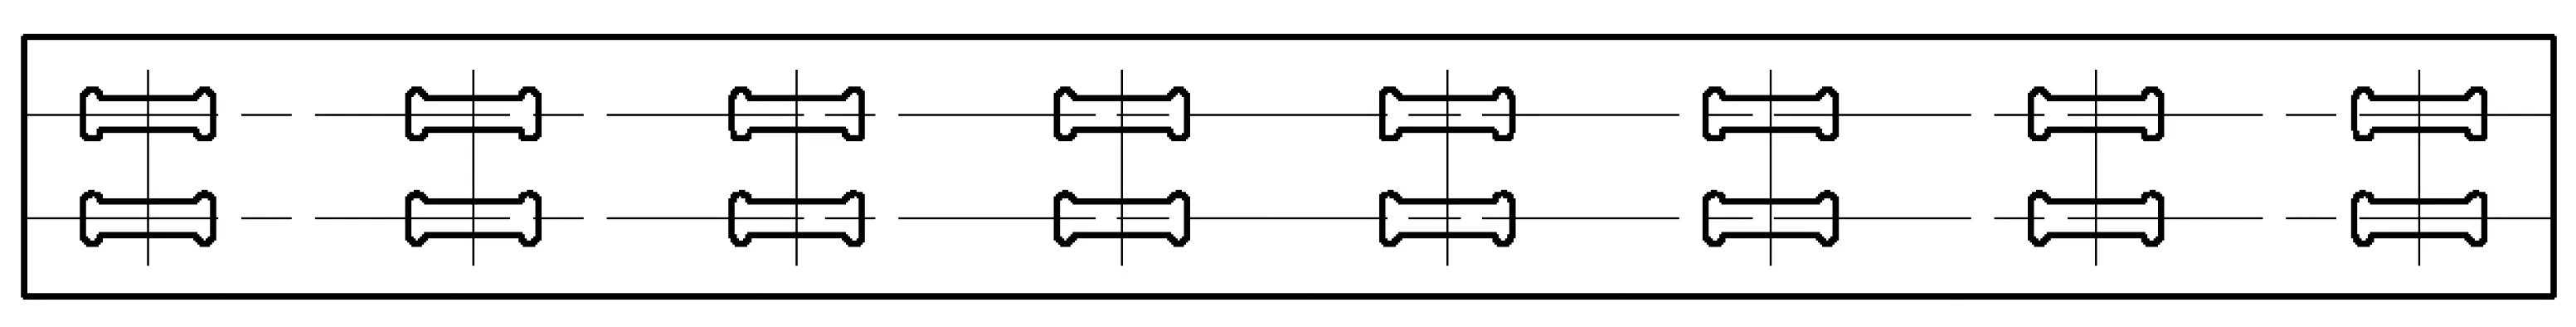
▲图1 移动导轨导轨面
导轨面板材厚度通常为60 mm左右,单个棘爪孔为H形通孔。导轨面板材较厚,棘爪孔宽度小、数量多、加工精度要求高,导致加工效率低、成本高。
笔者在分析几种常用钻机移动导轨棘爪孔加工工艺方案的基础上,提出一种新的钻铣组合式钻机移动导轨棘爪孔加工工艺方案,较好地解决了导轨面加工难度大、效率低等问题,降低了制造成本。
2 常用加工工艺方案分析
针对材质为Q345D、厚度为60 mm的移动导轨导轨面板材,目前常用的几种加工工艺方案各有利弊,且每种加工工艺方案都存在效率不高的问题。
方案1为直接铣削方案。这一加工工艺方案选用钻铣刀具,由数控机床加工,刀具切削深度为1 mm,进给速度为350 mm/min,机床主轴转速为800 r/min,按循环轨迹由外至内逐层铣削[1-3]。这一加工工艺方案具有加工方法简单、刀具数量少、劳动强度低等优点,缺点是对于60 mm厚的导轨面板材,加工一个棘爪孔刀具需要循环运动至少60次,加工效率低。另一方面,受到棘爪孔四处圆弧的限制,刀具最大直径只能选择28 mm,此规格钻铣刀具仅有一个铣削刀片,铣削效率低[4-6]。……
登录APP查看全文