卷扬机卷筒工艺误差及其影响分析
2021-12-13蒲鹏杰王海珍
机械制造 2021年11期
关键词:结构
□ 蒲鹏杰 □ 王海珍
兰州通用机器制造有限公司 兰州 730050
1 分析背景
舞台用卷扬机卷筒结构有整体焊接式和组装式两种,整体焊接式卷筒结构如图1所示。
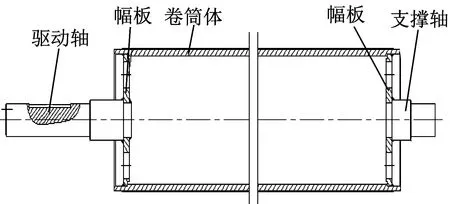
▲图1 整体焊接式卷筒结构
整体焊接式卷筒可以看作是细长轴与突变截面组合的特殊结构,此类结构卷筒体的绳槽车削采用成形刀具,成形刀具吃刀受力面大,会导致刀具切削径向力大,刀杆变形大,容易产生振动,增大了加工难度。另一方面,由于突变截面的特殊结构,使卷筒轴上的键槽加工也难度增大。由此,整体焊接式卷筒不易保证加工精度。
为了克服上述加工困难的情况,一些企业在生产中采用组装式卷筒,通过分体加工来减小加工难度。加工时,分别保证组装部件的精度,通过组装来保证组装式卷筒的整体精度。当然,由于组装结构的工艺特点,会使装配累积误差增大。笔者对组装式卷筒的工艺误差和影响进行分析。
2 组装式卷筒结构特点
组装式卷筒的结构如图2所示,由驱动轴、平键、轴套、幅板、支撑轴组成。
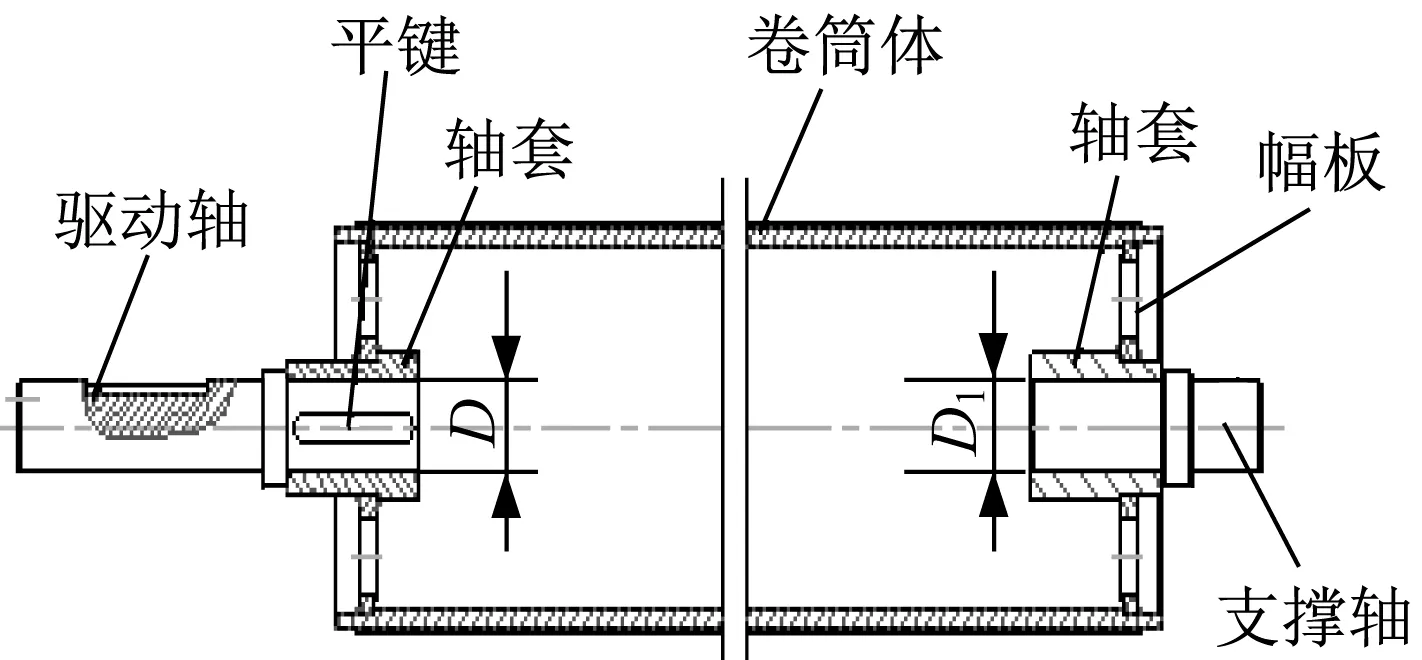
▲图2 组装式卷筒结构
由图2可知,组装式卷筒结构的组装精度取决于卷筒体的两幅板与轴套孔径D、D1的垂直度,轴套孔径D与D1的同轴度,装配后驱动轴和支撑轴的同轴度。随着卷筒体长度增大,这些位置公差的精度很难保证,生产加工中的累积误差也会随之增大。
3 误差分析
组装式卷筒加工中的难点是要保证滚筒体两轴套孔的同轴度、两轴套孔与螺旋槽节圆的同轴度、两轴套孔键槽的位置精度。……
登录APP查看全文