NP501 风电齿轮箱内封环铸造工艺
2021-12-02李桂玲
科学技术创新 2021年32期
关键词:设计
李桂玲
(衡水职业技术学院,河北 衡水 053000)
本文研究的风电齿轮箱产品铸铁件材料牌号主要以EN-GJS-400-18-LT 为主,其中要求满足-20℃低温冲击要求,NP501 风电齿轮箱内封环为其中一种产品,零件结构如图1 所示,零件最大外径尺寸φ906mm,内孔尺寸φ750mm,总高度95mm。
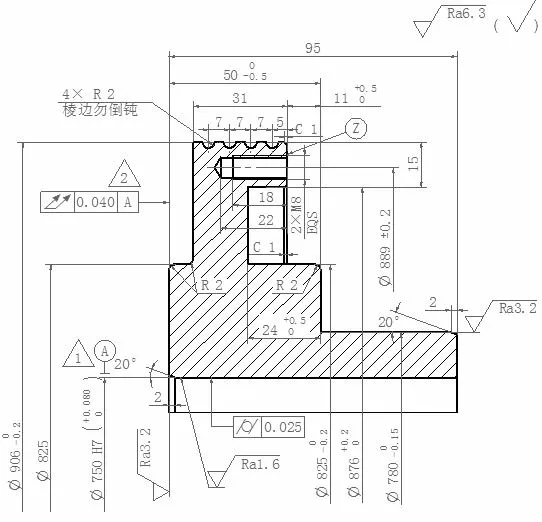
图1 内封环零件图
1 铸造工艺参数的确定
1.1 铸造收缩率
铸件在凝固冷却过程中,体积一般要发生收缩,即体收缩。根据经验,该铸件的收缩率选取0.8%。
1.2 机械加工余量
该铸件所有面都需要加工,φ876mm 和φ825mm 之间形成的凹槽较窄,填加加工量后更窄,如果直接铸出,造型时该处的砂型强度不够,很容易碎掉,难于修补,增加造型难度,因此铸件毛坯将此处凹槽填平。其余直径方向单面给6mm 加工量,高度方向,因铸件太大,很容易整体变形引起不平,因此单面给7mm 加工量。铸件图如图2 所示,设置完加工量后铸件毛坯单重约115kg。
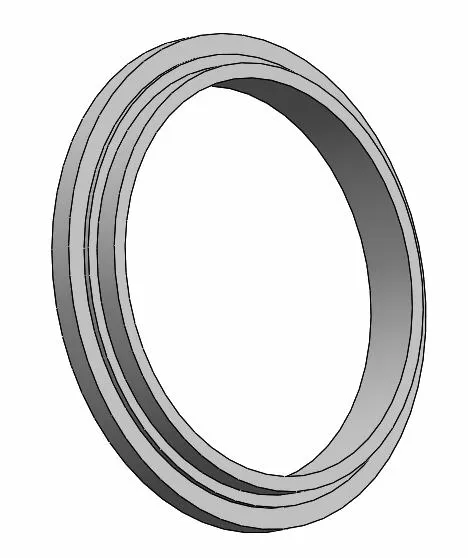
图2 内封环铸件图
1.3 起模斜度
为了在造型和制芯时便于起模而不致损坏砂型和砂芯,应该在模样或芯盒的起模方向上带有一定的斜度,即起模斜度。根据经验,该内封环铸件取起模斜度为(+)1.5° 。
2 浇注位置确定
铸件的浇注位置是指浇注时铸件在铸型中所处的位置。
浇注位置是根据零件的结构特点、尺寸、重量、技术要求、铸造合金特性、铸造方法以及生产车间的条件决定的。
正确的浇注位置应能保证获得健全的铸件、并使造型、造芯和清理方便。
NP501 风电齿轮箱内封环属回转体,整体结构简单,但铸件整个表面全部加工,不允许加工面有铸造缺陷。……
登录APP查看全文