超声波相控阵技术在特种设备无损检测中的应用研究
2021-12-02段军志
科学技术创新 2021年32期
段军志
(江西省锅炉压力容器检验检测研究院九江分院,江西 九江 332000)
早期使用的检测技术表现出检测结果不准确、检测时间长等问题,应用性能逐渐处于末位淘汰状态。超声波相控阵被提出后,成功占据了检测技术的关键地位,成为检测技术的主流应用。
1 技术理念
在检测中发现:超声波相控阵法的使用特征主要集中在波束方面,包括偏转角度、点位聚焦两部分。在图1 中,左侧图为波束角度偏移示意图,右侧图为波束成像技术图。
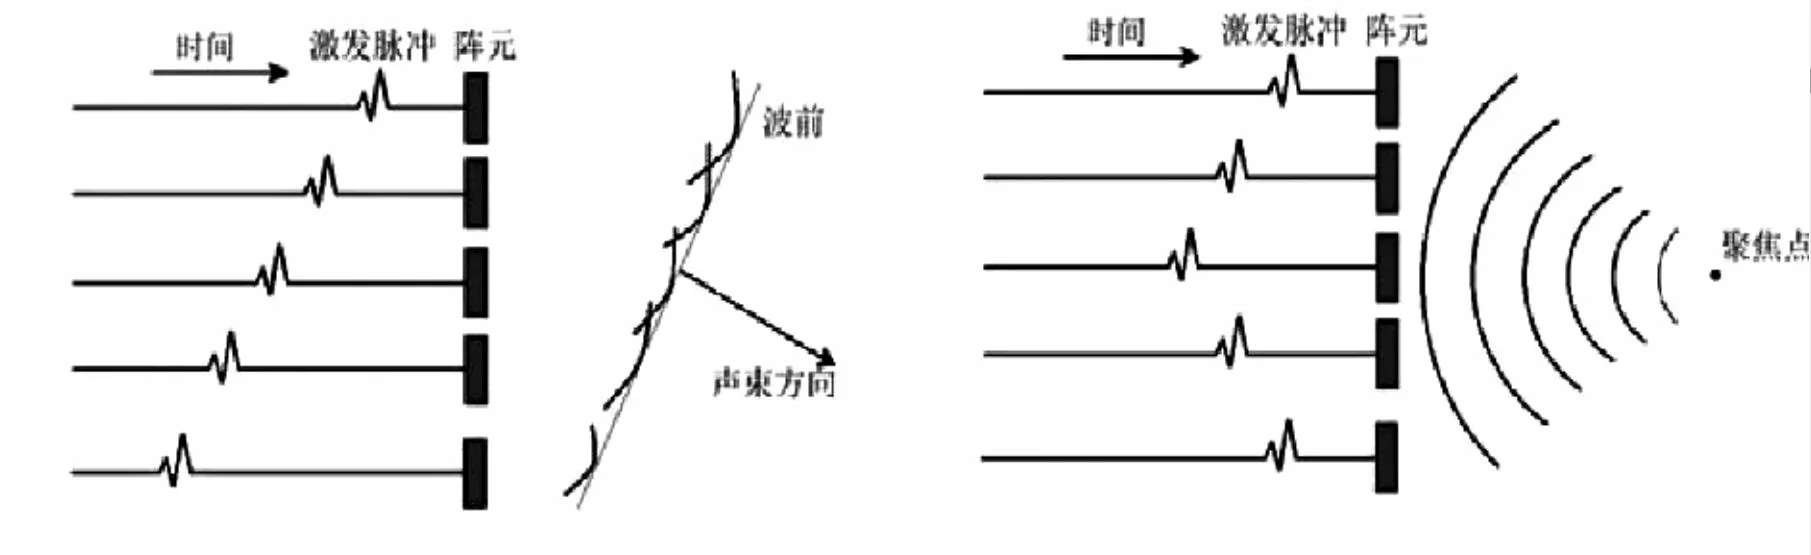
图1 波束角度偏移、聚焦成像示意图
2 在特种设备性能测定中超声相控检测法的技术应用表现
2.1 探头选用
2.1.1 晶片阵列
晶片阵列含有多种类型,如图2 所示。
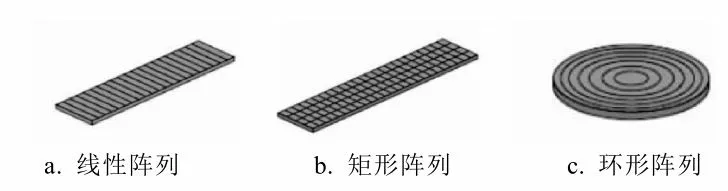
图2 各类阵列示意图
现阶段在特种设备性能检测工作中,使用频数较高的晶片阵列类型为线性。在必要检测时,使用的双线性类型,顺应装置的收发检测需求。
2.1.2 频率
频率值大小对于检测结果具有直接影响,在频率值较高时,检测结果的灵敏性、影像清晰度相对较高,更有利于检测分析。然而,频率参数较高时,相对应的衰减性能较高,对检测形成了不利作用。一般情况下,如果特种设备在检测时,以碳钢焊缝为检测方向,适用的检测频率区间为[2.5,5]MHz。针对焊缝壁较为轻薄的情况,在检测时频率选择7.5MHz。对于不锈钢材质的焊缝,在检测时探头可选频率区间为[1,2.5]MHz。如果频率参数较高,会形成相应的衰减问题,降低了信号干扰排查能力,甚至会形成检测破坏作用,无法有序完成检测工序。……
登录APP查看全文