某车型后门槛加强板冲压起皱问题分析及优化
2021-11-03谭超河李兵文唐全敏
模具工业 2021年10期
谭超河,李兵文,唐全敏
(柳州沪信汽车科技有限公司,广西 柳州 545007)
0 引 言
后门槛加强板在车身结构中属于内部结构件,位于侧围门框三角区域,匹配位置和焊点较多,对侧围整体结构的刚性也有重要的影响,因此其尺寸精度和表面质量有较高的要求。现基于后门槛加强板在车身结构位置的局限性,在无法更改零件结构的前提下,对冲压工艺、模具结构、压力机精度等因素进行深入剖析,采用合理的改进方式,消除零件起皱缺陷,提升零件成形质量。
1 后门槛加强板结构及起皱部位
图1所示为某车型后门槛加强板结构,整体形态趋近于三角形,靠门框的侧壁和法兰面受侧围造型限制设计成与门框圆弧相似的形状。整车中后轮罩外板、前护板、门槛外加强板、门槛外加强板支架等中大型结构件均与其搭接,焊点遍布四周翻边法兰及内部面。按照零件尺寸公差要求,搭接面公差为±0.5 mm,且表面不允许存在褶皱。
后门槛加强板起皱位置如图2所示,对应图1中方框处。该位置处于后门槛加强板内表面搭接区域,对应于侧壁弧面切线交点附近,现场零件起皱特征状态明显,经现场多轮调试起皱问题未得到改善。

图1 后门槛加强板造型结构
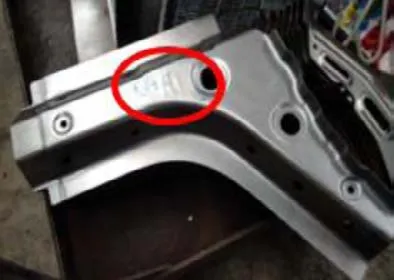
图2 起皱位置
2 后门槛加强板起皱分析及优化
2.1 前期工艺分析
后门槛加强板为乘用车型的结构关键控制件之一,材料选用高强钢HC340/590DP,料厚为1.4 mm,外形尺寸为493 mm×440 mm×89 mm。在零件设计前期,考虑模具开发的经济性,采用冲压工艺生产,整体工艺为落料冲孔、成形翻边、冲孔和侧冲孔,如图3所示。……
登录APP查看全文