双向顶出及定模抽芯注射模设计
2021-11-02吴朋余喻艳梅吴银杰
李 俐,吴朋余,喻艳梅,吴银杰
(浙江正泰电器股份有限公司,浙江温州 325603)
1 塑件分析
图1 所示为电器底座,材料为PA6。该材料具有优异的热稳定性,高耐热性,尺寸稳定性等特点,收缩率0.6%,塑件外轮廓最大尺寸78.8×54.0×51.7mm,壁厚1.6mm,塑件一侧面D处有11.6×2.2mm方孔。

图1 电器底座
塑件工艺要点:塑件四周及A方向(箭头所指)为外观面,不能有外观缺陷,如飞边或毛刺、顶杆痕迹等。塑件E处台阶深度尺寸为39.9mm,要求注塑周期短,并能满足中,高产量的生产要求。
2 模具结构设计
模具采用潜伏式浇口二板模结构,成型型腔、型芯采用镶拼结构,模具结构如图2所示。下面对塑件设计构想作简要说明。
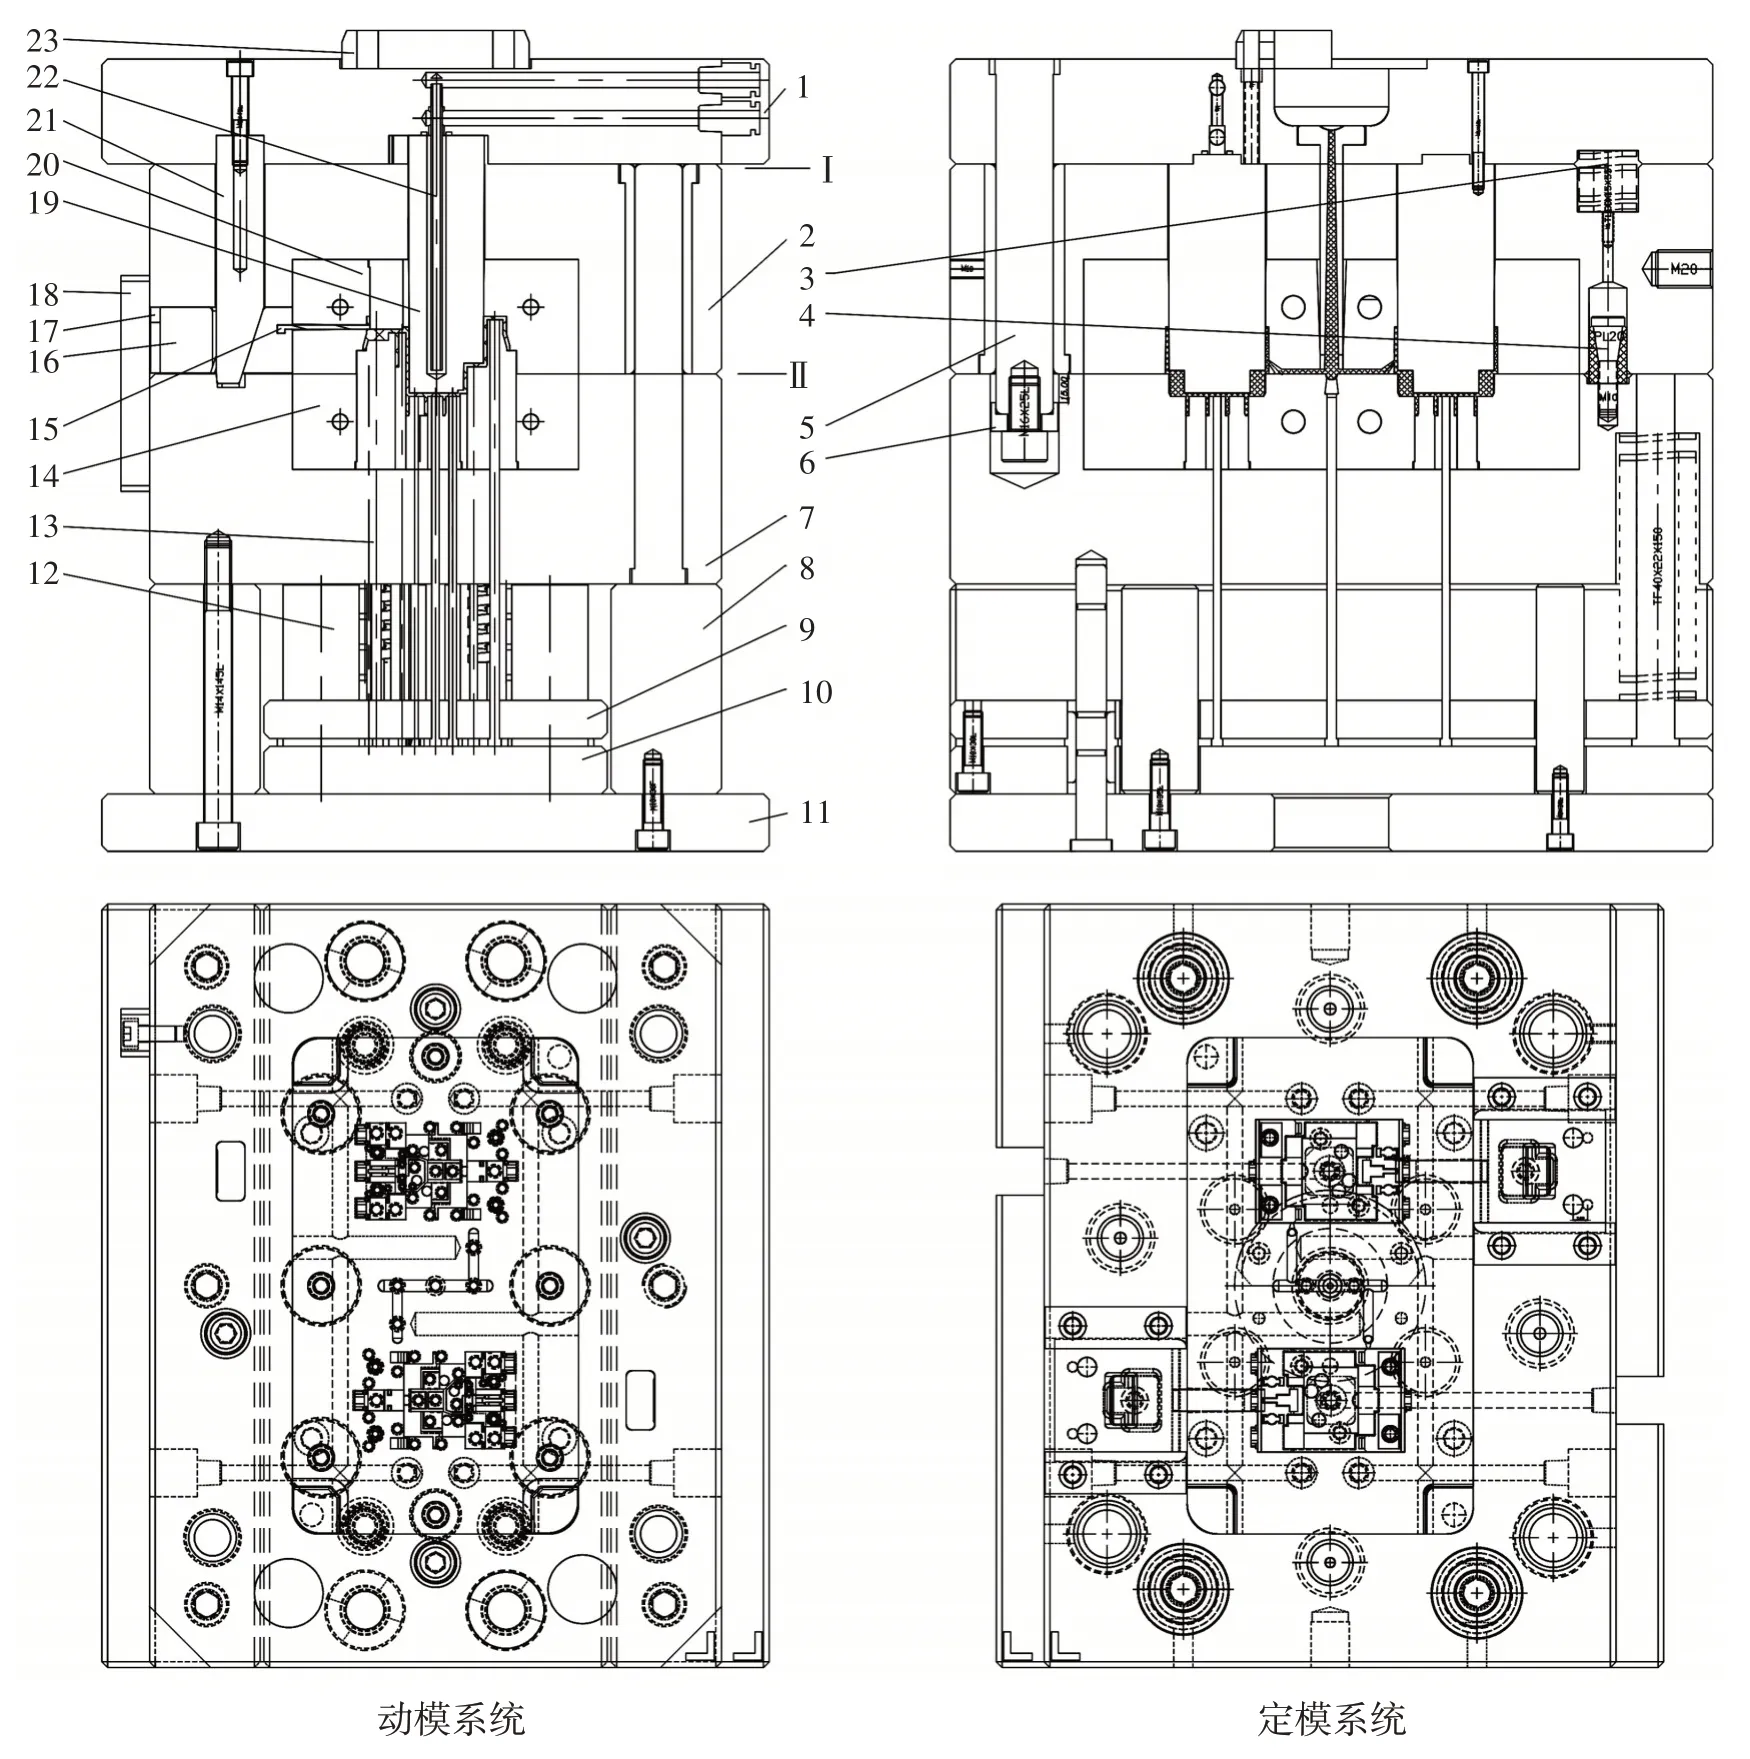
图2 模具结构
(1)塑件四周及A 方向为外观面,所有外观成型设计在定模,塑件E 处台阶尺寸为39.9mm,有包紧中间型芯的风险,塑件采用双向顶出结构,按常规的定模顶杆方式设计,会出现抱紧力过大顶杆难顶现象,也有顶泡风险。定模顶出是在定模方向采用尼龙锁模器和弹簧相接合形式,使塑件脱松中间定模型芯。在此重点介绍定模顶出设计及模具工作过程,考虑产量要求,模具设计为一模出二。
(2)模具侧面 D 处有一个 11.6×2.2mm 方孔,采用斜销带动侧抽芯来完成,此斜销带锁紧功能,在第一次开模时滑块在锁紧斜销作用下把侧型芯抽开塑件。
(3)模具定模方向采用平面脱模结构方式设计,E处成型台阶位置采用镶拼结构,并固定在定模底板上,型芯与定模镶块间隙配合,单边间隙尺寸为0.01mm,配合顺畅,不会出毛刺,在定模镶块背面设计锥度,使得装模及脱模方便,达到顺滑顶出效果,定模底板和定模板设计弹簧台阶,动模板上设计尼龙锁模器,实现第一次开模,用支撑导柱连接定模底板和定模板,实现二次开模。……