在役厚壁压力容器现场修复技术研究及应用
2021-10-26王晖球王雪骄朱永有晏君文
王晖球 王雪骄 朱永有 晏君文
(二重(德阳)重型装备有限公司,四川618000)
随着石油化工行业的发展,一些在役压力容器已处于超期服役或带伤运行,经在役检验综合评价后需进行修复[1]。在役容器经过使用运行,材料性能发生变化,由于受多种因素的影响,焊缝变化比母材更敏感[2]。因此,要保证修复质量,修复方案至关重要。
本文主要介绍一台在役厚壁(SA516-Gr70+TP.316L堆焊层)压力容器的现场修复技术,为类似问题设备的修复提供借鉴。
1 设备概况
主要技术参数:设计压力9.1 MPa;工作压力8.3 MPa;最高工作温度60℃;操作介质为胺液和天然气。壳体最大壁厚130 mm;内径∅3709 mm;基体材料为SA516-Gr70钢板;内壁TP.316L堆焊层,单层厚4.5 mm,双层厚6.5 mm。
根据现场无损检测结果发现:筒体上多条焊缝存在不同程度的超标缺陷,需进行修复。
2 主要技术性能指标
结合现场施工条件,采用有效修复手段对超标焊缝进行修复,使修复焊缝按照NB/T 47013—2015《承压设备无损检测》进行100%MT、UT、TOFD无损检验检查,I级合格,母材和焊缝硬度测量值≤200 HBW,热影响区硬度测量值≤210 HBW。主要技术性能指标见表1和表2。

表1 母材室温力学性能要求
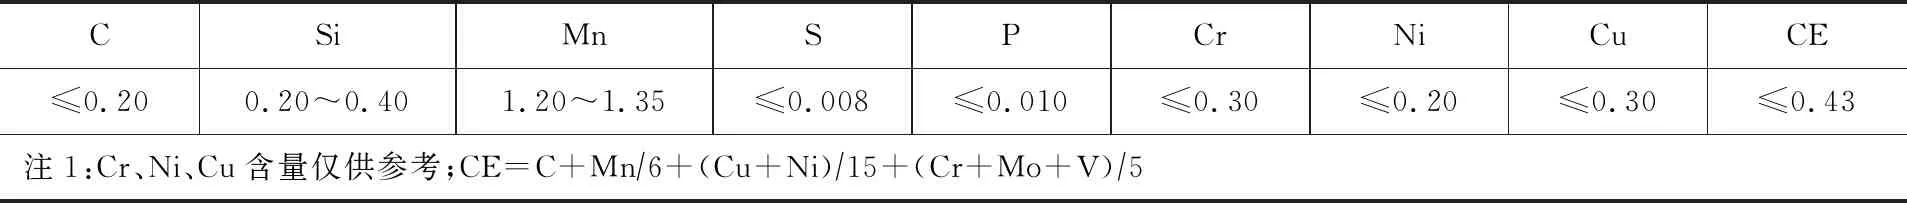
表2 焊缝熔敷金属化学成分要求(%)
3 技术准备
根据设备性能指标选用低氢型焊条AT-J507HIC(∅4.0 mm)进行修复,鉴于修复设备的复杂工况,对焊材进行相应的焊接试验,获得确保在设备上使用后焊缝能满足在役使用要求的规范参数。
3.1 扩散氢验证性试验
对焊条AT-J507HIC(∅4.0 mm)按照GB/T 3965—2012《熔敷金属中扩散氢测定方法》标准进行扩散氢含量的测定。对熔敷金属、250℃×2 h消氢后、620℃×4 h消应后三种状态下焊缝扩散氢含量进行测定,见表3。……