熔模铸造高铬铸铁抛丸器叶片耐磨性
2021-10-25王学亮王勇杰刘立艳王瑞国张朝阳
山东科学 2021年5期
关键词:工艺
王学亮,王勇杰,刘立艳,王瑞国,张朝阳
(山东开泰抛丸机械股份有限公司,山东 邹平 256217)
抛丸器耐磨件一般多用高铬铸铁材料,包括叶片、定向套和分丸轮等。高速弹丸流(金属或非金属磨料)在高速旋转叶片的离心力作用下,抛打所要清理的工件表面,去除毛刺、黏砂、氧化皮和锈迹等,得到一定粗糙度和清洁度的表面。抛丸器的使用寿命主要由叶片的耐磨性决定,制作叶片的材料经历了普通白口铸铁、镍硬白口铸铁、高铬铸铁三个阶段[1-3]。高铬铸铁比一般白口铸铁有更好的耐磨性和韧性,同时还兼有良好的抗腐蚀和耐高温性能,且成本适中、生产便捷,成为当今优良的抗磨料磨损材料之一[4-7]。高铬铸铁中具有M7C3[(Cr·Fe)7C3]型碳化物,属于六方晶系,硬度达1200~1700 HV,远高于M3C(Fe3C)。这种呈杆状和片状的碳化物孤立分布,减小了对基体的割裂作用,保证了较好的韧性[8]。
高铬铸铁要选用亚共晶成分,且铬碳比需合理,否则基体组织中会析出粗大的过共晶初生碳化物。初生碳化物内部有共晶成分的组织及缩孔,其截面呈规则的六边形。金属磨料的冲击挤压易导致粗大的初生碳化物的碎裂剥落,而剥落的碳化物碎粒硬度远高于金属磨料,当碳化物碎粒压入叶片表面,会犁出沟槽导致叶片磨损加剧,如图1所示。
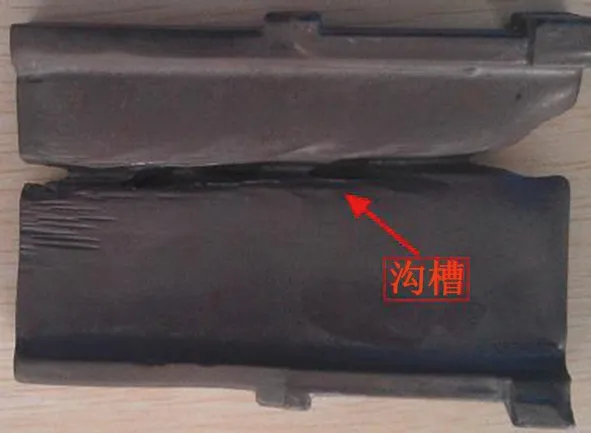
图1 叶片磨损后形貌Fig.1 Morphology of the worn blade
抛丸器耐磨件一般采用砂型铸造工艺,为提高耐磨件的精度和性能,抛丸器耐磨件熔模铸造技术应运而生。熔模铸造的耐磨件尺寸精度高、表面质量好、内部缺陷少、组织致密。……
登录APP查看全文