液压铰链铆钉自动装配机构设计*
2021-09-28赖玉活龙裕嘉林伟健
组合机床与自动化加工技术 2021年9期
赖玉活,龙裕嘉,黄 艳,林伟健
(1.柳州工学院机械工程系,广西 柳州 545616;2.广西科技大学机械与交通工程学院,广西 柳州 545616)
0 引言
液压铰链是一种应用于柜类家具的五金件,因具有良好的缓冲性能和较长的使用寿命而得到广泛使用[1]。
液压铰链的零部件主要通过铆钉相连接,由于铆钉与铆孔的配合为F8/h8,其间隙较小,导致装配时铆钉穿钉困难,无法实现自动化装配,因此目前主要依靠人工将铆钉放置于工件的铆孔中[2-3]。这不仅提高了生产成本,也增大了工人的劳动强度和安全隐患[4]。对此,设计了一种液压铰链铆钉自动装配机构应用于液压铰链生产线中,以实现铆钉的自动化装配。
1 铆钉自动装配机构总体概述
如图1所示,本文选取直臂组件与三角片之间的铆钉自动装配机构进行设计和说明。

1.直臂组件 2.三角片 3.铆钉图1 液压铰链结构图
所装配的铆钉如图2所示,其尺寸为φ3 mm×10.55 mm。装配前三角片与直臂组件分别由相应的装配机构安放至治具上,并由传输机构输送至铆钉装配工位,要求通过铆钉自动装配机构将铆钉穿入铆孔中,为后续铆接做准备。

图2 铆钉结构图
在铆钉自动装配机构设计过程中,设计了送钉机构以实现铆钉的自动排列、分离和输送等功能[5];设计了穿钉机构以实现铆钉的自动夹持、定位和穿钉功能;此外,为解决铆钉穿钉困难和出错率高的问题设计了引针机构,其整体装配图如图3所示。
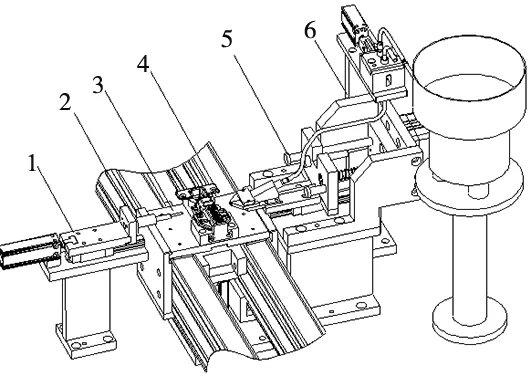
1.引针机构 2.传输机构 3.治具 4.液压铰链 5.穿钉机构 6.送钉机构图3 铆钉自动装配机构装配图
登录APP查看全文