某燃机长叶片喷丸技术探讨
2021-09-26周云波杨雨婷
内燃机与配件 2021年16期
周云波 杨雨婷


摘要:文章主要通过试验的方式,分析了某燃机长叶片的喷丸研究过程,通过X射线表面残余应力检测分析,改善叶片表面应力状态。对研究类似结构大型末级、次末级叶片喷丸提供一个很好的借鉴。
关键词:汽轮机长叶片;喷丸研究;残余应力
中图分类号:TK269 文献标识码:A 文章编号:1674-957X(2021)16-0102-03
0 引言
无论是喷丸强化还是抛丸机强化,其目的就是通过对那些长期处于交变应力下的零件表面导入一个压应力,在表层形成起保护作用的残余压应力层,从而延长零件的疲劳寿命或载荷能[1]。汽轮机叶片的寿命又直接影响机组的运行效率和安全性。从安全性和经济性考虑,研究叶片的喷丸具有重要的意义。本文将以国内某汽轮机厂自主设计的某燃机长叶片为研究对象,逐步分析该叶片的喷丸过程、残余应力检测过程,分析得出可靠的喷丸方法,为类似结构长叶片的喷丸提供帮助。汽轮机叶片表面喷丸强化方式有很多种,根据冲击介质(丸料)的不同,主要有铸钢丸喷丸、玻璃丸喷丸、陶瓷丸喷丸、激光冲击等[2]。而本文研究的是在汽轮机叶片喷丸方面应用最广泛的铸钢丸喷丸。
1 某燃机长叶片喷丸试验
1.1 试验材料及仪器
1.1.1 试验材料
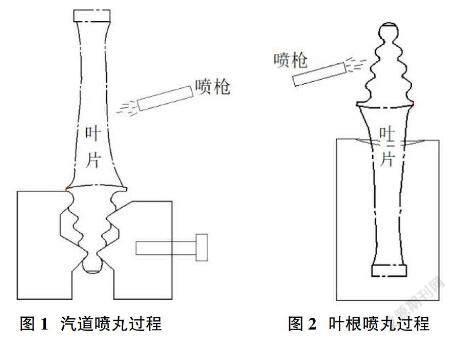
2件试验叶片,叶片汽道型线经过精铣、表面砂带抛光,叶根型线经过精铣或者磨削。
规格型号为S230的铸钢丸料,A型阿尔门试片、若干固定试片用长方体块(规格:50mm×25mm×25mm)
1.1.2 仪器设备
检测仪器:X射线检测仪、试片弧高检测仪。
操作设备:KXS-3120P铸钢丸喷丸机床。……
登录APP查看全文