核电厂管道卡钳式全位置自动焊工艺
2021-09-10吕旭伟谭文良朱德才
电焊机 2021年2期
关键词:焊接工艺
吕旭伟 谭文良 朱德才

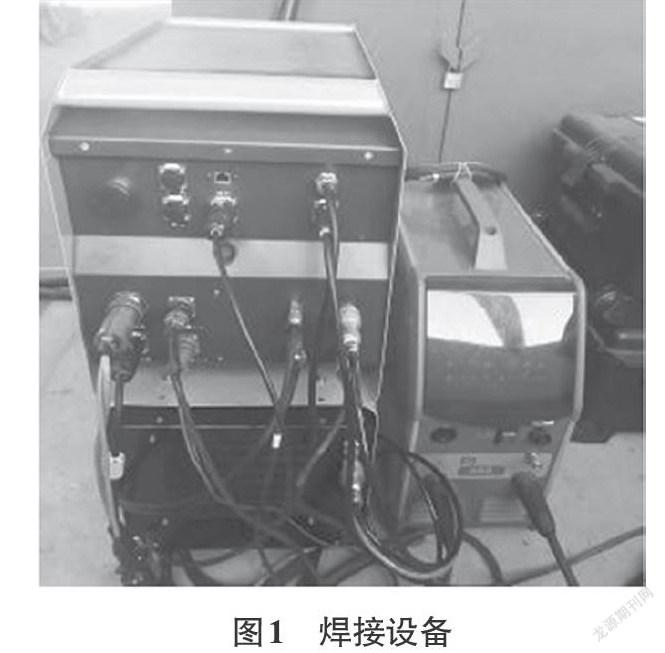
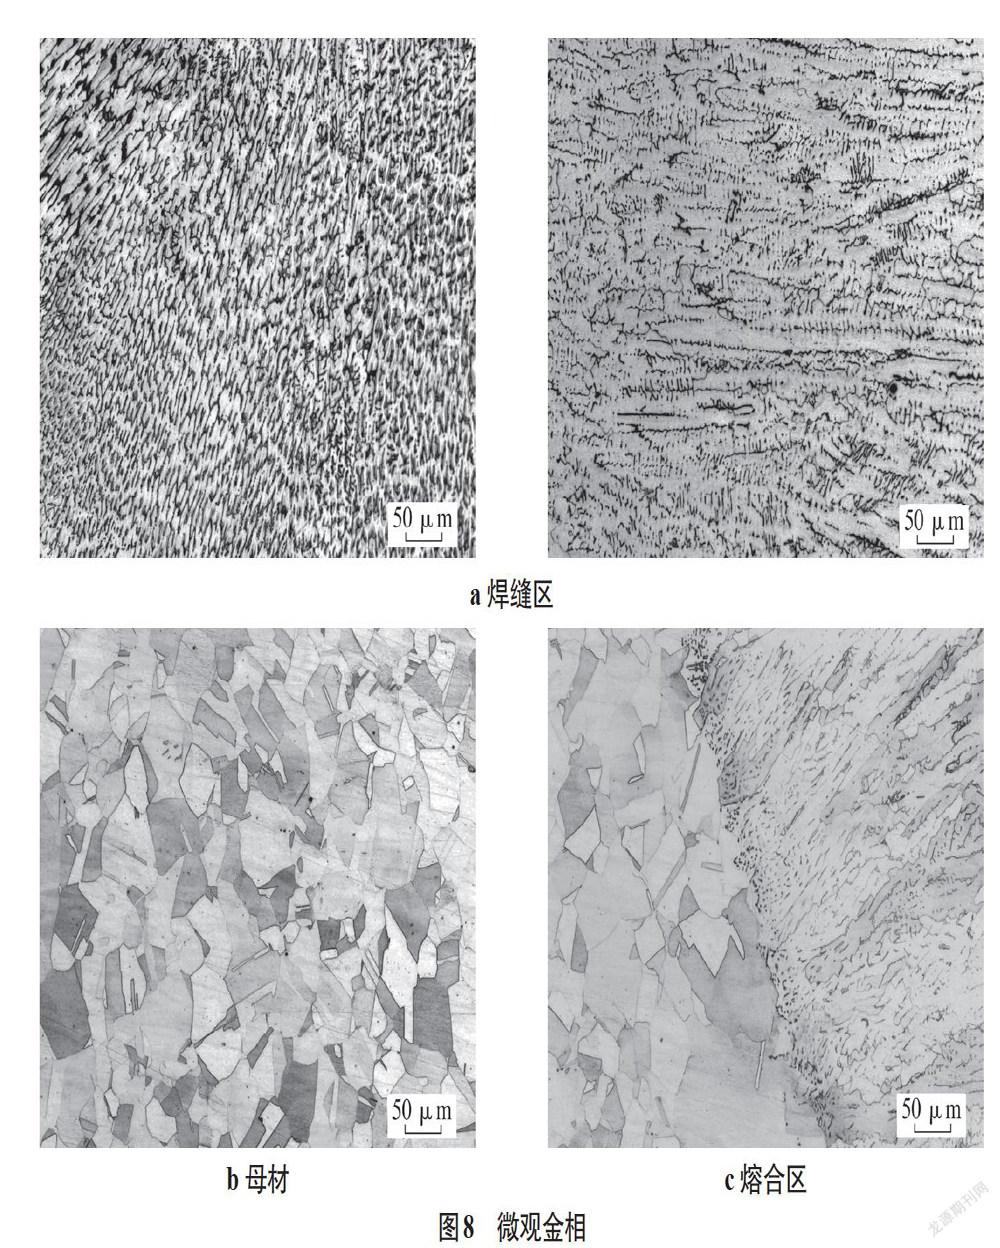
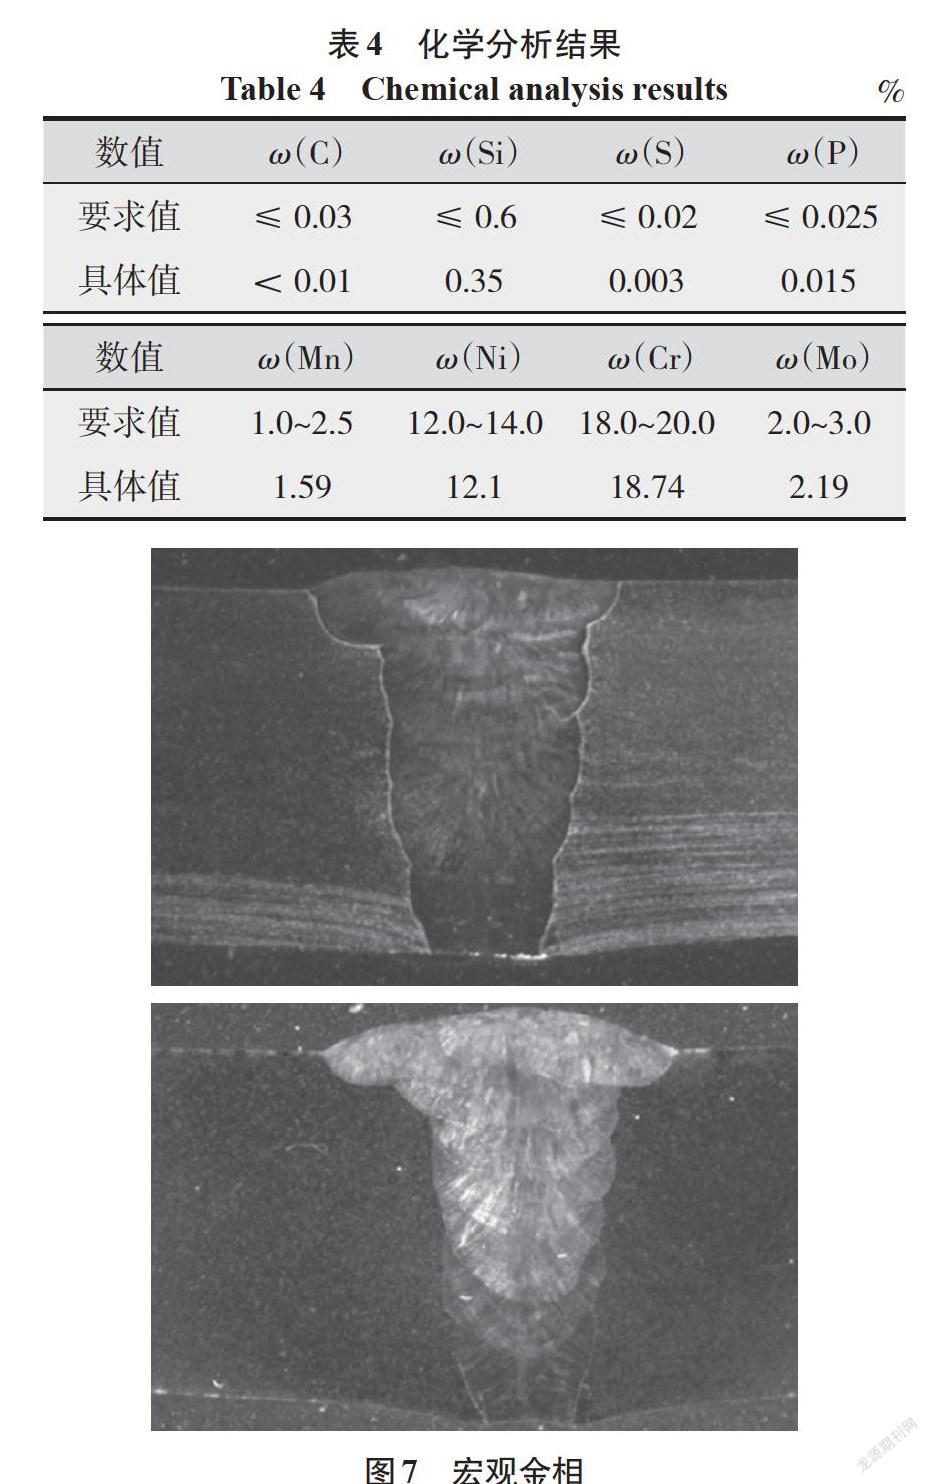
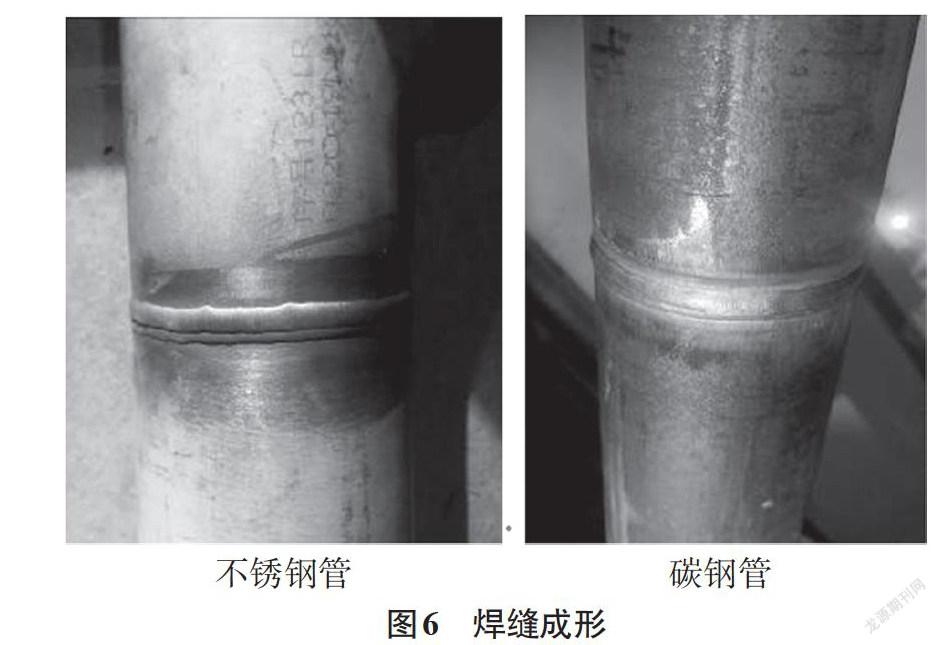
摘要:针对传统焊接方式已不能满足当前核电工程建设和未来核电检修需要的现状,通过前期的市场调研、设备选型、工艺开发和工程应用等过程,研究出一套成熟的卡钳式全位置自动焊方法用于核电厂现场管道的焊接,可有效节约成本、保证焊接质量、提高施工效率,为后续核电厂管道领域自动焊的推广应用提供参考和借鉴。
关键词:核电站;管道;全位置自动焊;设备选型;焊接工艺
0 概述
核电厂管道广泛应用于电厂各个工艺系统中,管道规格种类多、数量大,材质以不锈钢和碳钢为主,现场安装焊接量大,国内核电厂管道的主要焊接方法是传统的手工焊条电弧焊和钨极氩弧焊。在核电高速发展的背景下,传统焊接方式已不能满足当前核电工程建设和未来核电检修的需要。特别是传统焊接方法生产效率较低,且需要较多的焊工,劳动强度大,劳动成本及其管理成本较高。同时,由于焊工操作水平的差异以及人员易受环境、情绪等因素的影響,使得焊口的合格率相对较低。为此,通过技术革新,开发了一套卡钳式全位置自动焊工艺来替代传统的焊接方法,增强了自身施工能力,提高了施工效率和施工质量[1]。
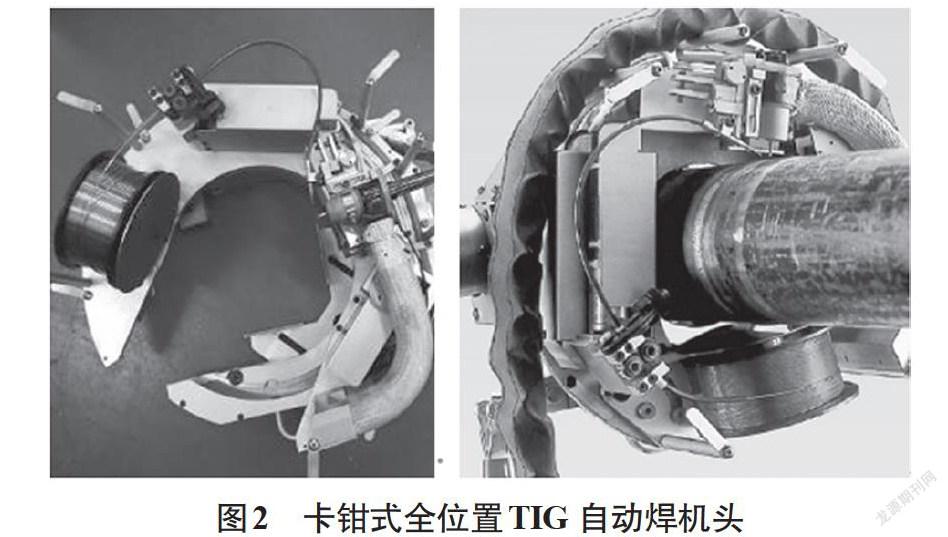
卡钳式全位置自动焊工艺是指在焊接过程中将卡钳式机头固定在待焊管道上,机头绕管子旋转,实现不同空间位置的焊接;通过添加焊丝获得成形美观、质量合格的焊缝的焊接工艺。文中……
登录APP查看全文